

解释没有模型怎么办、材料怎么选、壁厚怎么设计等基础问题。

设计指南
3D打印技术文件的规范化:从标题栏、明细表到可判定技术要求
同一份模型发给三家工厂做出三种结果,根因往往不是设备而是技术文件说不清。本文给出增材制造图样必须额外回答的四个问题、标题栏应固化的字段、明细表的交付边界声明、技术要求从形容词升级为可判定条款的写法,以及版本受控与变更留痕方法。

设计指南
3D打印件的装配咬合与组装设计:从卡扣过盈到螺纹连接的工程方法
3D打印多零件产品能否稳定装配,取决于卡扣、过盈配合与螺纹连接的工艺约束。本文给出可直接落地的设计参数与收缩补偿、脱模角、嵌件选型等工程方法,并把装配特征纳入首件验证。

设计指南
3D打印点阵与蜂窝结构轻量化设计:从相对密度到单元胞选型的工程方法
当减重成为结构的硬指标,点阵与蜂窝结构重新进入工程视野。本文以相对密度为核心变量,系统讲解点阵/蜂窝的力学本质、单元胞选型、杆径与胞元参数、增材制造工艺约束,以及质量验证方法,帮助设计者把轻量化意图与可制造边界在同一张图纸上对齐。

设计指南
3D打印零件摆放方向与成型取向优化:从各向异性到综合成本的设计决策
同一模型仅改变摆放方向,零件强度、精度、支撑与成本即显著变化。本文从各向异性、支撑可去除性、尺寸精度与综合成本四条主线,给出可落地的打印方向与摆放优化决策方法。

设计指南
3D打印件的公差设计与装配配合:从收缩补偿到尺寸链控制的工程方法
批量交付中约三成装配返工源自公差设计而非打印缺陷:单件合格却装配干涉,根因是收缩补偿缺失与尺寸链未受控。本文给出按材料与各向异性的收缩补偿系数、尺寸链 RSS 分配法与 CMM 首件闭环验证,让 3D 打印件从单件合格走向装配合格。

设计指南
3D打印工艺仿真与成形预测:在打印前把变形、开裂与支撑风险算清楚
为什么同一套参数,有的零件一次成型合格,有的却翘曲开裂?问题往往出在打印之前。本文系统讲解3D打印工艺仿真(热力耦合、变形预测、支撑优化、残余应力分析)如何在制造前量化风险,覆盖SLM金属、SLS尼龙与SLA光固化三类工艺,并给出可落地的仿真-实测闭环方法。
设计指南
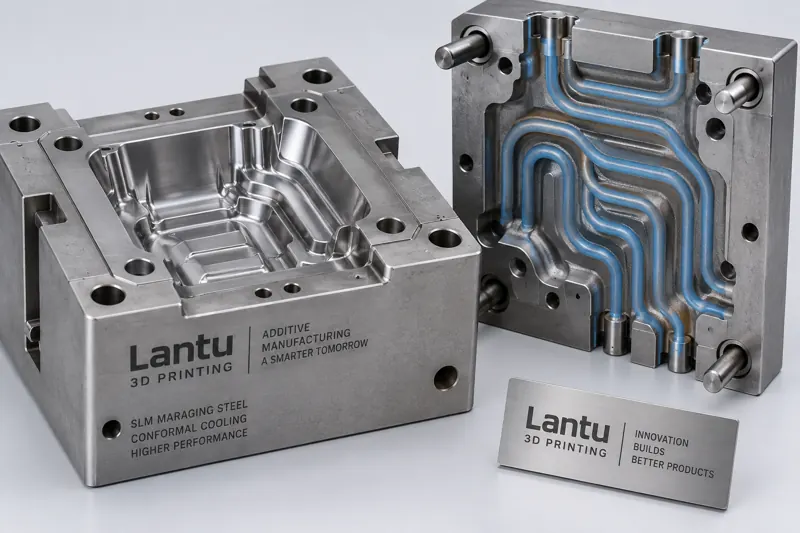
随形冷却模具的3D打印工艺优化:从水路设计到交付验收
在注塑与压铸生产中,模具冷却时间常占成型周期的50%—70%。传统直通水路受CNC加工限制,冷却不均导致产品翘曲与周期延长。本文系统讲解随形冷却模具的3D打印工艺优化路径:从随形水路设计原则、SLM模具钢选型与工艺参数,到去应力后处理、内窥镜与CT检测验收,并给出量化工程价值与落地建议,帮助企业把设计自由转化为可交付、可复制的量产能力。
SLM
设计指南
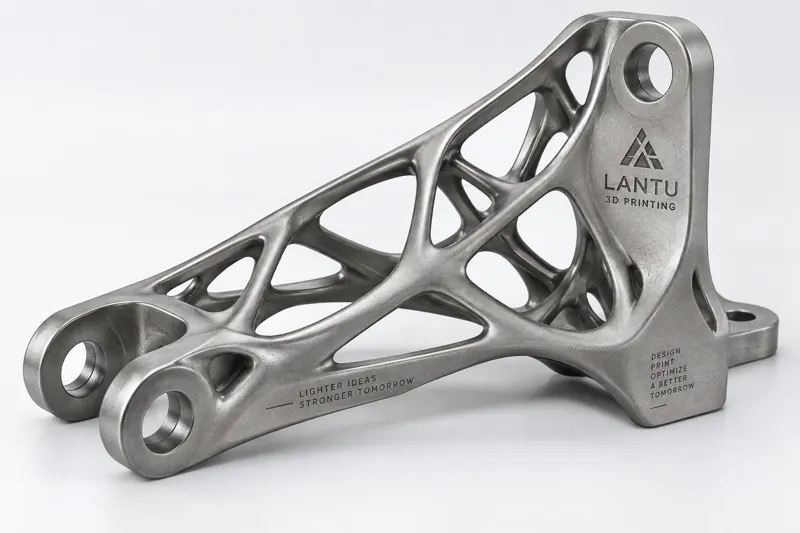
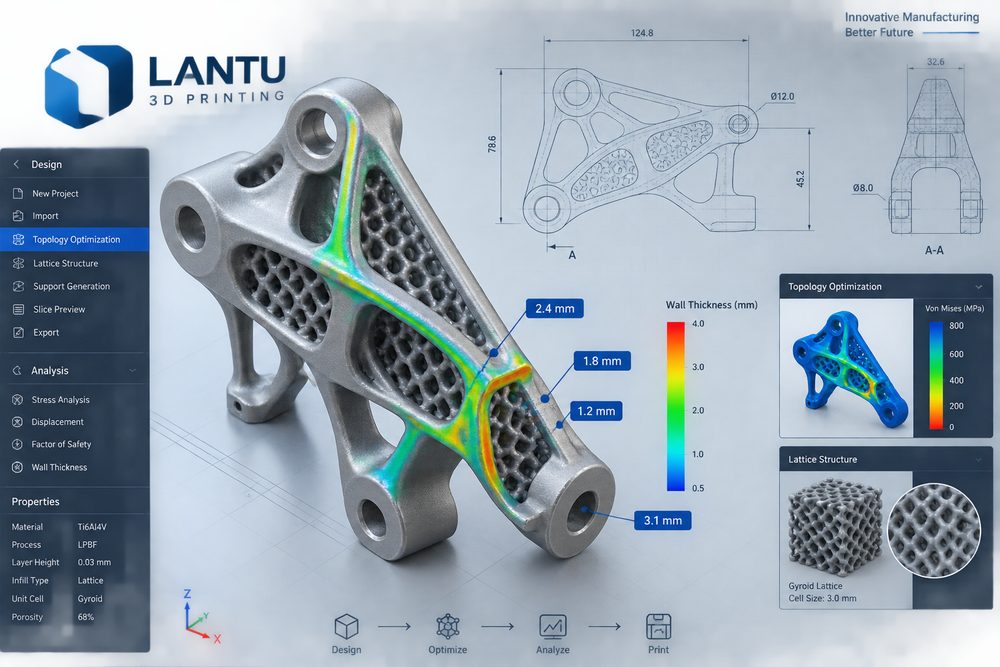
拓扑优化轻量化设计:从仿真驱动到3D打印工艺落地的完整路径
当结构件进入以性能换重量的阶段,传统减重手段往往触及天花板。拓扑优化结合3D打印的几何自由度,让零件在承载路径上长出最省料的形状。本文从仿真原理、可制造性重构到SLM/SLS工艺参数,拆解拓扑优化轻量化设计的落地路径,并给出材料、壁厚与晶格的量化设计边界。
SLM
设计指南
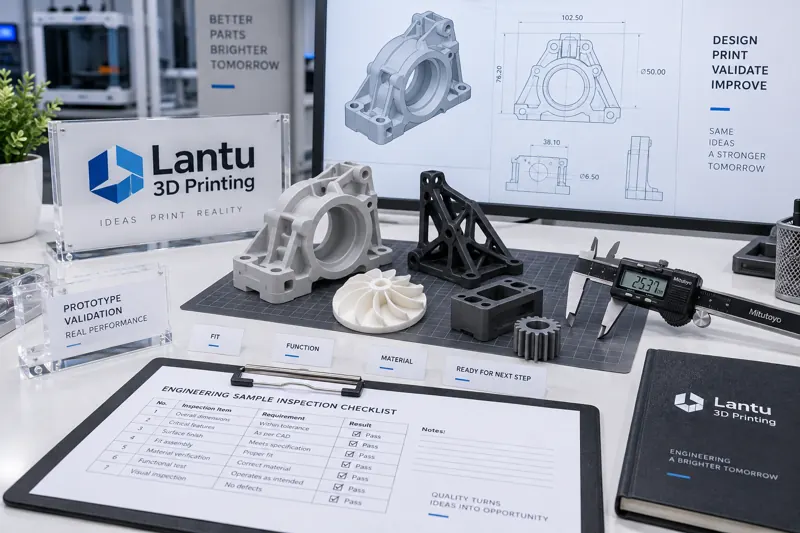
样品验证流程如何设计:让3D打印样件从“看起来可用”走向工程可确认
3D打印样件的价值不只是快速拿到一个模型,而是帮助团队验证尺寸、装配、强度、外观和生产风险。本文提出一套样品验证流程:先定义验证问题,再选择材料工艺,最后用数据记录推动迭代。
设计指南
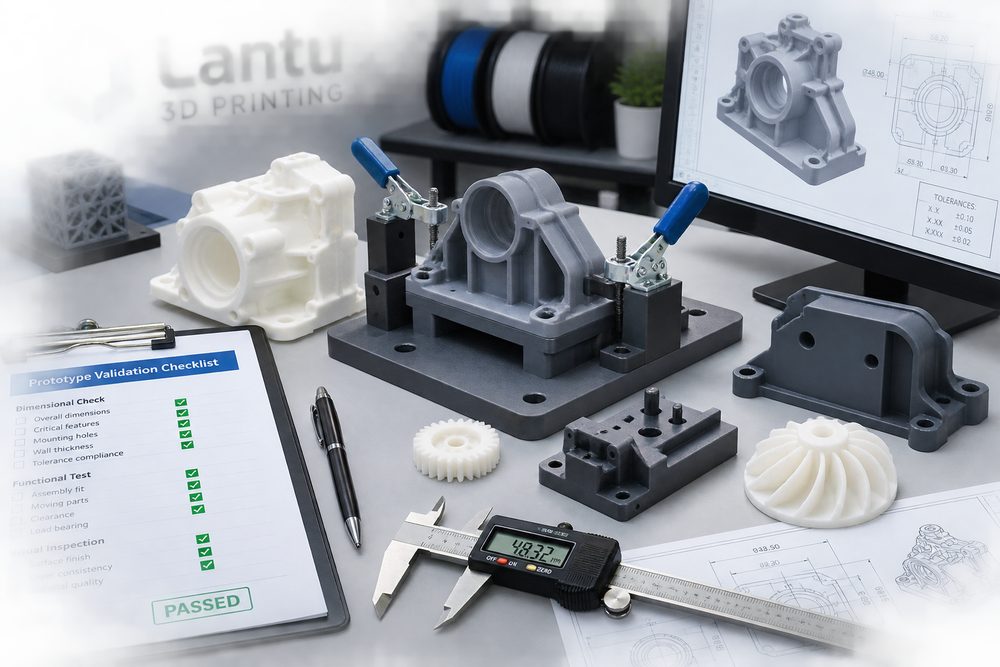
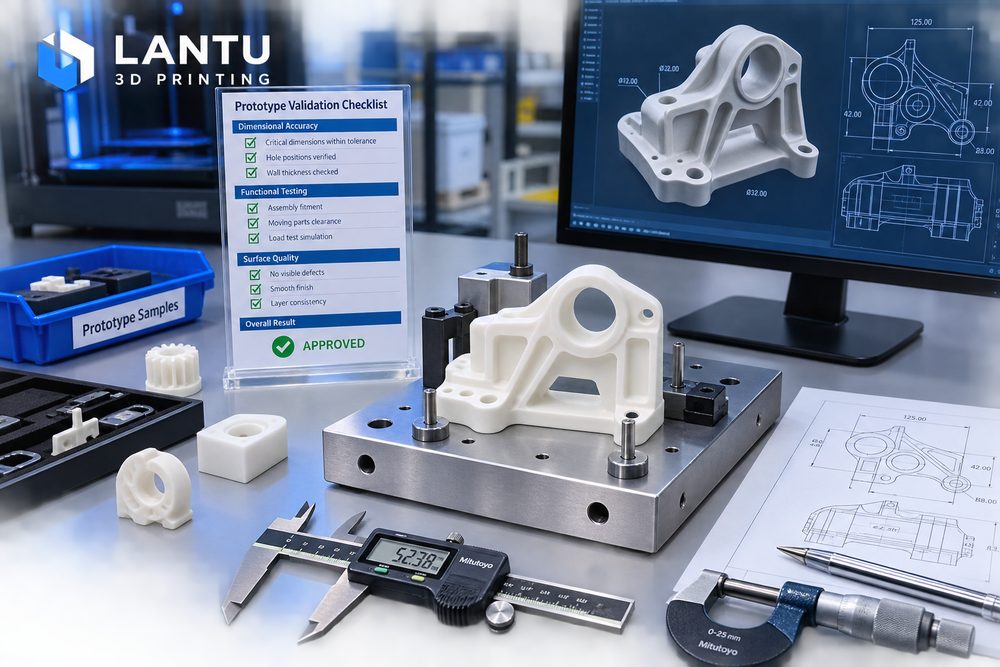
样品验证流程怎么做:3D打印原型件的尺寸、装配与功能测试清单
样品验证不是简单看外观,而是用尺寸、装配、载荷、环境和使用场景把设计风险提前暴露。本文给出适用于3D打印原型件的验证流程、检测数据记录方式和返修闭环,帮助研发团队减少重复打样。
设计指南
面向小批量制造的3D打印设计优化方法
小批量制造要求3D打印设计同时兼顾强度、成本、可装配性和一致性。文章围绕壁厚、圆角、支撑、装配间隙和拓扑优化,给出从单件验证到批量交付的设计优化方法。
设计指南
样品验证流程:3D打印原型从外观确认到功能测试的闭环管理
3D打印样品验证不应停留在“看起来像不像”,而要形成从设计目标、材料选择、外观检查、装配测试、功能验证到迭代记录的闭环。本文给出适用于研发打样和小批量前验证的流程框架。