
No model yet, material choice and wall thickness are explained from a practical angle.
ศูนย์ความรู้
Blueprint News
lantu3D ตรวจความหนาผนัง โครงสร้าง วัสดุ กระบวนการ จำนวน และงานตกแต่งก่อนเสนอราคา
01Guides
02วัสดุ
03มุมมองลูกค้า
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
การจัดการความผิดปกติในการผลิตงานพิมพ์ 3D และการควบคุมผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด: วงจรปิดตั้งแต่พบความเบี่ยงเบนจนถึงการแก้ไขป้องกัน
เมื่อชิ้นส่วนโลหะ SLM หนึ่งล็อตพบรอยร้าวบนผิวหลังทำความสะอาดผง และเหลือเวลาส่งมอบเพียง 36 ชั่วโมง นี่คือจุดเริ่มต้นของระบบจัดการความผิดปกติในการผลิตและการควบคุมผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด (NCR) บทความนี้อธิบายอย่างเป็นระบบตั้งแต่การระบุความผิดปกติ การตัดสินความไม่สอดคล้อง ไปจนถึงวงจรปิดการแก้ไขป้องกัน ครอบคลุมจุดสกัดกั้นสามช่วง ได้แก่ การปูผง การพิมพ์ และการหลังการผลิต พร้อมการตรวจสอบย้อนกลับด้วย MES

news
การประยุกต์ใช้การพิมพ์ 3D โลหะผสมโคบอลต์-โครเมียมในทันตกรรมและรากเทียมทางการแพทย์: การควบคุมกระบวนการตั้งแต่การเลือกผงจนถึงการหลังการผลิต
โลหะผสมโคบอลต์-โครเมียม (CoCrMo) ด้วยความแข็งแรงสูง ทนการกัดกร่อน และมีความเข้ากันได้ทางชีวภาพ จึงกลายเป็นวัสดุโลหะสำหรับการผลิตแบบเติมเนื้อวัสดุที่นิยมในโครงฟันปลอมทางทันตกรรม โครงสร้างส่วนบนของรากฟันเทียม และชิ้นส่วนฝังในกระดูก บทความนี้นำเสนอแนวทางควบคุมกระบวนการตั้งแต่วัสดุจนถึงการส่งมอบ ครอบคลุมขนาดอนุภาคและปริมาณออกซิเจนของผง ช่วงความหนาแน่นพลังงานเลเซอร์ การลดข้อบกพร่อง การอัดร้อนแบบไอโซสแตติก และการปรับสภาพผิว เพื่อช่วยทีมวิศวกรรมผลิตชิ้นส่วน CoCr ให้หนาแน่น เสถียร และสอดคล้องตามข้อกำหนด

news
การปรับปรุงกระบวนการ SLM ของสแตนเลส 316L: การควบคุมทางวิศวกรรมตั้งแต่คุณสมบัติผงจนถึงความหนาแน่นและความทนทานต่อการกัดกร่อน
สแตนเลส 316L เป็นหนึ่งในวัสดุที่成熟และใช้กันอย่างแพร่หลายที่สุดในการผลิตแบบเติมเนื้อโลหะ แต่ “พิมพ์ได้” ไม่ได้แปลว่า “พิมพ์ได้เสถียร” บทความนี้อธิบายตั้งแต่ขนาดอนุภาคและปริมาณออกซิเจนของผง หน้าต่างความหนาแน่นพลังงานที่เกิดจากกำลังเลเซอร์และความเร็วสแกน ไปจนถึงการลดรูพรุน ความเค้นตกค้าง การอบชุบความร้อน และการพาสซิเวชันหลังการผลิต เพื่อเสนอแนวทางควบคุมกระบวนการตั้งแต่วัสดุถึงการส่งมอบ ช่วยให้ทีมวิศวกรรมผลิตชิ้นส่วน 316L ให้แน่น เสถียร และทนการกัดกร่อน

news
การควบคุมคุณภาพวัตถุดิบจากซัพพลายเออร์และความสม่ำเสมอของล็อตผงพิมพ์ 3D: วงจรปิดตั้งแต่การตรวจรับเข้าจนถึงเสถียรภาพของกระบวนการ
ความเสถียรของล็อตชิ้นงานพิมพ์ 3D มักถูกกำหนดตั้งแต่วินาทีที่ผงวัสดุเข้าสู่โรงงาน บทความนี้วิเคราะห์จากมุมมองวิศวกรรมด้านการควบคุมคุณภาพวัตถุดิบจากซัพพลายเออร์ ครอบคลุมรายการตรวจรับผงโลหะ/ไนลอน วิธีตัดสินความสม่ำเสมอระหว่างล็อต ผลกระทบของความผันผวนของวัตถุดิบต่อกระบวนการ SLM/SLS และสมรรถนะขั้นสุดท้าย พร้อมเสนอวงจรปิดสำหรับการอนุมัติและการตรวจสอบย้อนกลับที่นำไปใช้ได้จริง เพื่อช่วยให้องค์กรคงคุณภาพการส่งมอบที่สม่ำเสมอระหว่างการผลิตจำนวนน้อยและการผลิตจำนวนมาก

news
การวิเคราะห์ข้อบกพร่องในการขึ้นรูปโลหะด้วยการพิมพ์ 3D: สาเหตุและการยับยั้งด้วยกระบวนการของการเกิดเม็ดกลม รูพรุน รอยร้าวร้อน และการโก่งงอ
การเกิดเม็ดกลม รูพรุน รอยร้าวร้อน และการโก่งงอในการผลิตโลหะแบบเติมเนื้อวัสดุ เป็นข้อบกพร่องหลักที่ส่งผลต่ออัตราผลผลิตดีและระยะเวลาส่งมอบ บทความนี้วิเคราะห์กลไกการเกิดข้อบกพร่องทั้งสี่ประเภท พร้อมเสนอพารามิเตอร์กระบวนการที่นำไปใช้ได้จริง เช่น ความหนาแน่นพลังงาน อัตราการซ้อนทับ การอุ่นแผ่นฐาน กลยุทธ์การสแกน และการอบคลายเค้น รวมถึงสร้างวงจรวิเคราะห์ข้อบกพร่องแบบปิดด้วยการตรวจ CT และการควบคุม Cpk

news
การปรับปรุงกระบวนการ SLM สำหรับซูเปอร์อัลลอยนิกเกิล Inconel 718: แนวทางการผลิตแบบเติมเนื้อวัสดุสำหรับชิ้นส่วนส่วนร้อนของเครื่องยนต์อากาศยาน
Inconel 718 (GH4169) เป็นซูเปอร์อัลลอยฐานนิกเกิลที่ใช้งานแพร่หลายที่สุด ด้วยความแข็งแรงสูงและความต้านทานการคืบที่อุณหภูมิ 650°C จึงถูกใช้มายาวนานในห้องเผาไหม้ จานกังหัน และท่อของเครื่องยนต์อากาศยาน แต่กระบวนการตีขึ้นรูปและการตัดเฉือนแบบดั้งเดิมมีอัตราการกำจัดวัสดุสูงกว่า 80% และใช้เวลาส่งมอบนาน บทความนี้สรุปแนวทางการนำกระบวนการ SLM สำหรับ Inconel 718 ไปใช้อย่างเป็นระบบจาก 5 มิติ ได้แก่ คุณลักษณะผง หน้าต่างพารามิเตอร์เลเซอร์ การควบคุมการแตกร้าวร้อนและความเค้นตกค้าง การปรับสภาพหลังผลิต และการรับรองคุณภาพ

news
การตรวจรับชิ้นงานแรก (FAI) และการยืนยันความสามารถของกระบวนการสำหรับการพิมพ์ 3D: วิธีปล่อยผ่านคุณภาพจากล็อตเล็กสู่การผลิตจำนวนมาก
ในอดีต การพิมพ์ 3D แบบล็อตเล็กมักใช้แนวทาง “พิมพ์เสร็จก็ส่งมอบ” โดยขาดระบบการปล่อยผ่านชิ้นงานแรก ส่งผลให้ในขั้นตอนการผลิตเป็นล็อตเกิดปัญหาขนาดคลาดเคลื่อน ความแข็งแรงผันผวน และขาดการตรวจสอบย้อนกลับอยู่บ่อยครั้ง การตรวจรับชิ้นงานแรก (FAI) นำกลไกด่านควบคุมคุณภาพจากอุตสาหกรรมการบินและยานยนต์มาใช้ โดยตรวจยืนยันชิ้นงานแรกแบบครบวงจรทั้งมิติ วัสดุ และพารามิเตอร์กระบวนการ เพื่อสกัดความไม่แน่นอนไว้ก่อนเข้าสู่การผลิตเป็นล็อต บทความนี้อธิบายอย่างเป็นระบบเกี่ยวกับขอบเขตของ FAI เกณฑ์ตัดสิน การรับรองด้วย CPK/PPK และบันไดการปล่อยผ่านสามช่วงตั้งแต่ชิ้นงานแรกถึงการผลิตจำนวนมาก รวมถึงวงจรปิดของข้อมูล
news
แนวโน้มอุตสาหกรรมการพิมพ์ 3D: จุดเปลี่ยนสู่การผลิตเชิงอุตสาหกรรมจากต้นแบบสู่การผลิตเป็นล็อต
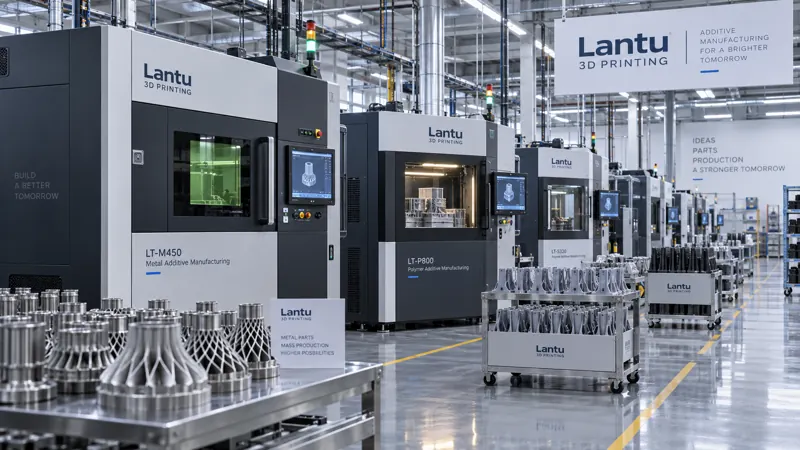
ในช่วงสิบปีที่ผ่านมา การพิมพ์ 3D ส่วนใหญ่ยังคงอยู่ในขั้นการทำต้นแบบ แต่รอบปี 2024—2026 กำลังก้าวข้ามจุดเปลี่ยนสู่การผลิตเชิงอุตสาหกรรม: เส้นโค้งเทคโนโลยีและต้นทุนลดลงต่อเนื่อง ทำให้ความคุ้มค่าต่อชิ้นในงานล็อตขนาดเล็กถึงกลางเริ่มแซงหน้ากระบวนการแบบดั้งเดิม บทความนี้วิเคราะห์ความหมายและแนวทางการนำไปใช้ของจุดเปลี่ยนดังกล่าวจาก 4 มิติ ได้แก่ ความพร้อมของเทคโนโลยี โครงสร้างต้นทุน กลุ่มวัสดุ และระบบนิเวศอุตสาหกรรม

news
การควบคุมความเค้นตกค้างและการปรับปรุงกระบวนการอบอ่อนในงานพิมพ์โลหะ 3D แบบ SLM: แนวทางวิศวกรรมจากความเค้นระหว่างชั้นสู่ความเสถียรของมิติ
ในกระบวนการพิมพ์โลหะ 3D แบบ SLM (Selective Laser Melting) การหลอมและแข็งตัวอย่างรวดเร็วร่วมกับเกรเดียนต์อุณหภูมิที่สูงมาก ทำให้เกิดการสะสมของความเค้นตกค้างภายในชิ้นงาน ส่งผลให้เกิดการโก่งงอ การแตกร้าว และการคลาดเคลื่อนของมิติ บทความนี้อธิบายตั้งแต่แหล่งกำเนิดความเค้น ไปจนถึงวิธีควบคุมหลัก ได้แก่ การปรับพารามิเตอร์กระบวนการ การอุ่นฐานพิมพ์ กลยุทธ์การสแกน และการออกแบบซัพพอร์ต พร้อมแนะนำช่วงกระบวนการสำหรับการอบคลายความเค้น HIP และการบ่มแข็ง เพื่อช่วยให้องค์กรยกระดับชิ้นส่วนโลหะจาก “พิมพ์ได้” ไปสู่ “มิติเสถียรและส่งมอบเชิงวิศวกรรมได้จริง”
news
ความร่วมมือข้ามแผนกในงานพิมพ์ 3 มิติ: วิธีทำงานร่วมกันตั้งแต่การปรับความต้องการให้ตรงกันจนถึงวงจรปิดการส่งมอบ
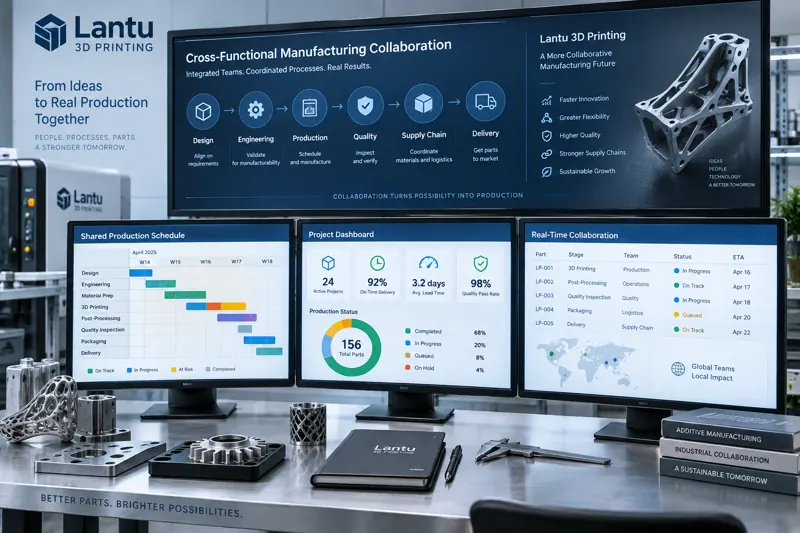
ในธุรกิจพิมพ์ 3 มิติแบบหลายชนิดและล็อตขนาดเล็ก ชิ้นส่วนหนึ่งชิ้นต้องผ่านหลายแผนก ตั้งแต่ฝ่ายขาย ออกแบบ กระบวนการผลิต การผลิต คุณภาพ ไปจนถึงโลจิสติกส์ บทความนี้แยกวิธีการทำงานร่วมกันข้ามแผนกตั้งแต่การปรับความต้องการให้ตรงกันจนถึงวงจรปิดการส่งมอบ เปลี่ยนความต้องการที่คลุมเครือให้เป็นตัวชี้วัดที่ผลิตได้ เลื่อนการทบทวนความสามารถในการผลิตไปข้างหน้าเพื่อลดงานแก้ไข ใช้คัมบังร่วมกันเพื่อลดความคลาดเคลื่อนของข้อมูล และใช้การทบทวนแบบวงจรปิดเพื่อป้องกันปัญหาเกิดซ้ำ

news
การผลิตสีเขียวด้วยการพิมพ์ 3D: แนวทางปฏิบัติสำหรับการรีไซเคิลผง การเพิ่มประสิทธิภาพพลังงาน และการคำนวณคาร์บอนฟุตพริ้นท์
การเปลี่ยนผ่านสู่การผลิตสีเขียวของภาคอุตสาหกรรมกำลังเปลี่ยนจากคำขวัญไปสู่ตัวชี้วัดที่คำนวณได้ บทความนี้วิเคราะห์แนวทางปฏิบัติของการผลิตสีเขียวด้วยการพิมพ์ 3D อย่างเป็นระบบ ตั้งแต่วงจรปิดการรีไซเคิลผงวัสดุ โครงสร้างการใช้พลังงานและการลดพลังงานสแตนด์บาย การขึ้นรูปใกล้ชิ้นงานสำเร็จและการลดซัพพอร์ต ไปจนถึงการคำนวณคาร์บอนฟุตพริ้นท์และคุณค่าที่ส่งมอบให้ลูกค้า พร้อมเสนอ指标การจัดการที่วัดผลได้และลำดับการดำเนินงาน

news
การประยุกต์ใช้การพิมพ์ 3D โลหะผสมทองแดงในระบบจัดการความร้อนของชุดขับเคลื่อนไฟฟ้า: ตั้งแต่การเลือกวัสดุไปจนถึงช่องทางไหลและกระบวนการอินเทอร์เฟซ
เมื่อความหนาแน่นกำลังของชุดขับเคลื่อนไฟฟ้าเพิ่มขึ้นอย่างต่อเนื่อง ความสามารถในการแลกเปลี่ยนความร้อนของแผ่นระบายความร้อนทองแดงแบบร่องตรงดั้งเดิมก็เข้าใกล้ขีดจำกัด บทความนี้อธิบายอย่างเป็นระบบถึงแนวทางการประยุกต์ใช้การพิมพ์ 3D โลหะผสมทองแดงในการจัดการความร้อนของระบบขับเคลื่อนไฟฟ้า: เปรียบเทียบการแลกเปลี่ยนระหว่างการนำความร้อนและความแข็งแรงของ CuCrZr ทองแดงบริสุทธิ์ และอะลูมิเนียม วิเคราะห์ประเด็นสำคัญในการออกแบบช่องทางไหลตามรูปทรงและไมโครแชนเนล ให้กรอบหน้าต่างกระบวนการ SLM และวิธีควบคุมความหนาแน่น พร้อมมุ่งเน้นขั้นตอนสำคัญก่อนส่งมอบ เช่น ความต้านทานความร้อนที่อินเทอร์เฟซ การกำจัดผง การทำความสะอาด และการทดสอบความแน่นของก๊าซ เพื่อประเมินคุณค่าทางวิศวกรรมเชิงปริมาณ
เริ่มจากตรงนี้
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.