
No model yet, material choice and wall thickness are explained from a practical angle.
ナレッジセンター
Blueprint News
LANTU 3Dは見積前に肉厚、構造、材料、工法、数量、仕上げを確認します。
01Guides
02材料
03顧客視点
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
3Dプリント生産異常対応と不適合品管理:偏差発見から是正・予防までのクローズドループ
SLM金属部品の一ロットで粉末除去後に表面亀裂が見つかり、納期まで残り36時間。この瞬間こそ、生産異常対応と不適合品管理(NCR)体系の出発点です。本稿では、異常識別、不適合判定、是正予防のクローズドループを体系的に解説し、粉末敷設、造形、後処理の3段階での遮断とMESトレーサビリティを取り上げます。

news
歯科および医療インプラントにおけるコバルトクロム合金3Dプリントの応用:粉末選定から後処理までのプロセス制御
コバルトクロム合金(CoCrMo)は、高強度、耐食性、生体適合性により、歯科フレーム、インプラント上部構造、整形外科インプラントの主要な金属積層造形材料となっています。本記事では、粉末粒径と酸素含有量、レーザーエネルギー密度ウィンドウ、欠陥抑制、熱間等方圧加圧処理、表面後処理の観点から、材料から納品までのプロセス制御ルートを示し、CoCr部品を高密度・安定・規格適合に仕上げるための指針を提供します。

news
316Lステンレス鋼のSLMプロセス最適化:粉末特性から密度・耐食性までのエンジニアリング制御
316Lステンレス鋼は金属積層造形で最も成熟し、広く使われる材料の一つです。しかし「造形できる」ことと「安定して造形できる」ことは同じではありません。本記事では、粉末粒径と酸素含有量、レーザー出力と走査速度で構成されるエネルギー密度ウィンドウから、気孔抑制、残留応力、熱処理、パッシベーション後処理までを整理し、316L部品を高密度・安定・高耐食に仕上げるための工程管理ルートを示します。

news
サプライヤー受入品質管理と3Dプリント粉末のロット一貫性:入荷検査からプロセス安定化までのクローズドループ
3Dプリント部品のロット安定性は、粉末が工場に入荷した時点でほぼ決まります。本記事では、サプライヤー受入品質管理のエンジニアリング視点から、金属/ナイロン粉末の入荷検査項目、ロット一貫性の判定方法、受入材料のばらつきがSLM/SLSプロセスと最終性能に与える影響を整理し、小ロット生産から量産まで一貫した納品品質を維持するための実行可能な受入承認・トレーサビリティのクローズドループを提示します。

news
金属3Dプリント成形欠陥分析:ボーリング、気孔、熱割れ、反りの発生原因とプロセス抑制
金属積層造形におけるボーリング、気孔、熱割れ、反り変形は、歩留まりと納期に影響する主要欠陥です。本稿では4種類の欠陥の発生メカニズムを解析し、エネルギー密度、オーバーラップ率、基板予熱、走査戦略、応力除去焼鈍など実装可能なプロセス条件を示すとともに、CT検査とCpk管理による欠陥分析のクローズドループを構築します。

news
ニッケル基超合金Inconel 718のSLMプロセス最適化:航空エンジン高温部品の積層造形ルート
Inconel 718(GH4169)は最も広く用いられているニッケル基超合金として、650℃での高強度と耐クリープ性により、航空エンジンの燃焼器、タービンディスク、配管に長年使用されてきた。しかし、従来の鍛造+機械加工プロセスでは材料除去率が80%以上に達し、納期も長い。本稿では、粉末特性、レーザーパラメータウィンドウ、熱割れと残留応力の制御、後処理、品質認定という5つの観点から、Inconel 718のSLMプロセス実用化ルートを体系的に整理する。

news
3Dプリントの初回品検査(FAI)と工程能力検証:小ロットから量産への品質リリース方法
従来、小ロットの3Dプリントでは「造形できたら納品」という運用が多く、体系的な初回品リリースが不足していたため、量産段階で寸法ドリフト、強度ばらつき、トレーサビリティ欠如が頻発していました。初回品検査(FAI)は、航空宇宙・自動車業界の品質ゲートの考え方を取り入れ、初回品に対して全寸法、材料、工程パラメータを閉ループで検証することで、不確実性を量産前に遮断します。本稿では、FAIの範囲、判定基準、CPK/PPKによる工程能力の裏付け、初回品から量産までの三段階リリースとデータ閉ループを体系的に解説します。
news
3Dプリンティング業界のトレンド:試作から量産へ向かう産業化の転換点
過去10年、3Dプリンティングは長らく試作段階にとどまっていた。しかし2024〜2026年のサイクルでは産業化の転換点を越えつつある。技術とコスト曲線が継続的に低下し、中小ロットの場面で単品経済性が従来工法を上回り始めている。本稿では、技術成熟度、コスト構造、材料体系、産業エコシステムの4つの側面から、この転換点の意味と実装への道筋を分析する。

news
SLM金属3Dプリンティングにおける残留応力制御と焼鈍プロセス最適化:層間応力から寸法安定性までのエンジニアリング手法
SLM(選択的レーザー溶融)による金属3Dプリンティングでは、急速な溶融・凝固と大きな温度勾配により部品内部に残留応力が蓄積し、反り、割れ、寸法ずれを引き起こします。本記事では、応力発生のメカニズムから、プロセス条件の最適化、ベースプレート予熱、走査戦略、サポート設計という4つの応力制御手法を体系的に解説し、さらに応力除去焼鈍、熱間等方圧加圧(HIP)、時効処理のプロセス範囲と選定ロジックを紹介します。金属部品を「造形できる」段階から「寸法が安定し、工程納品できる」段階へ引き上げるための実践的な指針です。
news
3Dプリンティングの部門横断連携:要求のすり合わせから納品クローズドループまでの協働手法
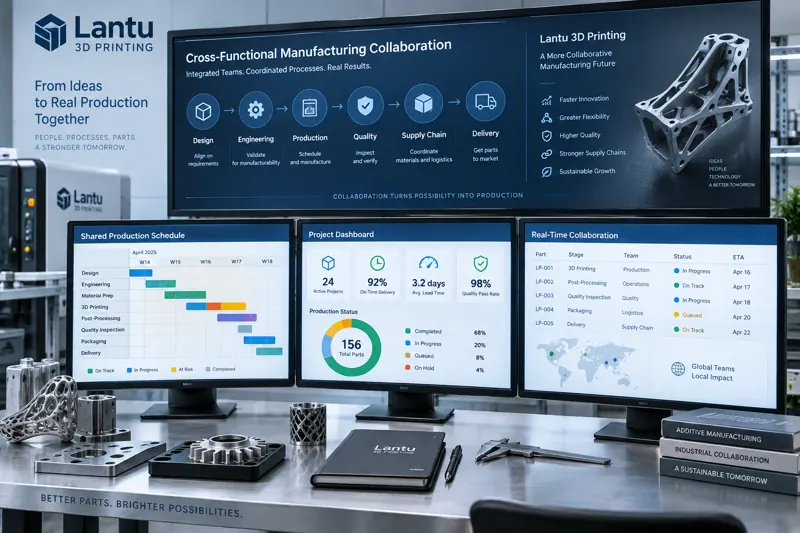
多品種小ロットの3Dプリンティング事業では、1つの部品が顧客要求から納品に至るまで、営業、設計、工程、生産、品質、物流など複数部門を通過します。本記事では、要求のすり合わせから納品クローズドループまでの部門横断連携手法を分解し、曖昧な要望を製造可能な指標へ変換し、製造性レビューを前倒しして手戻りを防ぎ、カンバン共有で情報誤差をなくし、振り返りのクローズドループで再発を防ぐ方法を紹介します。

news
3Dプリンティングによるグリーン製造:粉末リサイクル、エネルギー消費最適化、カーボンフットプリント算定の実装プロセス
製造業のグリーン転換は、スローガンから算定可能な指標へと移行しつつあります。本稿では、材料面の粉末リサイクルのクローズドループ、設備面のエネルギー消費構造と待機最適化、工程面のニアネットシェイプ成形とサポート最小化から、カーボンフットプリント算定と顧客への提供価値まで、3Dプリンティングによるグリーン製造の実装プロセスを体系的に分解し、定量化可能な管理指標と実施順序を提示します。

news
電動ドライブ熱管理における銅合金3Dプリントの応用:材料選定から流路・界面プロセスまで
電動ドライブユニットの出力密度が上昇し続ける中、従来の直線溝型銅製コールドプレートの熱交換能力は限界に近づいている。本稿では、電動ドライブ熱管理における銅合金3Dプリントの応用経路を体系的に解説する。CuCrZr、純銅、アルミの熱伝導性と強度のトレードオフを比較し、コンフォーマル流路とマイクロチャネル設計の要点を解析し、SLMプロセスウィンドウと高密度化制御方法を示す。さらに、界面熱抵抗、除粉洗浄、気密検査など納入時の重要工程に焦点を当て、工学的価値を定量化する。