
引言:为什么传统设计直接打印往往成本高、风险大
很多3D打印失败并不是设备能力不足,而是设计逻辑仍停留在传统机加工或注塑思维中。传统加工偏好规则外形、刀具可达和材料去除效率;注塑关注拔模、浇口、收缩和模具寿命;增材制造则关注逐层堆叠、支撑生成、热变形、排粉、层间强度和后处理可达性。把一张没有经过DFAM评审的图纸直接打印,常见结果是支撑过多、薄壁变形、孔径偏小、内腔残粉、成本超预算或装配失败。
设计优化的目标不是为了炫耀复杂结构,而是让零件在性能、成本、交期和质量之间取得可验证的平衡。蓝图三维在项目中通常把设计评审放在制造前端,通过蓝图数据、用途场景、材料工艺和交付标准联动判断,避免客户在打印完成后才发现结构不适合实物应用。
一、壁厚与特征尺寸:可打印只是底线,可用才是目标
壁厚是3D打印设计中最基础但最容易被忽视的参数。不同工艺对最小壁厚要求差异明显:SLA树脂展示件局部壁厚可做到0.6-0.8mm,但若承担装配或运输载荷,建议提升到1.2-2.0mm;SLS PA12尼龙功能件常建议壁厚1.5-2.5mm以上;金属SLM零件受热应力和后处理影响,薄壁结构通常需要结合方向、支撑和热处理评估。孤立柱、细长针、悬臂梁等特征不能只看最小成形能力,还要看清洗、喷砂、包装和使用过程中的抗损伤能力。
设计人员应区分“可成形壁厚”和“工程安全壁厚”。例如一个外观样件的0.8mm薄壁可能能打印成功,但快递运输中容易破裂;一个夹具的2mm壁厚看似足够,但如果受力点集中,仍可能在螺钉拧紧时开裂。更稳妥的方法是在薄壁区域增加圆角、加强筋或局部加厚,并通过有限元或经验载荷测试验证。
二、支撑与方向:打印方向决定表面、强度和成本
打印方向会同时影响支撑数量、层纹方向、尺寸精度和力学性能。以SLA零件为例,外观面朝上或侧向可减少支撑痕,但可能增加层纹可见度;以金属SLM零件为例,大面积水平悬垂会带来支撑量和热变形风险,通常需要倾斜20°-45°以分散热应力。SLS虽然无需传统支撑,但方向仍影响层间强度和翘曲风险。
支撑优化的原则是:把支撑放在非关键面,减少难以去除的深槽支撑,避免支撑接触薄弱边缘,并为后处理工具留出空间。若零件存在高外观要求,应在设计文件中标注A面并与制造团队确认方向。对于批量件,还应评估支撑去除工时,因为支撑节省的打印风险可能被后处理人工成本抵消。
三、孔、槽、装配间隙:用补偿思维处理真实制造偏差
3D打印孔径偏小是常见现象,原因包括光固化过固化、粉末烧结扩散、金属热收缩和层纹台阶效应。设计螺钉孔、轴孔和卡扣结构时,应根据工艺预留补偿。SLA小孔可预留0.1-0.2mm,SLS装配间隙常取0.2-0.4mm,金属件关键孔位通常建议打印后机加工至最终尺寸。对于滑动配合、旋转配合和卡扣配合,单一间隙值并不可靠,应通过样条测试确认。
深槽和内腔还要考虑清粉、清洗和喷涂可达性。一个复杂流道即使可以打印,如果没有排粉孔或检查路径,交付后也可能存在残留风险。设计优化时可设置辅助孔、拆分结构或采用透明验证样件。对多部件装配,可先打印小型公差样片,验证插拔力、间隙和表面处理后的尺寸变化,再进入完整件生产。
四、拓扑优化与轻量化:复杂几何必须服务于工程目标
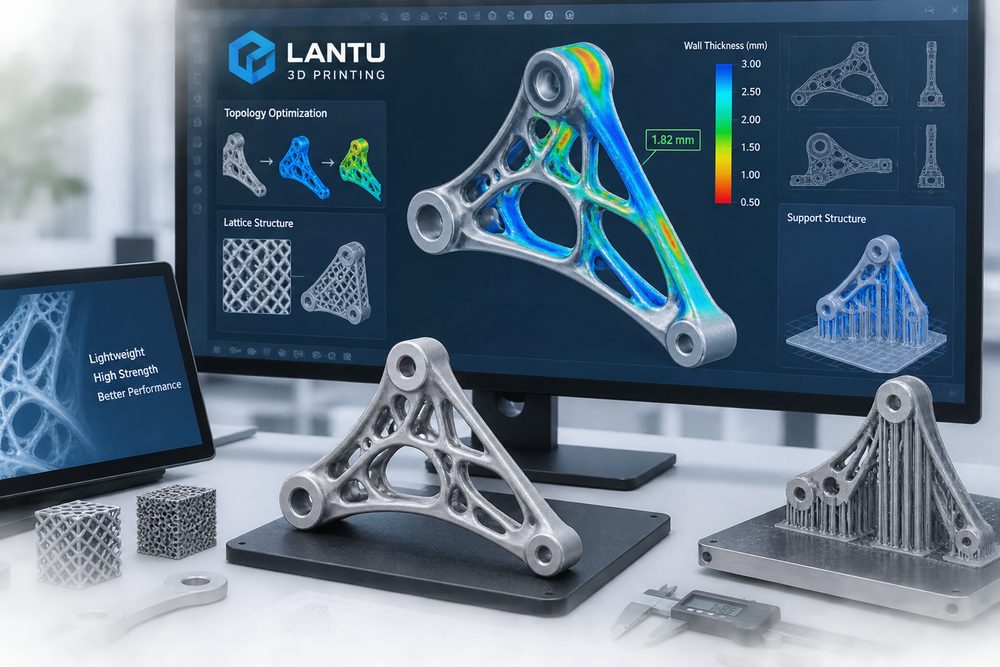
增材制造的优势之一是可以实现拓扑优化、晶格结构和内部减重。但轻量化不是简单挖空。拓扑优化需要明确载荷、约束、材料、制造方向和安全系数,否则生成的有机结构可能难以清粉、难以检测或局部应力集中。工程中常见目标包括减重20%-50%、保持关键刚度、降低材料用量或改善热交换效率。
晶格结构设计要注意杆径、节点、孔隙率和清粉通道。SLS尼龙晶格杆径通常不宜过细,金属晶格还要考虑未熔粉末残留和疲劳性能。对承载件,应通过仿真、样件压缩测试或疲劳测试验证,而不能只凭软件生成结果。蓝图三维在此类项目中会把拓扑结果与工艺可实现性联动评审,避免“模型漂亮但交付困难”。
五、建立DFAM评审清单:让设计优化可复制
企业团队可以建立一份简明DFAM清单:最小壁厚是否满足用途,关键面是否标注,打印方向是否评估,支撑是否可去除,孔径是否补偿,装配间隙是否验证,排粉/排液孔是否足够,后处理是否可达,关键尺寸是否有检测方法,材料是否匹配温度、强度和耐化学需求。每一项都应在制造前确认,而不是在失败后返工。
同时,设计优化应与成本透明关联。减少支撑、降低高度、合并零件、合理排布和避免过度精度,都能降低打印和后处理成本。反之,盲目追求一体化可能提高风险。真正成熟的增材制造设计,是把功能、制造、检测、成本和交付放在同一个决策框架中。
总结:DFAM让3D打印从试错走向工程化交付
面向增材制造的设计优化,是企业获得稳定3D打印成果的前置条件。壁厚、支撑、方向、装配间隙、拓扑结构和后处理可达性共同决定零件能否顺利从数字模型变成可用实物。蓝图三维的定位不是简单代工打印,而是帮助客户把蓝图、设计、工艺、制造和交付串联起来,以系统方法减少试错、提升质量并缩短产品验证周期。