
引言:样件失败往往不是打印失败,而是验证目标不清
很多企业在做3D打印样件时,只提出“尽快打一个看看”的需求。样件拿到后,外观似乎不错,却无法回答关键问题:装配间隙是否合适,卡扣能否承受反复拆装,表面是否满足喷漆要求,材料是否接近量产件性能。这样的样件只能带来视觉确认,不能支持工程决策。蓝图三维建议在下单前把样品验证分为外观验证、结构验证、装配验证、功能验证和小批量试产验证五类,不同目标对应不同材料、精度和检测方法。
一、先写验证问题清单,再选择工艺
验证流程的起点不是选择SLA、SLS或金属打印,而是列出需要回答的问题。例如外观样件关注曲面连续性、分色线、按键手感和喷漆效果;结构样件关注壁厚、加强筋、螺丝柱和卡扣寿命;装配样件关注0.1mm到0.3mm级别的间隙变化;功能样件可能关注耐温、耐磨或导流效果。只有问题明确,才知道是否需要高精度树脂、PA12尼龙、类ABS树脂或铝合金打印。若只是展示外观,0.05mm层厚SLA可能足够;若要验证卡扣疲劳,SLS尼龙通常比脆性树脂更接近实际受力表现。
二、建立样件检验基准,避免“凭感觉通过”
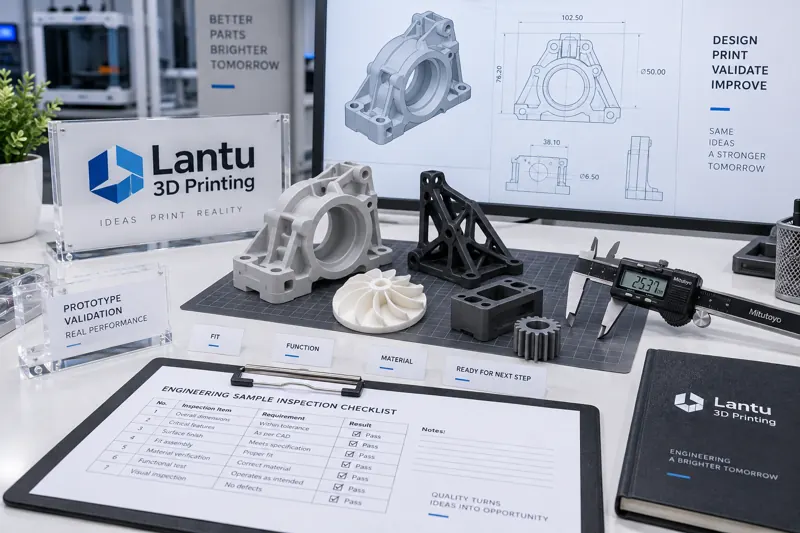
样品验证必须有量化基准。尺寸类项目建议在图纸或检验表中标出关键尺寸CTQ,至少包括装配孔距、定位面、卡槽宽度、螺丝柱内径和外观边界。对于普通树脂和尼龙样件,可根据结构复杂度设置±0.1mm到±0.3mm的验证容差;对于大尺寸薄壁件,需要单独评估翘曲方向和支撑面痕迹。检验工具可以从游标卡尺、塞规、螺纹规到三坐标测量逐步升级,但关键是记录实际数值,而不是只写“合格”。
三、把装配测试拆成步骤和判定标准
装配验证不能只看能否装上。建议把测试拆为预装、定位、锁付、拆卸和重复操作五个步骤。每一步都记录手感、干涉点、变形位置和所需力矩。螺丝锁付可以记录推荐扭矩,例如M3塑胶柱样件先以0.3N·m到0.5N·m试装,观察开裂和滑牙风险;卡扣结构可以做20次到50次重复拆装,观察白化、断裂和松动。若样件材料与量产材料不同,报告中必须说明材料替代带来的误差,避免把样件通过误读为量产必然通过。
四、失效记录比成功样件更有价值
一次样品验证的真正资产是失效记录。每个问题都应包含位置照片、尺寸数据、可能原因、修改建议和优先级。例如“左侧卡扣装配后白化”不能只写成外观问题,而要追踪到卡扣根部圆角小于0.3mm、插入角过陡、材料韧性不足或打印方向导致层间受力。修改建议可以是增加R0.5圆角、把干涉量从0.25mm降到0.12mm、改用PA12验证,或调整支撑方向减少表面缺陷。失效记录越具体,下一轮迭代越快。
五、从单件样件过渡到小批量验证
当外观、尺寸和装配初步通过后,应进入小批量验证阶段。建议选择5件到30件进行同批次打印,观察尺寸离散、后处理一致性和包装运输损伤。单件样件成功只能说明方案可行,小批量验证才能暴露批次差异。例如同一构建仓内不同位置的尼龙件可能出现轻微收缩差异,喷漆前处理也可能导致边角光泽不一致。把这些差异记录到量产风险清单中,才能为模具、CNC或后续增材批产提供依据。
总结:样件验证是一套工程决策系统
高质量的3D打印样品验证应包含目标定义、工艺选择、量化检测、装配测试、失效闭环和小批量确认。蓝图三维在项目中强调“从蓝图到交付”的连续管理,是为了让样件不只是一个模型,而是成为降低研发风险、缩短决策周期和连接量产准备的工程证据。