
引言:样品验证决定后续量产风险
3D打印原型件的价值不只是快速看到外形,更重要的是在投入模具、CNC批量加工或小批量生产前发现设计问题。许多项目在样品阶段只检查外观,忽略尺寸链、装配间隙、载荷路径和使用环境,结果进入后续阶段才发现卡扣易断、孔位偏移、螺母嵌件松动或热变形。蓝图三维把样品验证看作从设计蓝图到实体交付的风险过滤器,通过标准化流程帮助研发团队减少重复打样。
一、验证前准备:明确样品要回答的问题
样品验证应先定义目标,而不是打印完成后凭感觉判断。外观样件主要验证比例、曲面、颜色和人机关系;结构样件重点验证壁厚、筋位、卡扣、螺丝柱和装配顺序;功能样件则需要承受载荷、温度、摩擦或液体接触。不同目标对应不同材料和工艺:SLA适合高细节外观验证,SLS PA12适合韧性和装配验证,MJF适合较均匀的小批量功能件,金属SLM适合热端、夹具或高强度结构验证。
二、尺寸检测:建立关键尺寸清单
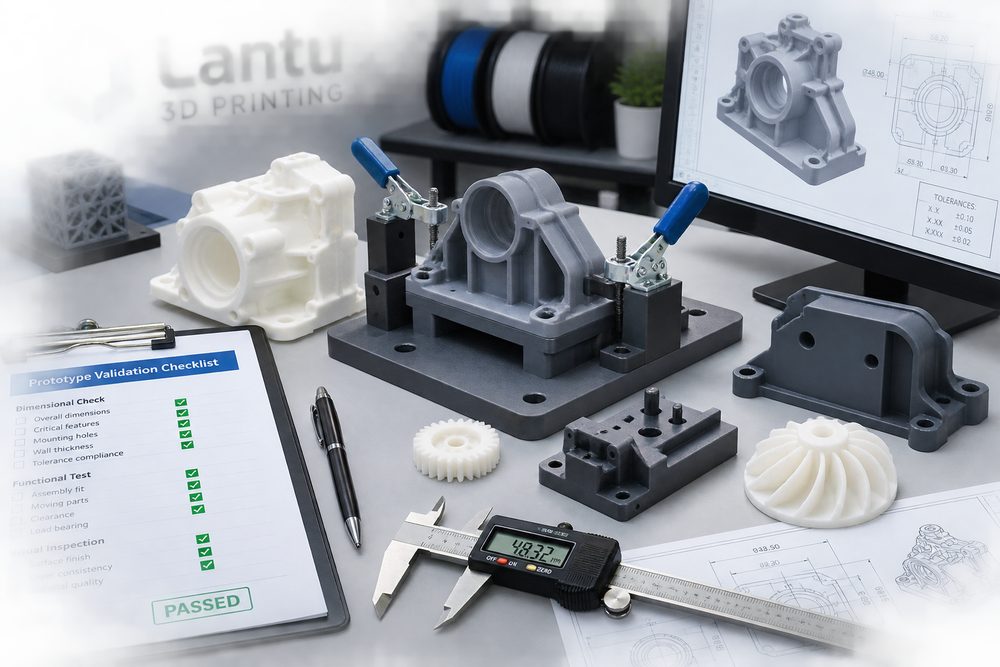
检测不应覆盖所有尺寸,而要识别对功能有影响的关键尺寸。常见清单包括安装孔距、轴孔直径、卡扣厚度、装配定位面、密封槽宽度、螺丝柱内径和整体外形包络。普通原型可用游标卡尺进行±0.10-0.30mm级别检查;高精度结构可增加三坐标或3D扫描比对。记录方式建议包含设计值、实测值、偏差、测量工具、测量位置照片和结论。若偏差具有方向性,应检查打印方向、支撑面、材料收缩和后处理去除量。
三、装配验证:从单件合格转向系统合格
很多零件单独测量合格,装到整机中仍会失败,原因在于尺寸链叠加和装配顺序没有被验证。装配测试应记录插入力、旋合深度、间隙、干涉点和拆装次数。对卡扣结构,可进行10-30次重复拆装观察白化、裂纹和回弹;对螺丝柱,可测试预埋螺母热熔后是否同轴;对滑轨或铰链,可检查运动阻力和磨损粉末。必要时在样品上用记号标注干涉区域,再回到CAD中调整倒角、避空或公差。
四、功能测试:用接近真实场景的工况验证
功能验证需要模拟实际使用条件,而不是只做静态摆放。承力件可设置1.5倍工作载荷的短时测试,并观察裂纹和永久变形;户外件应关注紫外、湿度和温度循环;流体相关零件要检查渗漏、压力和清洁死角。对于树脂材料,还要注意长期脆化和热变形,普通光敏树脂不宜直接替代工程塑料做耐久件。若样品只是概念验证,应在报告中明确材料替代关系,避免把临时样品误认为最终量产方案。
五、返修闭环:让每次打样都留下可复用知识
验证完成后,应形成问题清单并按严重度分级:影响安全和功能的问题必须改版,影响装配效率的问题建议优化,只影响外观的问题可结合成本决定。每个问题需要对应CAD位置、原因分析、修改建议和复测项目。例如孔位偏小可能来自打印收缩、后处理涂层或设计公差不足,解决方案可能是孔径放大0.2mm、改变打印方向或改为后加工。只有把问题闭环沉淀下来,下一代产品才能少走弯路。
总结:样品验证是工程决策而不是形式检查
高质量的样品验证流程应覆盖目标定义、关键尺寸、装配关系、功能工况和返修闭环。通过量化数据、照片证据和版本记录,3D打印原型能帮助团队在早期做出材料、结构和工艺决策,减少后续批量阶段的成本浪费和交付风险。