
No model yet, material choice and wall thickness are explained from a practical angle.
ज्ञान केंद्र
Blueprint News
lantu3D कोटेशन से पहले दीवार मोटाई, संरचना, सामग्री, प्रक्रिया, मात्रा और फिनिशिंग की समीक्षा करता है।
01Guides
02सामग्री
03ग्राहक दृष्टिकोण
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
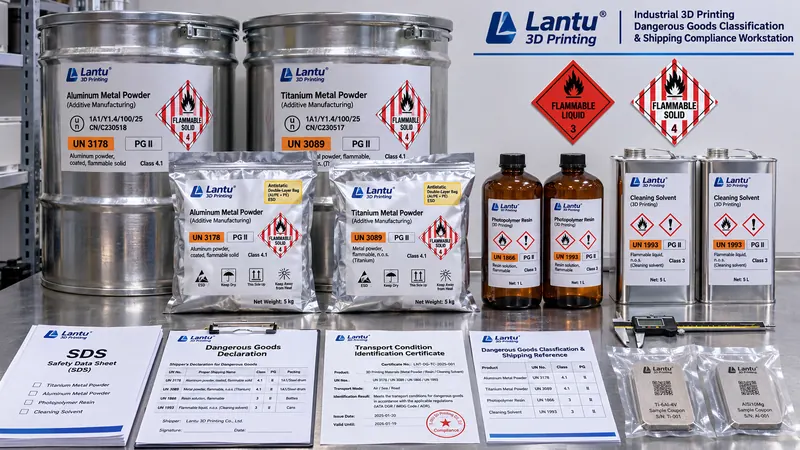
3डी प्रिंटेड डिलीवरी वस्तुओं की खतरनाक विशेषता वर्गीकरण और परिवहन अनुपालन
तैयार भागों के गैर-खतरनाक निष्कर्ष को साथ भेजे जाने वाले धातु पाउडर, प्रकाश-संवेदी रेज़िन और क्लीनिंग एजेंट पर सीधे लागू करना एडिटिव मैन्युफैक्चरिंग डिलीवरी में अस्वीकृति का सबसे सामान्य कारण है। यह लेख न्यूनतम शिपमेंट इकाई, UN नंबर, पैकेजिंग समूह, परिवहन शर्त पहचान प्रमाणपत्र, LQ/EQ शर्तों तथा रिलीज मानदंडों के आधार पर व्यावहारिक निर्णय विधि प्रस्तुत करता है।
news
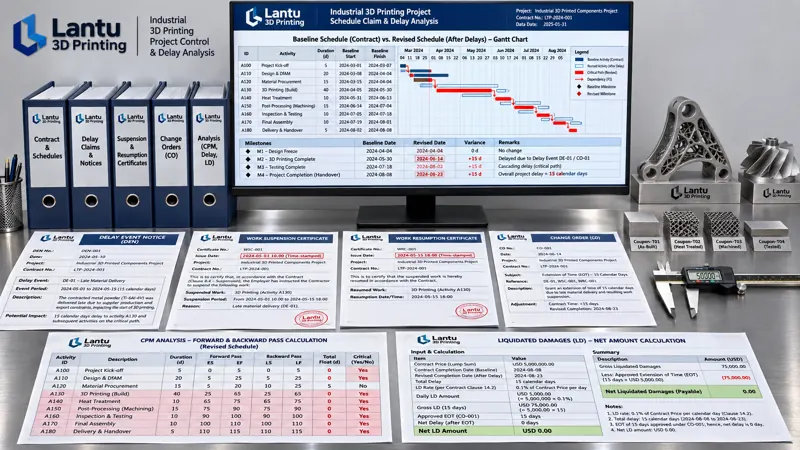
3D प्रिंटिंग परियोजनाओं में समय और लागत दावों का परिमाणीकरण: बेसलाइन फ्रीजिंग से लेकर क्रिटिकल-पाथ देरी और प्रतिदावों तक की इंजीनियरिंग पद्धति
डिलीवरी-विवाद अक्सर चैट रिकॉर्ड और माफीनामों तक सीमित रह जाते हैं; कमी ऐसी इंजीनियरिंग पद्धति की होती है जिसे दोनों पक्ष पुनर्गणित कर सकें। यह लेख घटना-दायित्व मैट्रिक्स, फ्रीज की गई बेसलाइन WBS, 28-दिन अवधि प्रमाणन, CPM कुल फ्लोट Δ=max(0,D−TF), समवर्ती देरी की तीन-स्थिति पहचान, लागत मदों तथा लिक्विडेटेड डैमेज और प्रतिदावों की दो-स्तंभ शुद्ध राशि के माध्यम से 3D प्रिंटिंग परियोजनाओं में देरी की घटना से निपटान विवरण तक एक मात्रात्मक बंद-चक्र प्रस्तुत करता है, साथ ही छह-दस्तावेज रिपोर्ट और 30-दिन कार्यान्वयन सूची भी देता है।
news
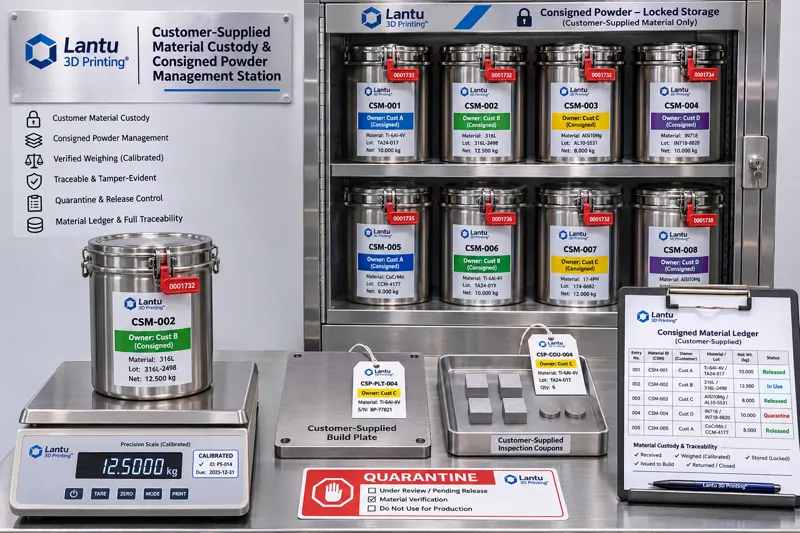
3D प्रिंटिंग में ग्राहक-आपूर्ति सामग्री और संपत्तियों की अभिरक्षा: स्वामित्व सीमाओं, समर्पित उपयोग, उपभोग संतुलन और शेष सामग्री वापसी की इंजीनियरिंग पद्धति
जब ग्राहक पाउडर, बिल्ड प्लेट, मॉडल या विशेष टूलिंग प्रदान करता है, तब अक्सर प्रिंटिंग पैरामीटर नहीं, बल्कि स्वामित्व, मिश्रण की अनुमति, शेष सामग्री की वापसी और हानि निपटान के आधार उपेक्षित रह जाते हैं। ISO 9001:2015 के खंड 8.5.3 के आधार पर यह लेख ग्राहक-आपूर्ति संपत्तियों की चार श्रेणियां, क्रमांकित अभिरक्षा रजिस्टर और आगमन सत्यापन सीमाएं, समर्पित सामग्री उपयोग व सामग्री परिवर्तन क्लियरेंस के तीन कठोर नियम, तथा फीडिंग—रिकवरी—शेष सामग्री—निर्मित भाग के सामग्री संतुलन का उदाहरण प्रस्तुत करता है। इसमें संतुलन विचलन ≤1.5% और गैर-पुनर्प्राप्ति योग्य हानि की चेतावनी सीमा ≤2.0% रखी गई है, साथ ही कार्यादेश, पैरामीटर पैकेज हैश, निरीक्षण रिपोर्ट और वापसी प्राप्ति की साक्ष्य-श्रृंखला जोड़ी गई है।
news
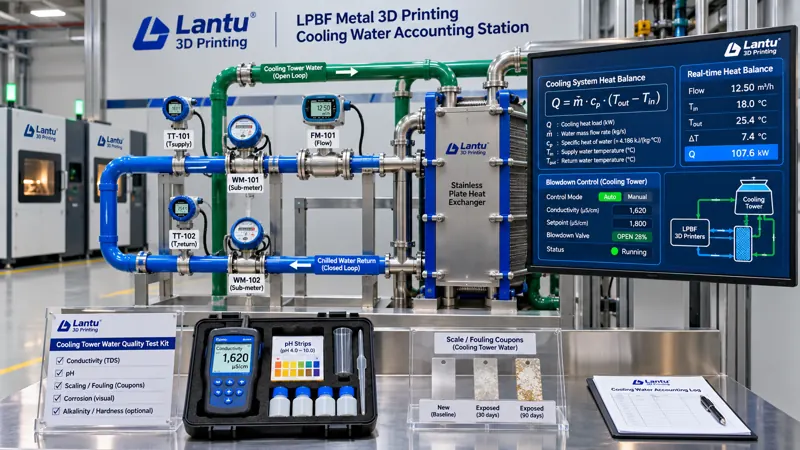
3D प्रिंटिंग कार्यशाला में शीतलन जल का इंजीनियरिंग लेखांकन: ऊष्मा संतुलन, सांद्रण चक्र, प्रति-पार्ट जल खपत और रिलीज मानदंड
कार्यशालाओं में बिजली, गैस और कार्बन का लेखांकन स्थापित है, लेकिन शीतलन जल अक्सर कुल जल मीटर में ही मिला रहता है। यह लेख शीतलन जल को सत्यापनयोग्य चौथे ऊर्जा माध्यम के रूप में परिभाषित करता है: क्रमांकित जल-प्रणाली एवं मीटरिंग-बिंदु आरेख, बंद होने योग्य जल संतुलन समीकरण, संख्यात्मक जल-गुणवत्ता और ऊष्मा-विनिमय क्षय मानदंड, तथा योग्य वितरित पार्टों को हर में लेकर बिल्ड लेयर नंबर से संबद्ध प्रति-पार्ट जल खपत। इसमें चार प्रकार के ताप भार, तीन जल परिपथ, सांद्रण चक्र व ब्लोडाउन, स्केलिंग एंड-डिफरेंस व COP, साझा बिल्ड आवंटन तथा ALCOA+ साक्ष्य श्रृंखला शामिल हैं।

news
3D प्रिंटिंग प्रौद्योगिकी अपनाने की तत्परता का आकलन: TRL/MRL द्वि-अक्ष वर्गीकरण, स्टेज-गेट और अपनाने की सीमाओं की इंजीनियरिंग विधि
एक बार की सफल प्रिंटिंग को अक्सर उत्पादन में अपनाने योग्य प्रक्रिया मान लिया जाता है। प्रयोगशाला में तीन स्वीकार्य भागों के बाद छोटे बैच की डिलीवरी में बैच-भिन्नता, रीवर्क दर में वृद्धि और निरीक्षण रिकॉर्ड की ट्रेसबिलिटी में टूटन दिखाई दे सकती है। मूल कारण प्रायः उपकरण या सामग्री नहीं, बल्कि तकनीकी व्यवहार्यता को दोहराने योग्य, सत्यापनीय और स्केलेबल विनिर्माण में क्रमशः बदलने वाले तत्परता मानदंडों का अभाव होता है। यह लेख TRL/MRL द्वि-अक्ष वर्गीकरण, नौ-स्तरीय साक्ष्य पैकेज, छह स्टेज-गेट और तीन अपनाने की सीमाओं की एक हस्ताक्षर-योग्य विधि प्रस्तुत करता है, जिससे अपनाने का निर्णय व्यक्तिपरक राय के बजाय समीक्षा-योग्य साक्ष्य तालिका बन जाता है।

news
3D प्रिंटिंग कार्यशालाओं में विद्युत गुणवत्ता और वोल्टेज सैग नियंत्रण: त्रि-स्तरीय मापन बिंदुओं, IEC 61000-4-30 वेवफॉर्म रिकॉर्डिंग और बिल्ड रिलीज मानदंडों की इंजीनियरिंग विधि
धातु LPBF में एकल बिल्ड 20 से 80 घंटे तक चल सकता है; केवल 80 मिलीसेकंड का वोल्टेज सैग पूरे बिल्ड के भागों को अपूर्ण संलयन के कारण अस्वीकृत कर सकता है, जबकि अधिकांश कार्यशालाएं इसे केवल आकस्मिक उपकरण रुकावट मानती हैं। यह लेख बिजली बिल, उपयोगिता प्रणालियों और विद्युत गुणवत्ता के स्तरों को अलग करता है; इनकमिंग सप्लाई, उपकरण फीडर आउटलेट और संवेदनशील लोड के लिए तीन-स्तरीय मापन बिंदु, IEC 61000-4-30 क्लास A मापन, SEMI F47 सहनशीलता वक्र, THDv 5% तथा तीन-फेज असंतुलन 2% जैसे प्रारंभिक थ्रेशहोल्ड प्रस्तुत करता है। यह विद्युत घटनाओं के टाइमस्टैम्प को बिल्ड लेयर नंबर, विस्तारित निरीक्षण निष्कर्ष और ALCOA+ रिकॉर्ड श्रृंखला से जोड़कर सत्यापनीय बिल्ड रिलीज निर्णय तैयार करता है। नियंत्रण उपायों को टोपोलॉजी पृथक्करण, अंतिम-बिंदु क्षतिपूर्ति और इनकमिंग सप्लाई उन्नयन में वर्गीकृत किया गया है तथा मानक नमूना तुलना डेटा से उनकी प्रभावशीलता सत्यापित की जाती है।
news
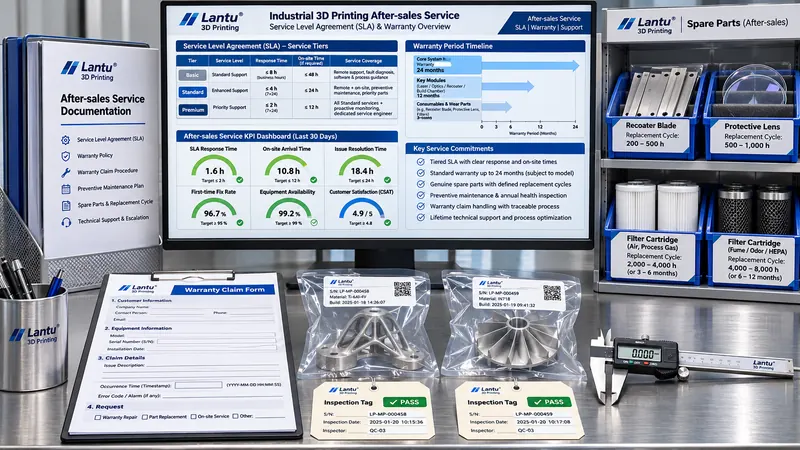
3D-प्रिंटेड डिलीवरी के लिए बिक्री-पश्चात सेवा स्तर और वारंटी शर्तें: वारंटी अवधि की गणना से लेकर SLA समय-सीमा और साक्ष्य-श्रृंखला के सत्यापन योग्य तरीके
डिलीवरी और हस्ताक्षर के बाद भी “क्या वारंटी अवधि अभी भी जारी है” को लेकर विवाद क्यों होता है? यह लेख बिक्री-पश्चात सेवा प्रतिबद्धताओं को सत्यापन योग्य इंजीनियरिंग शर्तों में बदलता है: T0 हस्ताक्षर-इवेंट के साथ आठ फ़ील्ड को स्थिर करता है और दो-सीमा वारंटी अवधि निर्धारित करता है; चार प्रकार की अपवर्जन जिम्मेदारियों और साक्ष्य समर्थन/अपर्याप्तता/बहिष्करण की त्रि-अवस्था निर्णय के माध्यम से जबरदस्ती गलती थोपने से रोकता है; P1/P2/P3 सेवा स्तरों को टिकट समय-मुहर, रोकने की शर्तें, वृद्धि और अंतिम-कवर से जोड़ता है; और न्यूनतम स्पेयर पार्ट स्टॉक की व्युत्पत्ति, ऑन-साइट भेजने की सीमा, जिम्मेदारी पक्ष×प्रकरण का लागत मैट्रिक्स, खोज की तिथि से गिनने वाली दावा समय-सीमा तथा ALCOA+ चार-कुंजी सेवा रिकॉर्ड भी प्रस्तुत करता है। यह उन एडिटिव मैन्युफैक्चरिंग डिलीवरी परियोजनाओं के लिए उपयुक्त है जिन्हें “अच्छी सेवा” को तकनीकी समझौते के अनुलग्नक में लिखना है और तीसरे पक्ष द्वारा सत्यापित कराना है।

news
3D प्रिंटिंग उपकरण की समग्र दक्षता (OEE) गणना: लोडिंग समय, छह प्रमुख हानि-मिनट तालिका और सत्यापन योग्य गुणवत्ता दर
कई 3D प्रिंटिंग कार्यशालाएं मशीन के चालू घंटों को प्रभावी क्षमता मान लेती हैं, जबकि प्रीहीटिंग, वातावरण पर्जिंग, पाउडर-रीकोटिंग के खाली स्ट्रोक, सूक्ष्म रुकावटें, पूरे बिल्ड की स्क्रैपिंग और निरीक्षण रिपोर्ट की प्रतीक्षा को नियोजित डाउनटाइम में मिला देती हैं। इससे मशीन-समय उपयोग 85% दिख सकता है, जबकि वास्तविक OEE केवल लगभग 67% होता है। यह लेख लोडिंग समय की परिभाषा को स्थिर करने, एडिटिव मैन्युफैक्चरिंग की विशिष्ट समय/प्रदर्शन/गुणवत्ता हानियों को परिभाषित करने, पैरामीटर पैकेज से सैद्धांतिक चक्र समय की पुनर्गणना, CTQ और बिल्ड-इन-चैंबर नमूनों से गुणवत्ता स्वीकृति तथा चार स्रोतों के लॉग को बिल्ड नंबर से मिलाने की विधि प्रस्तुत करता है। 7 दिनों के 8,400 मिनट लोडिंग समय के उदाहरण में छह प्रमुख हानियों को एक ही मिनट तालिका में बदलकर वास्तविक बाधा की पहचान की गई है।
news
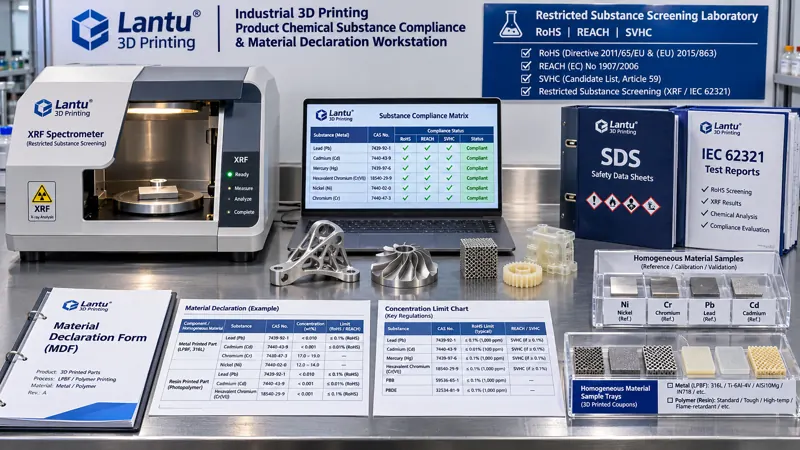
3D प्रिंटेड डिलीवेरेबल्स की उत्पाद रासायनिक अनुपालन: समरूप सामग्री विश्लेषण, RoHS/REACH सीमाएं, सामग्री घोषणाएं और परीक्षण साक्ष्य श्रृंखला
सप्लायर का अनुरूपता प्रमाणपत्र सीधे ग्राहक को भेज देने से अक्सर डिलीवर किए गए उत्पाद में प्रत्येक प्रतिबंधित पदार्थ की वास्तविक सांद्रता का उत्तर नहीं मिलता। यह लेख डिजाइन ब्लूप्रिंट से भौतिक डिलीवरी तक के जीवनचक्र परिप्रेक्ष्य से समरूप सामग्री मैपिंग, RoHS और REACH SVHC सीमा-क्षेत्र, छूट प्रावधानों व प्रक्रिया-जनित पदार्थों, तथा SDS/पूर्ण सामग्री घोषणा/तृतीय-पक्ष परीक्षण रिपोर्ट की चार-स्तरीय साक्ष्य श्रृंखला का विश्लेषण करता है। साथ ही यह इन्हें कोटेशन, खरीद, पोस्ट-प्रोसेसिंग और रिलीज प्रक्रियाओं में शामिल करने के तरीके, छह मात्रात्मक संकेतक और दस-मिनट की रिलीज चेकलिस्ट प्रस्तुत करता है।

news
3D प्रिंटिंग मॉडल डेटा हैंडओवर पैकेज: ज्यामिति मरम्मत, इकाई एवं समन्वय प्रणाली फ्रीजिंग से लेकर मशीन रिलीज गेट तक की इंजीनियरिंग विधि
एक ही मॉडल से दो मशीनों पर अलग परिणाम अक्सर उपकरण क्षमता नहीं, बल्कि डेटा हैंडओवर की कमी के कारण होते हैं। यह लेख डिजाइन ब्लूप्रिंट से भौतिक डिलीवरी तक के जीवनचक्र प्रबंधन के दृष्टिकोण से मॉडल हैंडओवर पैकेज के छह न्यूनतम डेटा वर्गों, वॉटरटाइटनेस और नॉर्मल सहित सात ज्यामिति मरम्मत बिंदुओं, इकाई और बिल्ड लेआउट के तीन मिलानों, D1–D4 मशीन रिलीज गेट तथा ALCOA+ साक्ष्य श्रृंखला को समझाता है। साथ ही 10 मिनट की चेकलिस्ट और पहली बार मशीन रन सफलता दर ≥95% तथा डेटा-जनित पुनर्कार्य ≤2% के मात्रात्मक लक्ष्य प्रस्तुत करता है।
news
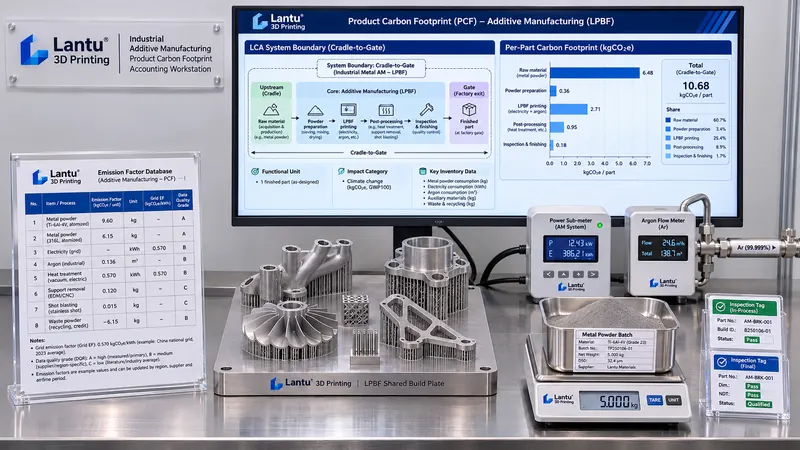
3डी प्रिंटिंग में प्रति-पुर्जा कार्बन फुटप्रिंट गणना: कार्यात्मक इकाई, सिस्टम सीमा, साझा बिल्ड आवंटन और डेटा गुणवत्ता स्तरों की सत्यापनयोग्य विधि
ग्राहक द्वारा मांगा गया “प्रति पुर्जा कितने kgCO2e” कोई हरित विनिर्माण नारा नहीं, बल्कि मूल अभिलेखों तक पता लगाया जा सकने वाला इंजीनियरिंग हिसाब है। यह लेख कार्यात्मक इकाई, क्रैडल-टू-गेट सीमा, उप-मीटरिंग और सुरक्षात्मक गैस गतिविधि डेटा, साझा बिल्ड के भारित आवंटन, उत्सर्जन कारक मेटाडेटा व DQI डेटा गुणवत्ता स्तर, सपोर्ट, फर्नेस कूपन, स्क्रैप व रीवर्क जैसे चार प्रवर्धक कारकों, अनिश्चितता अंतराल तथा आठ-आइटम साक्ष्य श्रृंखला को एक सत्यापनयोग्य प्रति-पुर्जा कार्बन लेखांकन प्रक्रिया में जोड़ता है।

news
3D प्रिंटिंग डिलीवरी के लिए व्यवसाय निरंतरता प्रबंधन: BIA, RTO/RPO, दोहरे स्रोत स्विचिंग और रिकवरी ड्रिल की इंजीनियरिंग पद्धति
एक उपकरण बंद होने या पाउडर आपूर्ति रुकने से पूरे ऑर्डर बैच की समय-सीमा क्यों प्रभावित होती है? यह लेख ISO 22301 ढांचे के अनुसार 3D प्रिंटिंग डिलीवरी को बाधित होने योग्य इकाइयों में विभाजित करता है, BIA से अधिकतम सहनीय व्यवधान समय और हानि वक्र को मापता है, ऑर्डर श्रेणी के अनुसार सत्यापित RTO/RPO तय करता है, तथा दोहरे स्रोत के पाउडर, महत्वपूर्ण स्पेयर पार्ट्स, सत्यापित वैकल्पिक क्षमता और 3-2-1 संस्करण-नियंत्रित बैकअप लागू करता है। साथ ही, टेबलटॉप सिमुलेशन, घटक स्विचिंग और एंड-टू-एंड ड्रिल के माध्यम से रिकवरी लक्ष्यों का सत्यापन करता है।
यहां से शुरू करें
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.