
No model yet, material choice and wall thickness are explained from a practical angle.
Bilgi Merkezi
Blueprint News
lantu3D teklif öncesinde duvar kalınlığı, yapı, malzeme, süreç, adet ve bitişi inceler.
01Guides
02Malzemeler
03Müşteri bakışı
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
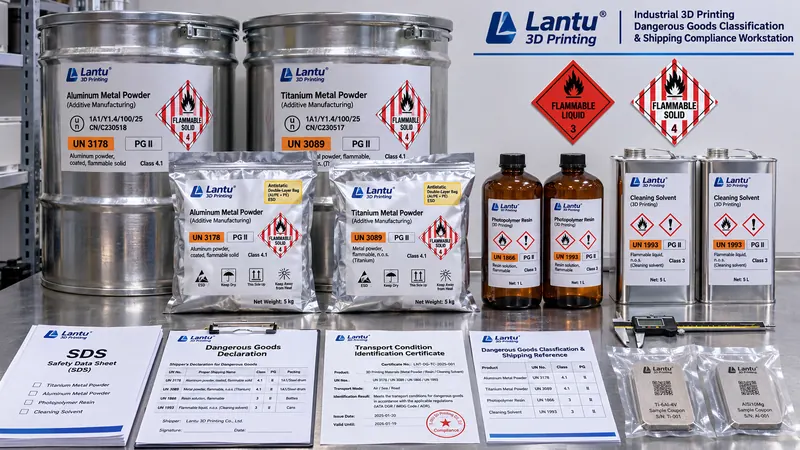
3D Baskı Teslimatlarındaki Tehlikeli Özellik Sınıflandırması ve Taşıma Uyumluluğu
Bitmiş parçalar için verilen tehlikesiz sonucunu sevkiyata eşlik eden metal tozları, fotopolimer reçineler ve temizleyicilere doğrudan uygulamak, eklemeli imalat teslimatlarındaki en yaygın reddedilme nedenidir. Bu makale; en küçük sevkiyat birimi, UN numarası, ambalaj grubu, taşıma koşulları değerlendirme raporu, LQ/EQ uygulaması, işaretleme, dokümantasyon ve serbest bırakma kriterleri için karar verilebilir bir yöntem sunar.
news
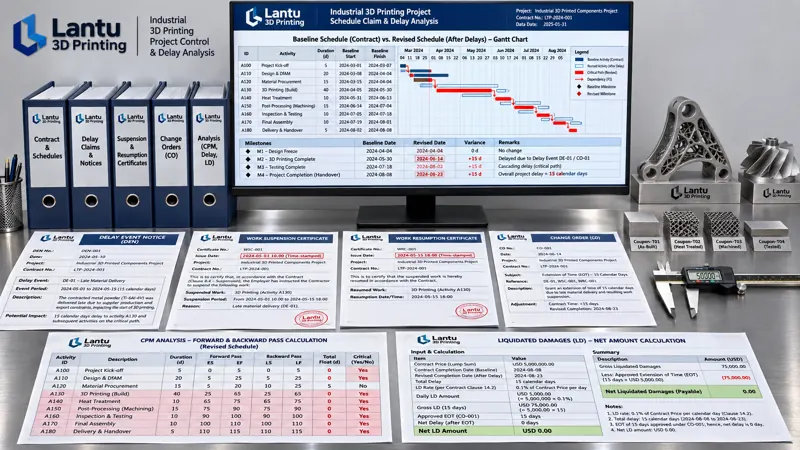
3D Baskı Projelerinde Süre ve Maliyet Taleplerinin Nicelendirilmesi: Temel Plan Dondurma, Süre Teyidi, Kritik Yol Gecikmeleri ve Karşı Talepler için Mühendislik Yöntemi
Teslimat süresi anlaşmazlıkları çoğu zaman sohbet kayıtları ve özürlerle sınırlı kalır; eksik olan, her iki tarafın da yeniden hesaplayabileceği bir mühendislik yöntemidir. Bu makale; olay sorumluluk matrisi, dondurulmuş temel WBS, 28 günlük süre teyidi, CPM toplam bolluk formülü Δ=max(0,D−TF), eşzamanlı gecikmeler için üç durumlu değerlendirme, maliyet kalemleri ve gecikme tazminatıyla iki sütunlu net tutar üzerinden 3D baskı projelerinde gecikme olayından hakediş belgesine uzanan nicel kapalı çevrimi sunar; ayrıca altı parçalı rapor seti ve 30 günlük uygulama kontrol listesi içerir.
news
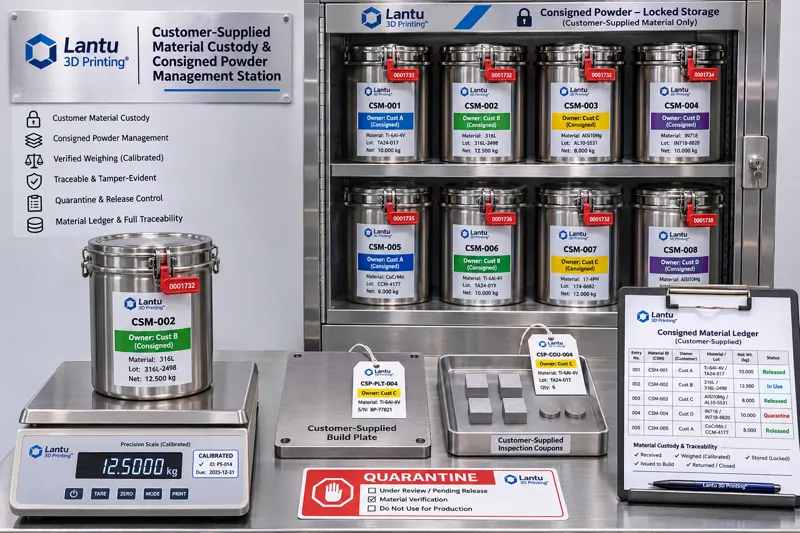
3D Baskıda Müşteri Tedarikli Malzeme ve Varlık Emaneti: Mülkiyet Sınırları, Malzemeye Özgü Kullanım, Tüketim Mutabakatı ve Kalan Malzeme İadesi için Mühendislik Yaklaşımı
Müşteri toz, yapı plakası, model veya özel aparat sağladığında en sık gözden kaçan konu baskı parametreleri değil; malzemenin kime ait olduğu, kendi malzemelerinizle karıştırılıp karıştırılamayacağı, kalan malzemenin nasıl iade edileceği ve kayıpların hangi esasa göre mutabakata bağlanacağıdır. Bu makale, ISO 9001:2015 Madde 8.5.3 kapsamındaki müşteri mülkiyeti gerekliliklerine dayanarak dört müşteri tedarikli varlık türü için mülkiyet listelerini, numaralı emanet kayıtlarını ve giriş doğrulama eşiklerini, malzemeye özgü kullanım ve malzeme değişiminde temizlik için üç zorunlu kuralı ve besleme–geri kazanım–kalan malzeme–üretilen parça malzeme dengesi örneğini sunar (mutabakat farkı ≤%1,5, geri kazanılamayan kayıp oranı uyarı sınırı ≤%2,0). Ayrıca iş emri, parametre paketi karması, muayene raporu ve iade teslim onayı arasındaki kanıt zincirini kurarak yalnızca uygun parçaları değil, denetlenebilir bir varlık hesap dökümünü de teslim etmeyi amaçlar.
news
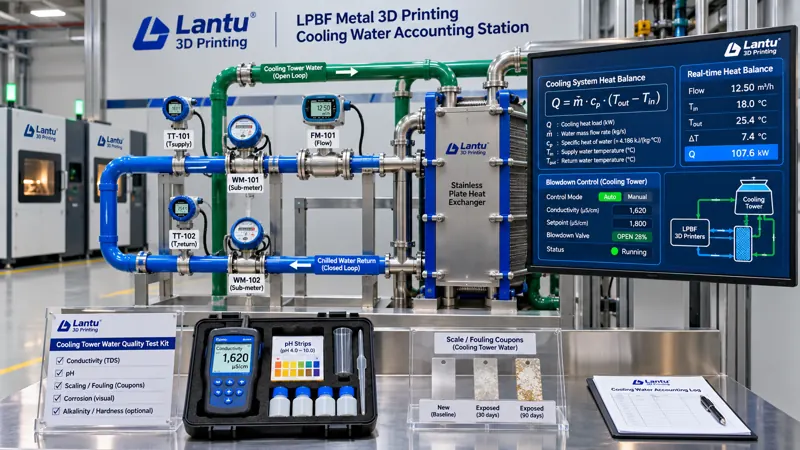
3D Baskı Atölyelerinde Soğutma Suyunun Mühendislik Esaslı Hesaplanması: Isı Dengesi, Konsantrasyon Katsayısı, Parça Başına Su Tüketimi ve Serbest Bırakma Kriterleri
Atölyelerde elektrik, gaz ve karbon için hesaplama yöntemleri mevcutken, soğutma suyu çoğu zaman ana su sayacında kaybolur. Bu makale, soğutma suyunu doğrulanabilir dördüncü bir enerji ortamına dönüştürüyor: numaralı su sistemi ve ölçüm noktası şeması, kapanabilen su dengesi denklemi, sayısal su kalitesi ve ısı transferi bozulması kriterleri ile build katmanı numarasına bağlı, uygun teslim edilen parça başına su tüketimi yaklaşımı. Dört ısı yükü türünü, üç su devresini, konsantrasyon katsayısı ve blöf tahliyesini, kireçlenme yaklaşım sıcaklığını ve COP'u, ortak build dağıtımını ve ALCOA+ kanıt zincirini kapsayarak yeniden hesaplanabilir parametreler ve üç seviyeli serbest bırakma kararları sunar.

news
3D Baskı Teknolojisi Devreye Alma Hazırlık Değerlendirmesi: TRL/MRL Çift Eksenli Sınıflandırma, Aşama Kapıları ve Benimseme Eşikleri için Mühendislik Yaklaşımı
Tek bir başarılı baskı, çoğu zaman sürecin seri üretime aktarılabileceği şeklinde yanlış yorumlanır: Laboratuvarda üç uygun parça elde edilirken, düşük hacimli teslimatlarda partiler arası değişkenlik, artan yeniden işleme oranları ve kopuk muayene kayıtları ortaya çıkabilir. Temel neden çoğunlukla ekipman veya malzeme yetersizliği değil, teknik uygulanabilirliği kademeli olarak tekrarlanabilir, doğrulanabilir ve ölçeklenebilir üretime dönüştüren hazırlık kriterlerinin eksikliğidir. Bu makale, devreye alma kararlarını öznel yargılardan imzalanabilir ve denetlenebilir bir kanıt tablosuna dönüştürmek için TRL/MRL çift eksenli sınıflandırma, dokuz seviyeli kanıt paketi, altı aşama kapısı ve üç benimseme eşiğine dayalı uygulanabilir bir yöntem sunar.

news
3D Baskı Atölyelerinde Güç Kalitesi ve Gerilim Çökmesi Yönetimi: Üç Seviyeli Ölçüm Noktalarından IEC 61000-4-30 Dalga Formu Kayıtlarına ve Üretim Serbest Bırakma Kriterlerine Mühendislik Yaklaşımı
Metal LPBF tek hazne üretimleri genellikle 20 ila 80 saat sürer; tek bir 80 ms gerilim çökmesi, ergime eksikliği nedeniyle haznedeki tüm parçaların hurdaya ayrılmasına yol açabilir. Ancak çoğu atölye bunu yalnızca rastlantısal ekipman duruşu olarak kaydeder. Bu makale; elektrik faturası, yardımcı tesisler ve güç kalitesi katmanlarını ayırmakta; giriş, ekipman çıkışı ve hassas yükler için üç seviyeli ölçüm noktası düzeni, IEC 61000-4-30 Sınıf A ölçümü ve SEMI F47 dayanım eğrisi kriterleri, %5 THDv ve %2 üç faz dengesizliği gibi başlangıç eşiklerini sunmaktadır. Güç olaylarının zaman damgalarının build katman numarası, genişletilmiş muayene sonuçları ve ALCOA+ kayıt zinciriyle ilişkilendirilmesi sayesinde doğrulanabilir üretim serbest bırakma kararları oluşturulur. Önlemler; topolojik izolasyon, uç noktada kompanzasyon ve besleme hattı iyileştirmeleri olarak kademelendirilir ve etkinlik standart numune karşılaştırma verileriyle doğrulanır.
news
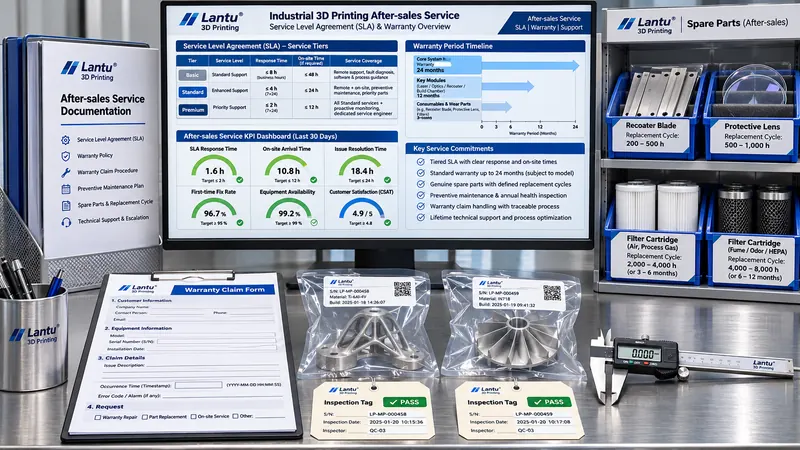
3D Baskı Teslimatlarında Satış Sonrası Hizmet Seviyeleri ve Garanti Koşulları: Garanti Döneminin Başlangıcından Sorumluluk Muafiyetlerinin Belirlenmesine Kadar SLA Sürelerinin ve Kanıt Zincirinin Doğrulanabilir Yöntemi
Teslimat ve imza sonrasında neden hâlâ “garanti süresi devam ediyor mu” tartışılır? Bu yazı, satış sonrası hizmet taahhütlerini doğrulanabilir mühendislik maddelerine dönüştürür: T0 imza olayıyla sekiz alanı dondurup çift sınırlı bir garanti süresi belirler; dört tür sorumluluk muafiyetini kanıt destekli, kanıt yetersiz ve muaf olmak üzere üç durumlu bir yöntemle değerlendirerek zoraki köken atamalarını engeller; P1/P2/P3 hizmet seviyelerini iş emri zaman damgalarına, duraklatma koşullarına, yükseltme ve yedek mekanizmalarına bağlar; ardından yedek parça minimum stoklarının geriye dönük hesaplanmasını, sahaya sevk eşiklerini, sorumluluk tarafı × müdahale yöntemi maliyet matrisini, keşif tarihinden başlayan talep sürelerini ve ALCOA+ dört anahtarlı servis kayıtlarını sunar. “İyi hizmet” ifadesini teknik protokol ekine yazdırmak ve üçüncü taraflarca doğrulatmak isteyen eklemeli üretim teslimat projeleri için uygundur.

news
3D Baskı Ekipmanlarında Toplam Ekipman Etkinliği (OEE) Hesaplama: Yükleme Süresi Tanımı, Altı Büyük Kayıp Dakika Tablosu ve Doğrulanabilir Uygunluk Oranı
Birçok 3D baskı atölyesi, makinenin açık kaldığı saatleri etkin kapasite olarak kabul eder; ancak ön ısıtma, atmosfer purjü, boş toz serme hareketleri, kısa duraksamalar, build'in tamamının hurdaya ayrılması ve muayene raporu bekleme sürelerini planlı duruşlarla karıştırır. Sonuçta makine kullanım oranı %85 görünürken gerçek OEE yaklaşık %67 olabilir. Bu makale; yükleme süresi tanımının sabitlenmesi, eklemeli imalata özgü zaman, performans ve kalite kayıplarının tanımlanması, parametre paketiyle teorik çevrim süresinin yeniden hesaplanması, CTQ ve aynı build içinde üretilen numunelere bağlı uygunluk kararı ve dört taraflı kayıtların build numarasına göre hizalanması yöntemlerini sunar. Ayrıca, 7 günlük 8.400 dakikalık yükleme süresi örneğiyle altı büyük kaybı tek bir dakika tablosuna dönüştürerek gerçek darboğazın nasıl belirleneceğini açıklar.
news
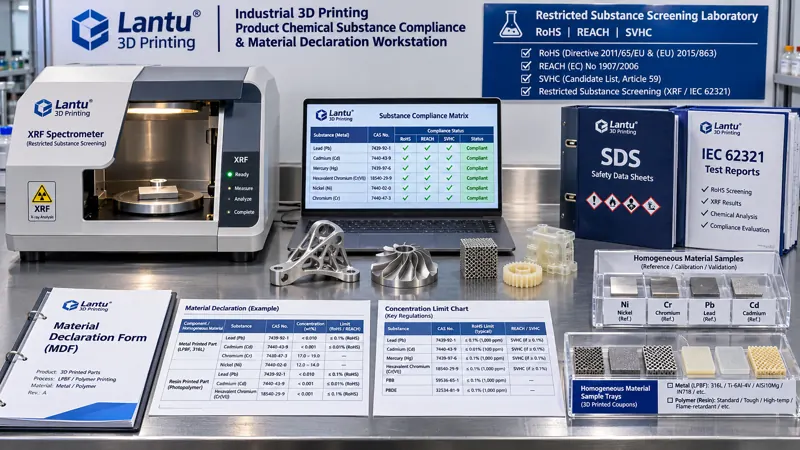
3D Baskı Teslimatlarında Ürün Kimyasal Madde Uyumluluğu: Homojen Malzeme Ayrıştırmasından RoHS/REACH Limitlerine, Malzeme Beyanları ve Test Kanıt Zincirine
Tedarikçi uygunluk belgesini doğrudan müşteriye iletmek, teslim edilen üründeki her kısıtlı maddenin gerçek konsantrasyonunu çoğu zaman açıklayamaz. Bu makale, lantu3D’nin tasarım planından fiziksel teslimata uzanan yaşam döngüsü perspektifiyle homojen malzeme eşleme tablolarını, RoHS ve REACH SVHC limit alanlarını, muafiyetleri ve proses kaynaklı maddeleri, SDS/tam madde beyanı/üçüncü taraf test raporlarından oluşan dört seviyeli kanıt zincirini inceler. Ayrıca bunların teklif, satın alma, son işlem ve serbest bırakma süreçlerine nasıl entegre edileceğini; altı nicel göstergeyi ve on dakikalık serbest bırakma kontrol listesini sunar.

news
3D Baskı Modeli Veri Devir Paketi: Geometri Onarımından Birim ve Koordinat Sistemi Dondurmaya, Makine Serbest Bırakma Kontrollerine Kadar Mühendislik Yöntemleri
Aynı modelin iki makinede farklı sonuçlar vermesi, çoğu zaman ekipman kapasitesinden değil veri devir eksikliklerinden kaynaklanır. Bu makale, tasarım planından fiziksel teslimata yaşam döngüsü yönetimi perspektifiyle model devir paketinin altı temel alanını, su geçirmezlik ve normaller dâhil yedi geometri onarımını, birim ve build yerleşimi için üçlü karşılaştırmayı, D1-D4 makine serbest bırakma kontrollerini ve ALCOA+ kanıt zincirini ele alır. Ayrıca 10 dakikalık kontrol listesi ile ilk denemede build başarı oranı ≥%95 ve veri kaynaklı yeniden işleme oranı ≤%2 hedeflerini sunarak süreçlerin farklı makineler ve partiler arasında tutarlı biçimde tekrarlanmasına yardımcı olur.
news
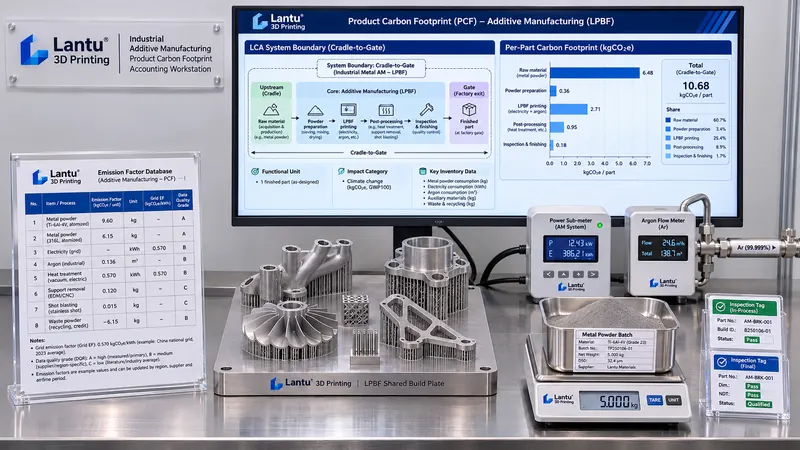
3D Baskıda Parça Başına Karbon Ayak İzi Hesaplama: Fonksiyonel Birimden Ortak Build Tahsisine ve Veri Kalitesi Derecelerine Kadar Doğrulanabilir Yöntemler
Müşterinin talep ettiği “parça başına kaç kgCO2e” değeri, bir yeşil üretim sloganı değil, ham kayıtlara kadar izlenebilen bir mühendislik hesabıdır. Bu makale; fonksiyonel birimi, beşikten kapıya sınırını, alt sayaç ve koruyucu gaz faaliyet verilerini, ortak build ağırlıklı tahsisini, emisyon faktörü meta verilerini ve DQI veri kalitesi derecelerini, destekleri, fırın içi numuneleri, hurda ve yeniden işleme kaynaklı dört büyütücü etkiyi, belirsizlik aralığını ve sekiz maddelik kanıt zincirini doğrulanabilir bir parça başı karbon hesaplama prosedüründe bir araya getirir ve sonuçların proses kararlarına geri bağlanmasına yönelik bir kapalı çevrim sunar.

news
3D Baskı Teslimatında İş Sürekliliği Yönetimi: BIA, RTO/RPO, Çift Kaynak Geçişi ve Kurtarma Tatbikatları
Tek bir ekipman arızası veya toz tedarik kesintisi neden tüm siparişlerin gecikmesine yol açar? Bu makale, ISO 22301 çerçevesinde 3D baskı teslimatını kesintiye uğrayabilir birimlere ayırır; iş etki analiziyle maksimum tolere edilebilir kesinti süresini ve kayıp eğrilerini ölçer, sipariş sınıfına göre doğrulanabilir RTO/RPO hedefleri belirler, çift kaynaklı tozlar, kritik yedek parçalar, doğrulanmış alternatif kapasite ve 3-2-1 sürüm kontrollü yedekler uygular. Ayrıca masa başı senaryolar, bileşen geçişleri ve uçtan uca tatbikatlarla kurtarma başarısını üç seviyede doğrular.
Buradan başlayın
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.