

解释没有模型怎么办、材料怎么选、壁厚怎么设计等基础问题。

材料工艺
钴铬合金3D打印在齿科与医疗植入中的应用:从粉末选型到后处理的工艺控制
钴铬合金(CoCrMo)因高强度、耐蚀与生物相容性,成为齿科支架、种植上部结构与骨科植入件的主流金属增材材料。本文从粉末粒径与氧含量、激光能量密度窗口、缺陷抑制、热等静压与表面后处理,给出一条从材料到交付的工艺控制路径,帮助工程团队把CoCr零件做致密、做稳定、做合规。

材料工艺
316L不锈钢的SLM工艺优化:从粉末特性到致密度与耐蚀性的工程控制
316L不锈钢是金属增材制造中最成熟、应用最广的材料之一,但“能打”不等于“打得稳”。本文从粉末粒径与氧含量、激光功率与扫描速度构成的能量密度窗口,讲到孔隙抑制、残余应力、热处理与钝化后处理,给出一条从材料到交付的工艺控制路径,帮助工程团队把316L零件做致密、做稳定、做耐蚀。

材料工艺
金属3D打印成型缺陷分析:球化、孔隙、热裂纹与翘曲的成因与工艺抑制
金属增材制造的球化、孔隙、热裂纹与翘曲变形是影响良率与交期的核心缺陷。本文剖析四类缺陷的成因机理,给出能量密度、搭接率、基板预热、扫描策略与去应力退火等可落地工艺参数,并构建CT检测与Cpk管控的缺陷分析闭环。
质量控制

材料工艺
镍基高温合金Inconel 718的SLM工艺优化:航空发动机热端部件的增材制造路径
Inconel 718(GH4169)作为应用最广的镍基高温合金,凭借650℃下的高强度与抗蠕变能力,长期用于航空发动机燃烧室、涡轮盘与管路。但传统锻造加机加工艺材料去除率高达80%以上、交付周期长。本文从粉末特性、激光参数窗口、热裂与残余应力控制、后处理与质量鉴定五个维度,系统梳理Inconel 718的SLM工艺落地路径。
SLM

材料工艺
SLM金属3D打印的残余应力控制与退火工艺优化:从层间应力到尺寸稳定的工程方法
SLM(选区激光熔化)金属3D打印过程中,快速熔凝与极大的温度梯度会在零件内部累积残余应力,导致翘曲、开裂与尺寸漂移。本文从应力来源出发,系统讲解工艺参数优化、基板预热、扫描策略、支撑设计四大控应力手段,并给出去应力退火、热等静压(HIP)与时效处理的工艺窗口与选型逻辑,帮助企业把金属零件从'能打印'提升到'尺寸稳定、可工程交付'。

材料工艺
铜合金3D打印在电驱热管理中的应用:从材料选型到流道与界面工艺
电驱总成功率密度持续攀升,传统直槽铜冷板的换热能力已逼近上限。本文系统讲解铜合金3D打印在电驱热管理中的应用路径:对比CuCrZr、纯铜与铝的导热与强度取舍,解析随形流道与微通道设计要点,给出SLM工艺窗口与致密度控制方法,并聚焦界面热阻、去粉清洁与气密检测等交付关键环节,量化工程价值。
SLM
材料工艺
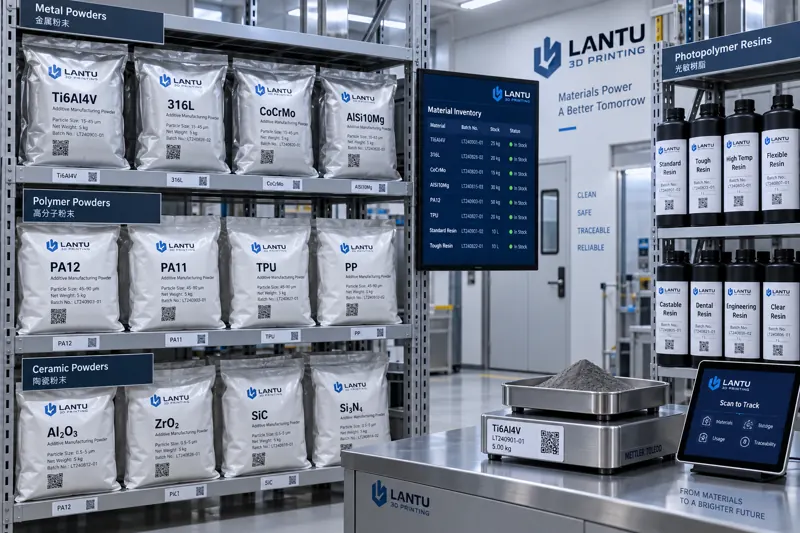
3D打印材料库存与批次管理:从入库检验到回收校准的闭环方法
材料是3D打印中最容易被忽视的质量变量。本文解析树脂、尼龙粉末、金属粉末在批次间的物性波动,以及如何通过入库检验、受控存储、FEFO先进先出、批次追溯与回收掺配校准,把材料波动锁进最小范围,从而提升零件质量可复现性与交付稳定性。
材料工艺
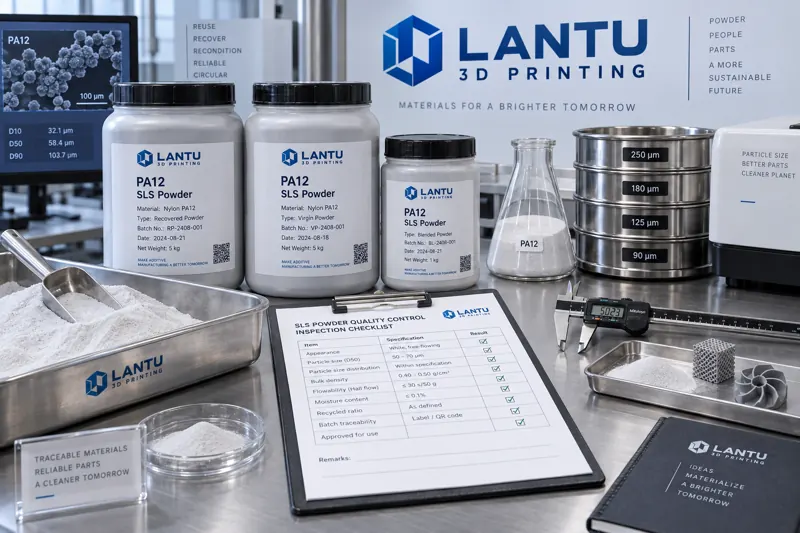
SLS尼龙3D打印批次追溯与粉末回收率控制指南
SLS尼龙3D打印适合小批量结构件和功能原型,但粉末回收率、混粉比例、设备状态与批次记录会直接影响尺寸稳定性、表面质量和交付一致性。本文从夜间生产的实际场景出发,梳理粉末管理、参数锁定、过程记录、后处理检验和客户交付资料的关键控制点,帮助企业建立可追溯、可复盘、可报价的增材制造质量流程。
质量管理
材料工艺
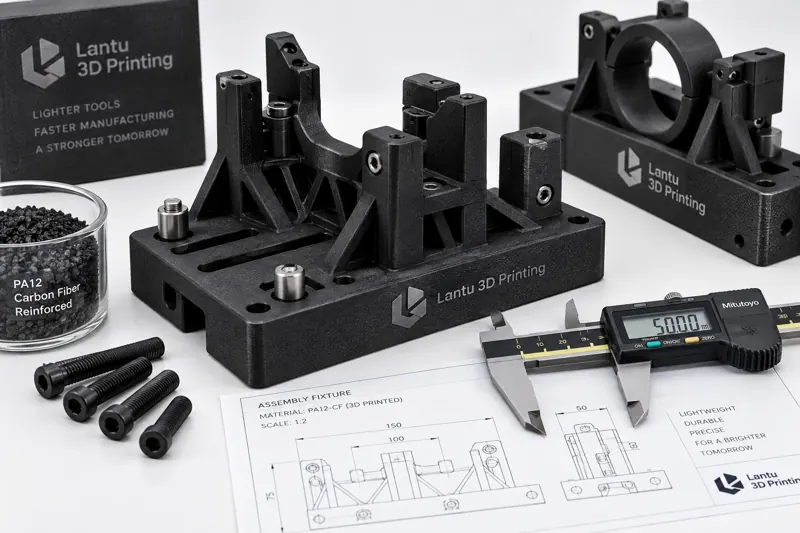
高性能复合材料在3D打印夹具中的应用:从轻量化到耐久性的工程路径
面向汽车、电子与小批量装配场景,复合材料3D打印夹具正在替代部分铝合金机加工治具。本文从材料选型、结构设计、工艺窗口、后处理与寿命验证五个环节,说明如何在重量、刚度、耐热和交付周期之间取得可量化平衡。
材料工艺
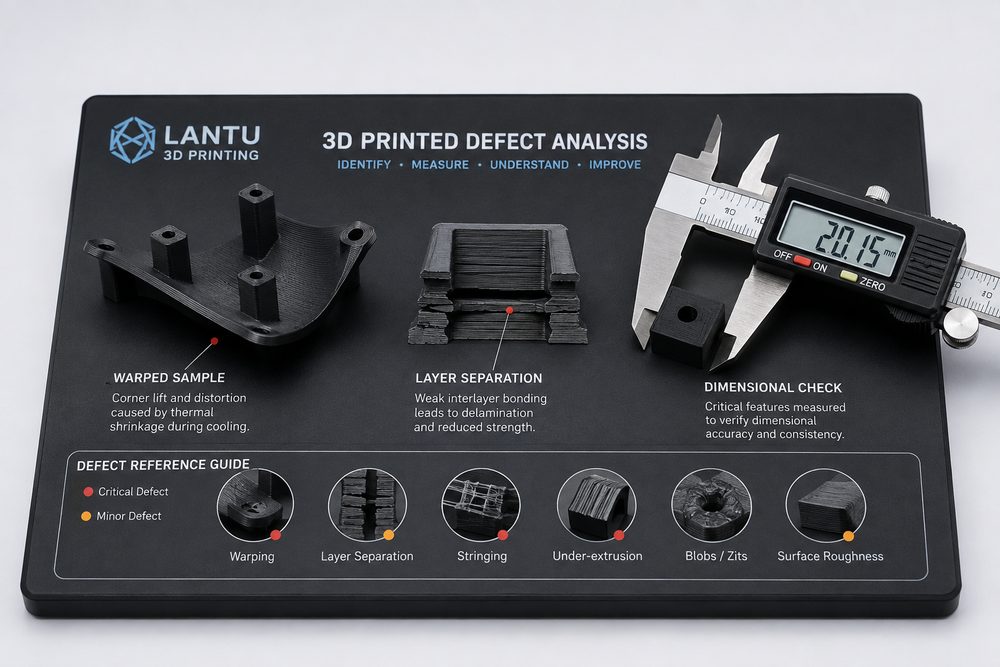
3D打印缺陷分析:从翘曲、层裂到尺寸偏差的排查路径
翘曲、层裂、表面粗糙和尺寸偏差是3D打印项目中常见的质量问题。文章建立从模型、材料、设备、工艺参数到后处理的排查路径,帮助企业减少返工并提升交付稳定性。
材料工艺
材料创新如何提升3D打印功能件的交付可靠性
本文从应用场景参数、阶段化材料路线和质量验证三个角度,分析3D打印材料创新如何从“可打印”升级为“可交付、可追溯、可复用”的工程能力。
材料工艺
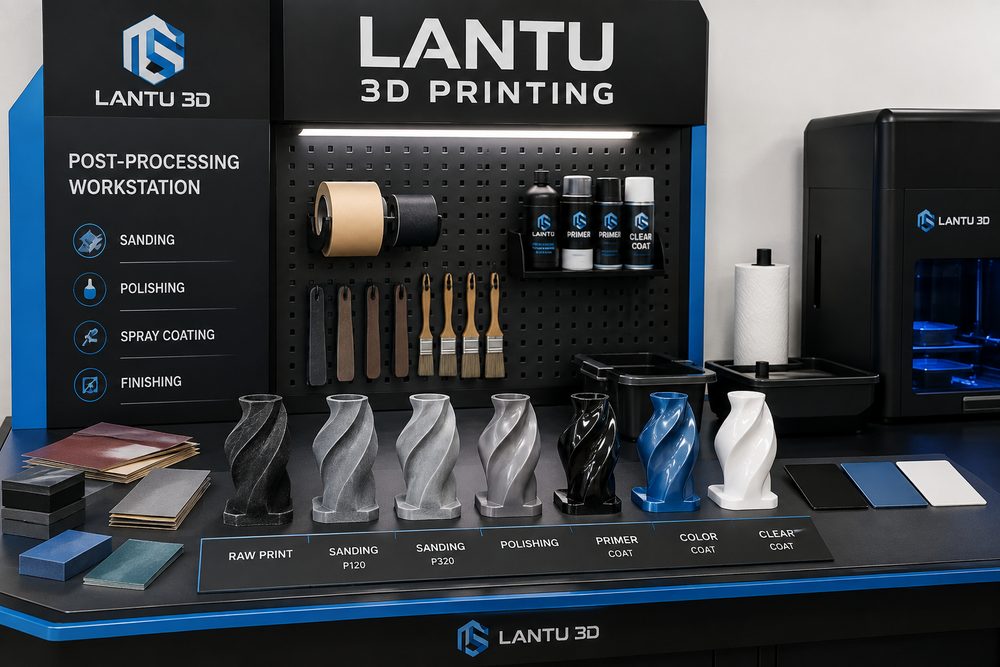
后处理技术如何决定3D打印样件的最终交付质量
后处理技术直接影响3D打印样件的外观、尺寸、装配和使用可靠性。文章从SLA、SLS、FDM与金属打印的典型后处理流程出发,说明如何在设计评审阶段提前预留工艺余量,并通过工艺卡、尺寸复测和首件确认降低返工风险。
表面处理
质量控制