
引言:为什么传统模具冷却正被随形水路取代
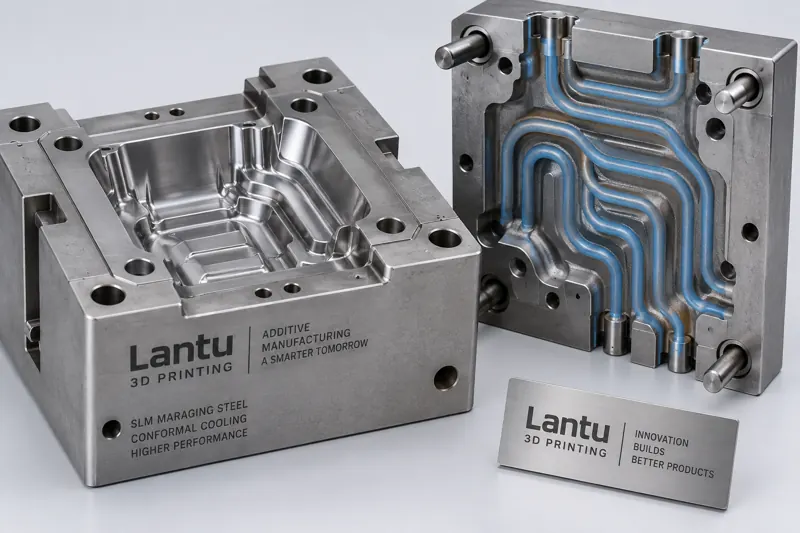
在注塑与压铸生产中,模具冷却时间通常占整个成型周期的50%—70%。传统直通式冷却水道受限于CNC加工能力,往往远离型腔表面,导致局部温差大、产品翘曲与周期延长。随形冷却(Conformal Cooling)通过将冷却水路沿型腔轮廓排布,使模壁与冷却液的距离保持均匀,显著缩短冷却时间并提升尺寸一致性。借助金属3D打印(SLM),复杂随形水路得以一体成型,这正是蓝图三维从设计到交付全生命周期服务在模具领域的典型落地场景。
一、随形水路设计的核心原则
随形水路并非越密越好。工程上需遵循几条原则:第一,水路中心到型腔表面的距离(standoff)一般控制在3—6mm,过小易在打印中形成未熔合,过大则冷却效率下降;第二,水路截面多采用圆形或随形变截面,直径建议6—10mm以平衡流阻与换热面积;第三,避免水路在截面上突变造成涡流,进出水口应布置在远离浇口与高温区的位置。借助CFD热仿真可在打印前预测温度场,将型腔温差从传统方案的±15°C收敛到±3°C以内。
二、材料与工艺参数选型
随形冷却模具对材料提出双重要求:既要具备良好的可打印性,又要在后续注塑工况下保持硬度与导热。常用材料包括模具钢18Ni300(马氏体时效钢,打印态硬度约30—36 HRC,时效后可达50—54 HRC)与H13(热作模具钢,需预热至170—200°C以降低开裂风险)。SLM工艺建议层厚0.03—0.05mm、激光功率200—370W、扫描速度800—1200mm/s,并采用分区扫描与适当旋转角度抑制热应力累积。打印前应对粉末进行氧含量与粒度分布检测,确保流动性与致密度。
三、后处理与去应力工艺
打印完成的模具镶件需经热处理消除残余应力:18Ni300通常在480—520°C下时效6—8小时;H13则需先进行去应力退火再二次回火。随后进行CNC精加工基准面、线切割分型面与抛光型腔。随形水路内部难以机械抛光,可采用电化学抛光或低压磨粒流(Abrasive Flow Machining)清理内壁熔渣并降低流阻。每一步都应记录工艺参数,形成可追溯的质量档案。
四、检测验收与交付边界
交付前必须验证水路通畅性与尺寸精度:通过内窥镜检查随形水路内壁是否连续、有无球化夹杂;采用工业CT或三坐标测量(CMM)核对关键尺寸,SLM模具的尺寸精度通常可控制在±0.05—0.1mm。还应进行试模验证,对比传统与随形方案的冷却曲线,量化周期缩短比例与翘曲改善幅度。蓝图三维在交付环节提供从首件检验到批量稳定性跟踪的闭环报告,明确交付边界与验收标准,避免后期争议。
五、工程价值与落地建议
实践数据显示,合理设计的随形冷却模具可使冷却时间缩短20%—40%,成型周期下降15%—30%,产品翘曲与内应力显著改善。落地时建议:先以单穴镶件做小批量验证,再推广到多穴模具;将热仿真、打印参数与后处理记录纳入同一数据链路,实现设计—打印—交付可追溯。对追求稳定量产与快速迭代的企业,随形冷却模具是3D打印切入传统制造的高价值切入点。
总结
随形冷却模具的3D打印工艺优化,是一个横跨水路设计、材料工艺、后处理与检测验收的系统工程。只有把每个环节的工艺窗口固化下来,才能真正把设计自由转化为可交付、可复制的工程价值。蓝图三维以全生命周期管理能力,帮助企业在模具数字化升级中降低试错成本、缩短交付周期。