
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de Conhecimento
Blueprint News
A lantu3D revisa espessura, estrutura, material, processo, quantidade e acabamento antes do orçamento.
01Guides
02Materiais
03Visão do cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
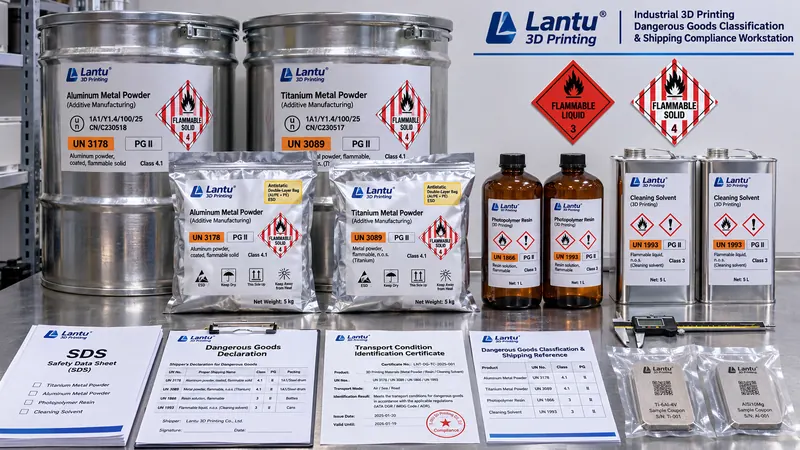
Classificação de perigos e conformidade no transporte de bens entregues por impressão 3D
Aplicar diretamente a conclusão de não perigosidade de uma peça acabada aos pós metálicos, resinas fotossensíveis e agentes de limpeza enviados com a encomenda é uma das causas mais frequentes de recusa em entregas de fabrico aditivo. Este artigo apresenta um método de decisão baseado na unidade mínima de expedição, números UN, grupos de embalagem, certificados de condições de transporte, quantidades limitadas e excecionais, marcação, documentação e critérios de libertação.
news
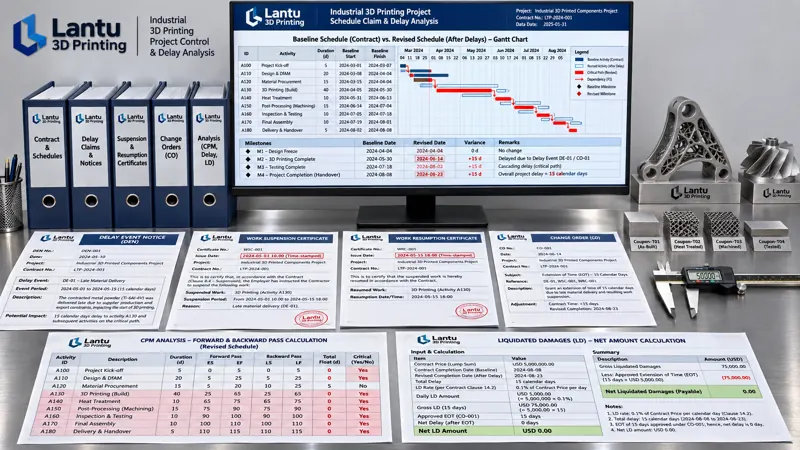
Quantificação de prazos e reivindicações de custos em projetos de impressão 3D: método de engenharia da linha de base congelada aos atrasos no caminho crítico e às contrarreivindicações
As disputas de prazo frequentemente ficam restritas a mensagens e pedidos de desculpa; falta um método de engenharia que ambas as partes possam recalcular. Com base em uma matriz de responsabilidade por eventos, WBS de linha de base congelada, registros de extensão de prazo em 28 dias, CPM com Δ=max(0,D−TF), classificação de três estados para atrasos concorrentes, discriminação de custos e saldo líquido entre compensações e danos por atraso, este artigo apresenta um ciclo quantitativo completo para projetos de impressão 3D, do evento de atraso à liquidação, incluindo um pacote de relatório em seis partes e uma lista de implementação em 30 dias.
news
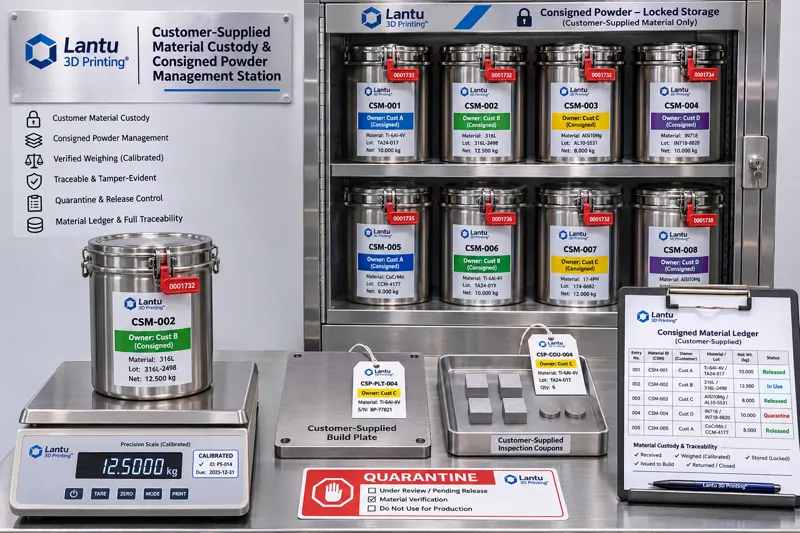
Materiais e ativos fornecidos pelo cliente na impressão 3D: método de engenharia para limites de propriedade, uso dedicado, fechamento de consumo e devolução de remanescentes
Quando o cliente fornece pós, placas de base, modelos ou ferramental dedicado, o ponto mais facilmente negligenciado não são os parâmetros de impressão, mas a quem pertencem esses itens, se podem ser misturados a materiais próprios, como devolver o excedente e segundo qual critério contabilizar as perdas. Com base nos requisitos da cláusula 8.5.3 da ISO 9001:2015 para propriedade do cliente, este artigo apresenta uma lista de titularidade para quatro tipos de ativos fornecidos pelo cliente, um registro de custódia numerado com limites de reinspeção na entrada, três regras rígidas para uso dedicado e limpeza na troca de material, além de um exemplo de balanço de massa entre alimentação, recuperação, remanescente e peças produzidas (diferença de fechamento ≤1,5%; linha de alerta para perdas não recuperáveis ≤2,0%). Também conecta ordens de produção, hashes de pacotes de parâmetros, relatórios de inspeção e comprovantes de devolução em uma cadeia de evidências, para entregar não apenas peças conformes, mas também uma prestação de contas de ativos verificável.
news
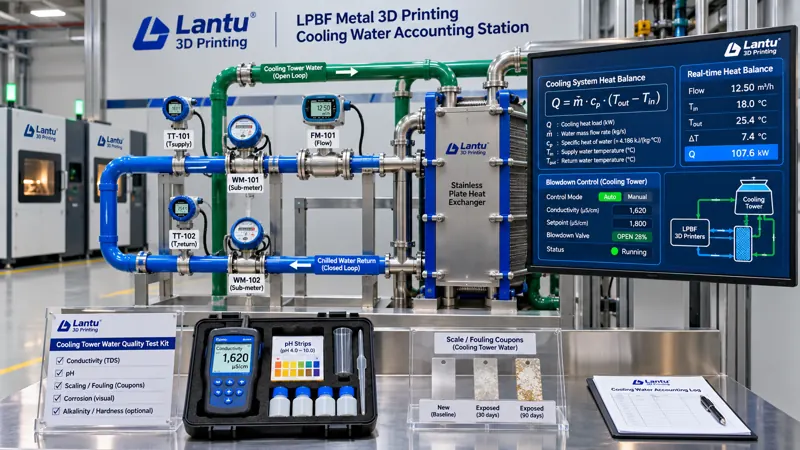
Contabilização de engenharia da água de arrefecimento em oficinas de impressão 3D: do balanço térmico aos ciclos de concentração, consumo por peça e critérios de libertação
A eletricidade, os gases e o carbono já têm critérios de contabilização nas oficinas, mas a água de arrefecimento continua frequentemente misturada no contador geral. Este artigo transforma a água de arrefecimento no quarto meio energético verificável: um diagrama numerado do sistema de água e dos pontos de medição, uma equação de balanço hídrico que fecha, critérios numéricos de qualidade da água e degradação da transferência de calor, e uma métrica de consumo de água por peça baseada em peças entregues conformes e associada ao número de camada do build. Abrange quatro tipos de carga térmica, três circuitos de água, ciclos de concentração e purga, aproximação de temperatura e COP por incrustação, repartição entre peças no mesmo build e cadeia de evidências ALCOA+, fornecendo parâmetros recalculáveis e uma decisão de libertação em três níveis.

news
Avaliação da prontidão para introdução da impressão 3D: método de engenharia com classificação TRL/MRL, stage-gates e limiares de adoção
Uma impressão bem-sucedida é frequentemente confundida com prontidão para produção em série. Este artigo apresenta um método verificável baseado em classificação de dois eixos TRL/MRL, pacotes de evidências em nove níveis, seis stage-gates e três limiares de adoção.

news
Qualidade da energia e mitigação de afundamentos de tensão em oficinas de impressão 3D
A produção LPBF metálica numa única câmara pode durar entre 20 e 80 horas, e um afundamento de tensão de 80 ms pode inutilizar todas as peças devido à falta de fusão. Este artigo distingue os níveis de faturação elétrica, utilidades e qualidade da energia, apresenta uma arquitetura de medição em três níveis, critérios IEC 61000-4-30 e SEMI F47, limiares iniciais para THDv e desequilíbrio trifásico, e integra eventos elétricos com números de camada, resultados de inspeção e registos ALCOA+ para decisões verificáveis de libertação da produção.
news
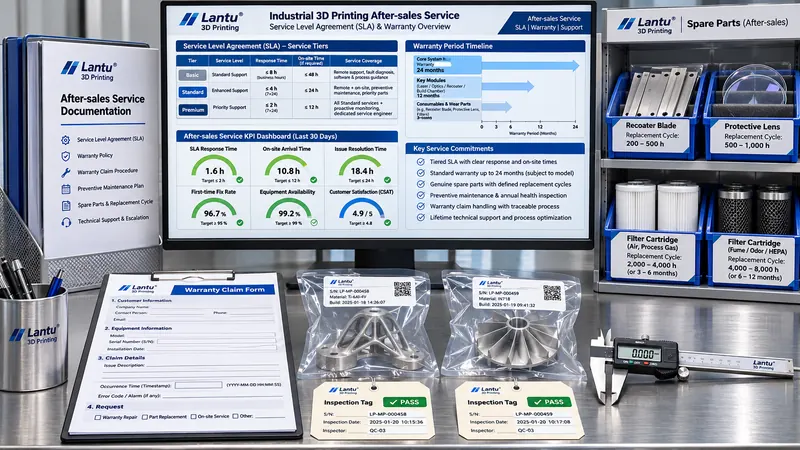
Níveis de serviço pós-entrega e cláusulas de garantia para entregas de impressão 3D: métodos verificáveis desde o início da garantia até a análise de responsabilidade, os prazos do SLA e a cadeia de evidências
Depois da assinatura da entrega, por que ainda surgem disputas sobre se a peça ainda está coberta pela garantia? Este artigo traduz as promessas de serviço pós-venda em cláusulas técnicas verificáveis: fixa oito campos no evento T0 de assinatura e estabelece uma garantia com dois limites; aplica quatro categorias de exclusão de responsabilidade e uma decisão em três estados — evidência supportive, insuficiente ou exclusão confirmada — para evitar atribuições forçadas; converte os níveis de serviço P1/P2/P3 em carimbos de tempo nos chamados, condições de suspensão, mechanisms de escalonamento e ações de contingência; e apresenta o cálculo reverso do estoque mínimo de peças de reposição, os critérios para atendimento presencial, uma matriz de custos por lado responsável × modalidade de tratamento, os prazos de reclamação contados desde a descoberta e os registros de serviço com os quatro princípios ALCOA+. Indicado para projetos de manufatura aditiva que precisam incorporate um bom nível de serviço ao anexo de um acordo técnico e possam ser auditados por terceiros.

news
Cálculo da eficiência global do equipamento (OEE) em impressão 3D: do tempo de carga à taxa de produtos conformes
Muitas oficinas de impressão 3D tratam as horas de equipamento ligado como capacidade efetiva, mas misturam pré-aquecimento, purga da atmosfera, movimentos em vazio de espalhamento de pó, microparadas, sucateamento de builds inteiros e espera por relatórios de inspeção com paradas planejadas. Isso pode fazer uma utilização aparente de 85% corresponder a um OEE real de apenas cerca de 67%. Este artigo define tempos de carga e perdas específicas da manufatura aditiva nos fatores de disponibilidade, desempenho e qualidade, além de apresentar um método verificável baseado em pacotes de parâmetros, CTQs, corpos de prova acompanhando o build e alinhamento de quatro fontes de dados por número de build.
news
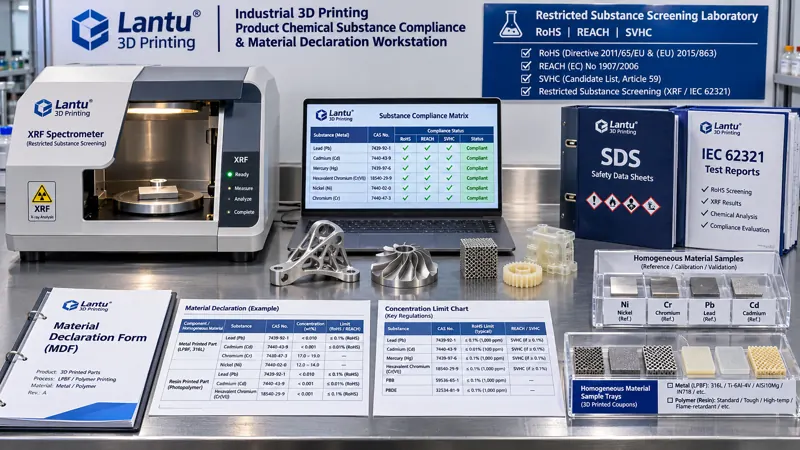
Conformidade química de produtos entregues por impressão 3D: de materiais homogéneos e limites RoHS/REACH a declarações de materiais e cadeia de evidências de ensaio
Reencaminhar diretamente ao cliente o certificado de conformidade do fornecedor frequentemente não responde à concentração real de cada substância restrita no produto entregue. Com base na perspetiva da lantu3D sobre o ciclo de vida, desde o projeto até à entrega física, este artigo detalha o mapa de materiais homogéneos, os campos de limites RoHS e REACH SVHC, as isenções e substâncias introduzidas pelo processo, bem como uma cadeia de evidências em quatro níveis composta por SDS, declaração completa de substâncias, declaração de fornecedor e relatórios de ensaio de terceiros. Apresenta também métodos de controlo integrados na cotação, aquisição, pós-processamento e libertação, além de seis indicadores quantitativos e uma lista de verificação de libertação em dez minutos.

news
Pacote de transferência de dados para modelos 3D: método de engenharia da reparação geométrica ao bloqueio de liberação para impressão
Resultados diferentes para o mesmo modelo em duas máquinas geralmente decorrem de falhas na transferência de dados, e não da capacidade do equipamento. Sob a perspetiva da gestão do ciclo de vida, do projeto à peça física, este artigo detalha seis campos mínimos do pacote de transferência, sete verificações de reparação geométrica, três conferências de unidades e layout de fabricação, as portas de liberação D1–D4 e a cadeia de evidências ALCOA+. Inclui ainda uma lista de verificação de 10 minutos e metas quantitativas de taxa de aprovação na primeira impressão ≥95% e retrabalho por dados ≤2%.
news
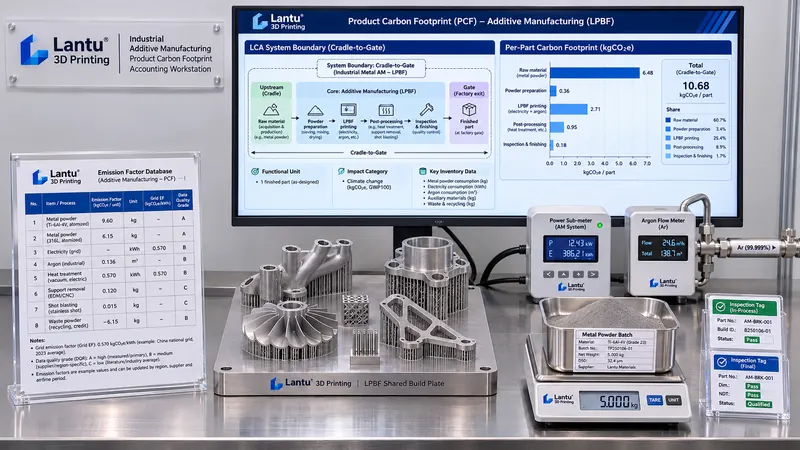
Cálculo da pegada de carbono por peça na impressão 3D: método verificável da unidade funcional e fronteiras do sistema à alocação em builds compartilhados e aos níveis de qualidade dos dados
O valor de “kgCO2e por peça” solicitado por clientes não é um slogan de manufatura verde, mas uma conta de engenharia rastreável até os registros originais. Este artigo reúne unidade funcional, fronteira do berço ao portão, submedição de energia e dados de atividade de gás de proteção, alocação ponderada em builds compartilhados, metadados de fatores de emissão e níveis de qualidade de dados (DQI), quatro fontes de ampliação — suportes, corpos de prova, sucata e retrabalho —, intervalos de incerteza e uma cadeia de oito evidências em um procedimento verificável de cálculo de carbono por peça, além de apresentar um ciclo de retorno para decisões de processo.

news
Gestão da continuidade de negócio na entrega por impressão 3D: método de engenharia de BIA, objetivos RTO/RPO, comutação de dupla fonte e exercícios de recuperação
Porque é que uma falha de equipamento ou a interrupção no fornecimento de pó pode comprometer simultaneamente todo um lote de encomendas? Com base no enquadramento da ISO 22301, este artigo divide a entrega por impressão 3D em unidades interrompíveis, utiliza a análise de impacto no negócio para quantificar o tempo máximo de interrupção tolerável e as curvas de perda, define RTO/RPO verificáveis por nível de encomenda, implementa pós de dupla fonte, peças sobresselentes críticas, capacidade alternativa validada e cópias de segurança 3-2-1 com controlo de versões, e valida a recuperação em três níveis: exercícios de mesa, comutação de componentes e simulações integrais. O resultado é uma capacidade de entrega pontual com métricas, cadeia de evidências e possibilidade de verificação por clientes e auditores.
Comece por aqui
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.