
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D menyemak ketebalan dinding, struktur, bahan, proses, kuantiti dan kemasan sebelum sebut harga.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Pengendalian Keabnormalan Pengeluaran dan Kawalan Produk Tidak Memenuhi Spesifikasi dalam Percetakan 3D: Gelung Tertutup daripada Penemuan Penyimpangan hingga Tindakan Pembetulan dan Pencegahan
Apabila permukaan satu kelompok komponen logam SLM menunjukkan retakan selepas pembersihan serbuk, sedangkan masa penghantaran hanya tinggal 36 jam, itulah titik permulaan sistem pengendalian keabnormalan pengeluaran dan kawalan produk tidak memenuhi spesifikasi (NCR). Artikel ini menerangkan secara sistematik pengenalpastian keabnormalan, penentuan ketidakpatuhan, serta gelung tertutup pembetulan dan pencegahan, merangkumi pintasan di tiga nod iaitu penaburan serbuk, pencetakan dan pascaproses, serta kebolehkesanan MES.

news
Aplikasi Percetakan 3D Aloi Kobalt-Kromium dalam Pergigian dan Implan Perubatan: Kawalan Proses daripada Pemilihan Serbuk hingga Pascapemprosesan
Aloi kobalt-kromium (CoCrMo) menjadi bahan pembuatan aditif logam arus perdana untuk rangka pergigian, struktur atas implan dan implan ortopedik kerana kekuatan tinggi, rintangan kakisan dan biokompatibilitinya. Artikel ini menghuraikan laluan kawalan proses daripada bahan hingga penghantaran, merangkumi saiz zarah serbuk dan kandungan oksigen, tetingkap ketumpatan tenaga laser, penindasan kecacatan, penekanan isostatik panas serta pascapemprosesan permukaan, bagi membantu pasukan kejuruteraan menghasilkan komponen CoCr yang padat, stabil dan mematuhi piawaian.

news
Pengoptimuman Proses SLM Keluli Tahan Karat 316L: Kawalan Kejuruteraan daripada Ciri Serbuk hingga Ketumpatan dan Rintangan Kakisan
Keluli tahan karat 316L ialah antara bahan paling matang dan paling meluas digunakan dalam pembuatan aditif logam, tetapi boleh dicetak tidak semestinya bermakna stabil dicetak. Artikel ini menerangkan laluan kawalan proses daripada saiz zarah serbuk dan kandungan oksigen, tetingkap ketumpatan tenaga yang dibentuk oleh kuasa laser dan kelajuan imbasan, hingga penindasan liang, tegasan baki, rawatan haba serta pasca-rawatan pempasifan, bagi membantu pasukan kejuruteraan menghasilkan komponen 316L yang tumpat, stabil dan tahan kakisan.

news
Kawalan Kualiti Bahan Masuk Pembekal dan Konsistensi Kelompok Serbuk Percetakan 3D: Gelung Tertutup daripada Pemeriksaan Masuk hingga Kestabilan Proses
Kestabilan kelompok komponen cetakan 3D sering ditentukan seawal saat serbuk tiba di kilang. Artikel ini menghuraikan, dari perspektif kejuruteraan kawalan kualiti bahan masuk pembekal, item pemeriksaan masuk untuk serbuk logam/nylon, kaedah penilaian konsistensi kelompok, kesan variasi bahan masuk terhadap proses SLM/SLS dan prestasi akhir, serta menyediakan gelung tertutup pelepasan dan kebolehkesanan bahan masuk yang praktikal untuk membantu perusahaan mengekalkan kualiti penghantaran yang konsisten antara pengeluaran kelompok kecil dan pengeluaran bersiri.

news
Analisis Kecacatan Pembentukan Cetakan 3D Logam: Punca Penggumpalan, Liang, Retak Panas dan Ledingan serta Kawalan Proses
Penggumpalan, liang, retak panas dan ubah bentuk ledingan dalam pembuatan aditif logam ialah kecacatan utama yang menjejaskan kadar hasil dan masa penghantaran. Artikel ini menganalisis mekanisme punca empat jenis kecacatan, memberikan parameter proses praktikal seperti ketumpatan tenaga, kadar pertindihan, pra-pemanasan substrat, strategi imbasan dan penyepuhlindapan nyah tegasan, serta membina gelung tertutup analisis kecacatan berasaskan pemeriksaan CT dan kawalan Cpk.

news
Pengoptimuman Proses SLM Aloi Suhu Tinggi Berasaskan Nikel Inconel 718: Laluan Pembuatan Aditif untuk Komponen Bahagian Panas Enjin Aero
Inconel 718 (GH4169), sebagai aloi suhu tinggi berasaskan nikel yang paling meluas digunakan, telah lama digunakan dalam kebuk pembakaran, cakera turbin dan paip enjin aero berkat kekuatan tinggi serta rintangan rayapan pada 650°C. Namun, proses tradisional penempaan diikuti pemesinan mempunyai kadar pembuangan bahan melebihi 80% dan tempoh penghantaran yang panjang. Artikel ini menghuraikan secara sistematik laluan pelaksanaan proses SLM bagi Inconel 718 daripada lima dimensi: ciri serbuk, tetingkap parameter laser, kawalan retakan panas dan tegasan sisa, pascapemprosesan serta pengesahan kualiti.

news
Pengesahan Artikel Pertama (FAI) Percetakan 3D dan Pengesahan Keupayaan Proses: Kaedah Pelepasan Kualiti daripada Kelompok Kecil ke Pengeluaran Besar-besaran
Pada masa lalu, percetakan 3D kelompok kecil sering berasaskan pendekatan “cetak lalu hantar”, tanpa pelepasan artikel pertama yang sistematik. Ini menyebabkan masalah seperti hanyutan dimensi, turun naik kekuatan dan kekurangan kebolehkesanan kerap berlaku pada peringkat kelompok. Pemeriksaan Artikel Pertama (FAI) mengambil rujukan daripada mekanisme pintu kualiti industri aeroangkasa dan automotif. Melalui pengesahan gelung tertutup terhadap dimensi penuh, bahan dan parameter proses artikel pertama, ketidakpastian dapat disekat sebelum memasuki pengeluaran kelompok. Artikel ini menerangkan secara sistematik skop FAI, kriteria penilaian, sokongan keupayaan proses CPK/PPK, serta tangga pelepasan tiga peringkat dan gelung tertutup data daripada artikel pertama ke pengeluaran kelompok.
news
Trend Industri Percetakan 3D: Titik Peralihan Perindustrian daripada Prototaip kepada Pengeluaran Bersiri
Sepanjang dekad lalu, percetakan 3D lama tertumpu pada peringkat prototaip, namun kitaran 2024—2026 sedang melepasi titik peralihan perindustrian: keluk teknologi dan kos terus menurun, manakala ekonomi seunit dalam senario kelompok kecil dan sederhana mula mengatasi proses tradisional. Artikel ini menganalisis makna serta laluan pelaksanaan titik peralihan ini dari empat dimensi: kematangan teknologi, struktur kos, spektrum bahan dan ekosistem industri.

news
Kawalan Tegasan Sisa dan Pengoptimuman Proses Penyepuhlindapan dalam Percetakan 3D Logam SLM: Kaedah Kejuruteraan daripada Tegasan Antara Lapisan kepada Kestabilan Dimensi
Dalam percetakan 3D logam SLM, peleburan dan pemejalan pantas bersama kecerunan suhu yang sangat tinggi menyebabkan tegasan sisa terkumpul dalam komponen, lalu mencetuskan herotan, retakan dan hanyutan dimensi. Artikel ini menerangkan punca tegasan serta empat kaedah kawalan utama: pengoptimuman parameter proses, prapemanasan plat asas, strategi imbasan dan reka bentuk sokongan. Turut dihuraikan ialah tetingkap proses untuk penyepuhlindapan nyah tegasan, penekanan isostatik panas (HIP) dan rawatan penuaan bagi membantu syarikat meningkatkan komponen logam daripada sekadar “boleh dicetak” kepada “stabil dimensi dan layak dihantar secara kejuruteraan”.
news
Kerjasama Antara Jabatan dalam Percetakan 3D: Kaedah Kerja Kolaboratif daripada Penyelarasan Keperluan hingga Gelung Tertutup Penghantaran
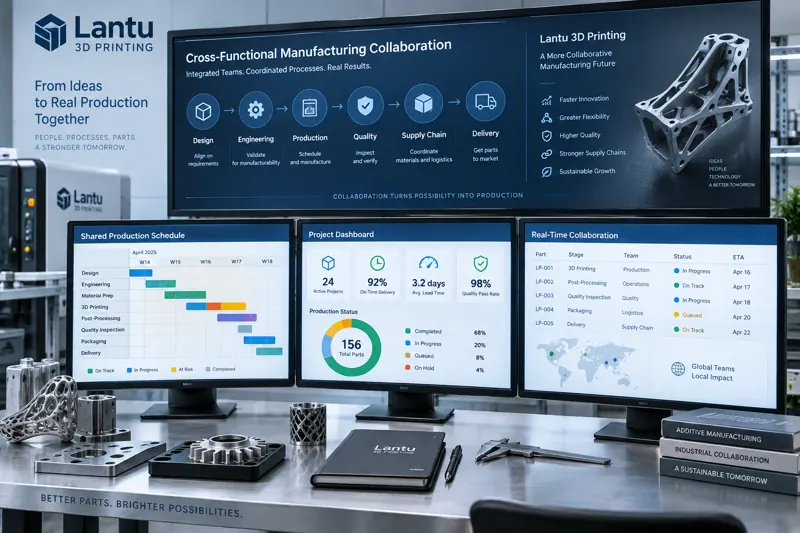
Dalam perniagaan percetakan 3D berbilang variasi dan kelompok kecil, satu komponen perlu melalui jabatan jualan, reka bentuk, proses, pengeluaran, kualiti dan logistik daripada permintaan pelanggan hingga penghantaran. Artikel ini menghuraikan satu kaedah kerjasama antara jabatan daripada penyelarasan keperluan hingga gelung tertutup penghantaran, menukar keperluan kabur kepada indikator boleh dibuat, membawa semakan kebolehbuatan ke peringkat awal untuk mengurangkan kerja semula, menghapuskan ralat maklumat melalui papan kanban bersama, dan mencegah isu berulang melalui gelung tertutup pascanilai.

news
Pembuatan Hijau Percetakan 3D: Laluan Pelaksanaan Kitar Semula Serbuk, Pengoptimuman Tenaga dan Pengiraan Jejak Karbon
Transformasi hijau dalam industri pembuatan sedang bergerak daripada slogan kepada indikator yang boleh dikira. Artikel ini menghuraikan laluan pelaksanaan pembuatan hijau percetakan 3D secara sistematik, daripada gelung tertutup kitar semula serbuk di pihak bahan, struktur penggunaan tenaga dan pengoptimuman mod siap sedia di pihak peralatan, pembentukan hampir bentuk akhir dan peminimuman sokongan di pihak proses, hingga pengiraan jejak karbon serta nilai penghantaran kepada pelanggan. Artikel ini turut memberikan indikator pengurusan yang boleh diukur dan urutan pelaksanaan.

news
Aplikasi Percetakan 3D Aloi Tembaga dalam Pengurusan Haba Pemacu Elektrik: Daripada Pemilihan Bahan hingga Saluran Aliran dan Proses Antara Muka
Ketumpatan kuasa sistem pemacu elektrik terus meningkat, manakala keupayaan pemindahan haba plat sejuk tembaga beralur lurus tradisional hampir mencapai hadnya. Artikel ini menerangkan secara sistematik laluan aplikasi percetakan 3D aloi tembaga dalam pengurusan haba pemacu elektrik: membandingkan kompromi kekonduksian haba dan kekuatan antara CuCrZr, tembaga tulen dan aluminium, menganalisis perkara utama reka bentuk saluran aliran mengikut bentuk dan mikro-saluran, memberikan tetingkap proses SLM serta kaedah kawalan ketumpatan, dan memberi tumpuan kepada rintangan haba antara muka, pembersihan serbuk serta ujian kedap gas sebagai aspek penting penghantaran, sambil mengkuantifikasikan nilai kejuruteraan.
Mula dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.