
No model yet, material choice and wall thickness are explained from a practical angle.
Centre de connaissances
Blueprint News
lantu3D vérifie épaisseur, structure, matière, procédé, quantité et finition avant devis.
01Guides
02Matériaux
03Vue client
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
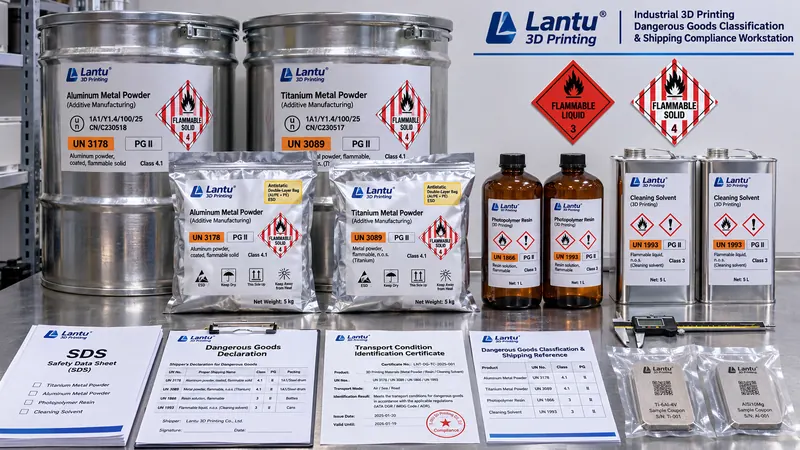
Classification des caractéristiques dangereuses et conformité du transport des livraisons issues de l’impression 3D
Appliquer directement la conclusion de non-dangerosité d’une pièce finie aux poudres métalliques, résines photosensibles et solvants de nettoyage expédiés avec elle constitue l’une des principales causes de refus dans la fabrication additive. Cet article présente une méthode de décision par unité minimale d’expédition, numéro ONU, groupe d’emballage, certificat de conditions de transport, quantités limitées et marquage.
news
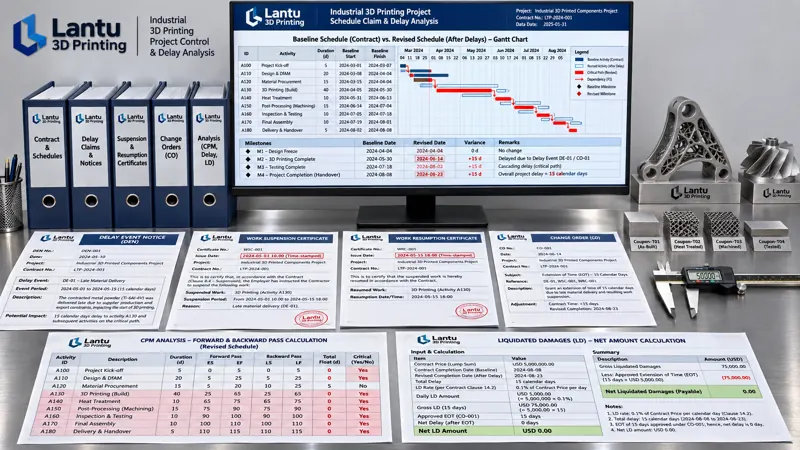
Quantification des réclamations de délai et de coûts dans les projets d’impression 3D : de la référence gelée aux retards de chemin critique et aux contre-réclamations
Les litiges de délai se limitent souvent aux historiques de discussion et aux excuses, faute d’une méthode d’ingénierie recalculable par les deux parties. Cet article présente une boucle quantitative complète, de l’événement de retard au décompte final, fondée sur une matrice de responsabilités, une WBS de référence gelée, des constats de délai sous 28 jours, le CPM avec Δ=max(0,D−TF), une analyse des retards concomitants, des postes de coûts et un solde net incluant les dommages-intérêts de retard. Il inclut également un dossier de réclamation en six pièces et une feuille de route de déploiement sur 30 jours.
news
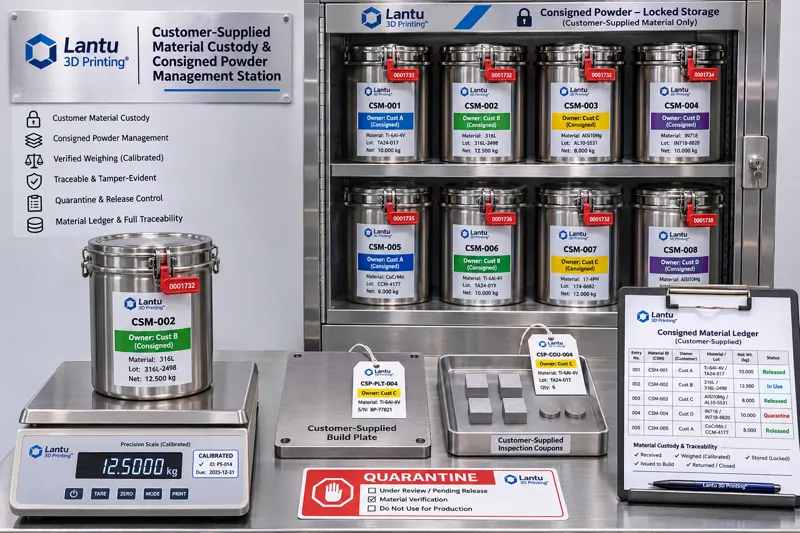
Matières et actifs fournis par le client en impression 3D : méthode d’ingénierie pour la propriété, l’usage exclusif, le bilan de consommation et la restitution des reliquats
Lorsque le client fournit des poudres, plateaux, modèles ou outillages dédiés, les principaux risques ne concernent pas les paramètres d’impression, mais la propriété, le mélange avec les matières internes, la restitution des reliquats et le calcul des pertes. Sur la base de l’article 8.5.3 d’ISO 9001:2015, cet article présente un cadre de gestion couvrant les actifs fournis par le client, les registres de dépôt, les règles d’usage exclusif, le bilan matière et la chaîne de preuves jusqu’à la restitution signée.
news
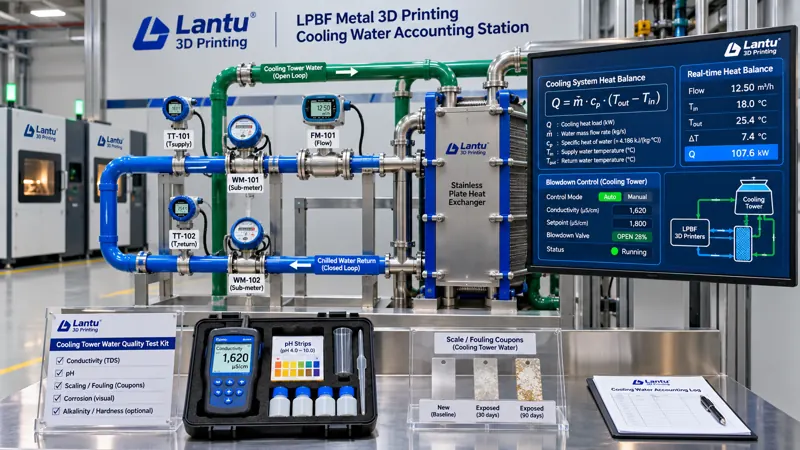
Calcul d’ingénierie de l’eau de refroidissement en atelier d’impression 3D : du bilan thermique aux critères de libération et à la consommation unitaire par pièce
L’électricité, les gaz et le carbone disposent déjà de référentiels de calcul en atelier, mais l’eau de refroidissement reste souvent noyée dans le compteur général. Cet article la transforme en un quatrième fluide énergétique vérifiable : un schéma numéroté du système d’eau et des points de mesure, une équation de bilan hydrique pouvant être bouclée, des critères chiffrés de qualité d’eau et de dégradation thermique, ainsi qu’un indicateur de consommation d’eau par pièce fondé sur les pièces livrées conformes et lié aux numéros de couches des builds. Il couvre quatre types de charges thermiques, trois circuits d’eau, les cycles de concentration et la purge, l’encrassement, l’écart terminal et le COP, la répartition des builds partagés et la chaîne de preuves ALCOA+, avec des paramètres recalculables et une décision de libération à trois niveaux.

news
Évaluation de la préparation à l’adoption de l’impression 3D : méthode d’ingénierie fondée sur le double axe TRL/MRL, les jalons Stage-Gate et les seuils d’adoption
Une impression réussie est souvent assimilée à tort à un procédé prêt pour la production : trois pièces conformes en laboratoire, puis des variations entre lots, une hausse des retouches et des enregistrements de contrôle incomplets lors de petites séries. La cause n’est généralement ni la machine ni le matériau, mais l’absence de critères transformant progressivement la faisabilité technique en capacité de fabrication répétable, vérifiable et extensible. Cet article présente une méthode validable reposant sur une classification TRL/MRL à deux axes, neuf niveaux de dossiers de preuve, six jalons et trois seuils d’adoption, afin de remplacer les jugements subjectifs par une matrice de preuves vérifiable.

news
Qualité de l’alimentation électrique et traitement des creux de tension dans les ateliers d’impression 3D
Une fabrication LPBF métallique peut durer de 20 à 80 heures, et un creux de tension de 80 ms peut suffire à rebuter toutes les pièces d’un lot en raison de défauts de fusion. Cet article distingue les niveaux facture énergétique, utilités et qualité de l’énergie. Il présente une architecture de mesure à trois niveaux, l’enregistrement des formes d’onde selon IEC 61000-4-30, les critères SEMI F47, des seuils initiaux de THDv à 5 % et de déséquilibre triphasé à 2 %, ainsi qu’une chaîne de décision de libération associant les événements électriques aux numéros de couches, aux conclusions d’inspection complémentaire et aux enregistrements ALCOA+.
news
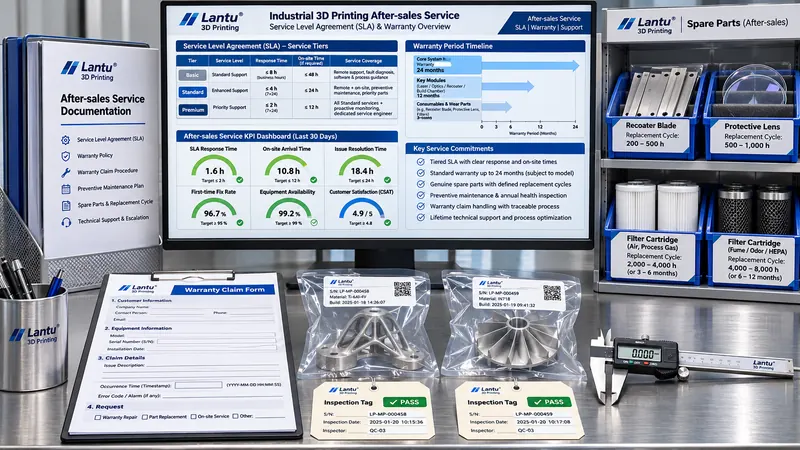
Niveaux de service après livraison et clauses de garantie pour les pièces imprimées en 3D : méthodes vérifiables pour le point de départ de la garantie, l’attribution des exclusions, les délais SLA et la chaîne de preuves
Après la réception de la livraison, pourquoi subsiste-t-il des désaccords sur le fait que la pièce est encore couverte par la garantie ? Cet article traduit les engagements de service en clauses techniques vérifiables : huit champs sont figés à l’événement de réception T0 et une garantie à double limite est établie ; quatre catégories d’exclusions et une décision à trois états — preuves suffisantes, preuves insuffisantes ou exclusion — limitent les imputations abusives ; les niveaux de service P1, P2 et P3 sont traduits en horodatages de tickets, conditions de suspension, mécanismes d’escalade et dispositions de repli ; enfin, l’article présente le calcul rétroactif du stock minimal de pièces de rechange, les seuils de déclenchement d’une intervention sur site, une matrice de frais par responsabilité et mode de traitement, un délai de réclamation calculé depuis la date de découverte et des enregistrements de service structurés selon ALCOA+ autour de quatre clés. Ce document convient aux projets de livraison en fabrication additive qui doivent inscrire un service de qualité dans une annexe technique et permettre une vérification par un tiers.

news
Calcul de l’efficacité globale des équipements (OEE) en impression 3D : du temps de charge au taux de pièces conformes
De nombreux ateliers d’impression 3D assimilent les heures machine à une capacité productive effective, tout en classant le préchauffage, le renouvellement d’atmosphère, les courses à vide de recoating, les micro-arrêts, les builds entièrement rebutés et l’attente de rapports d’inspection parmi les arrêts planifiés. Le taux d’utilisation paraît alors atteindre 85 %, alors que l’OEE réel n’est que d’environ 67 %. Cet article définit les pertes propres à la fabrication additive selon les trois facteurs temps, performance et qualité, propose de recalculer le cycle théorique à partir du jeu de paramètres, de lier la conformité aux CTQ et aux éprouvettes embarquées, et d’aligner quatre sources de journaux par numéro de build. Un exemple sur 7 jours et 8 400 minutes de temps de charge convertit les six grandes pertes en un tableau unique de minutes afin d’identifier le véritable goulot d’étranglement.
news
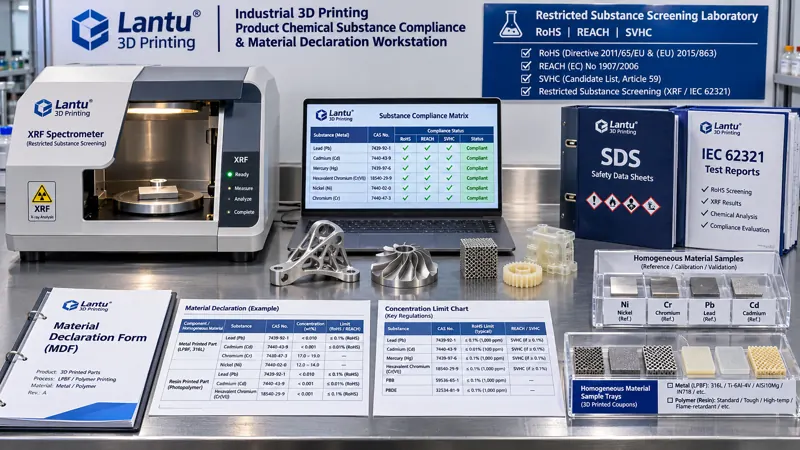
Conformité des substances chimiques des pièces livrées en impression 3D : des matériaux homogènes aux preuves RoHS/REACH
Transmettre directement le certificat de conformité d’un fournisseur au client ne permet souvent pas d’établir la concentration réelle de chaque substance réglementée dans une pièce livrée. Cet article présente, selon l’approche cycle de vie de lantu3D, la cartographie des matériaux homogènes, les seuils RoHS et REACH SVHC, les exemptions et substances introduites par les procédés, ainsi qu’une chaîne de preuves à quatre niveaux fondée sur les FDS, déclarations matière et essais tiers. Il propose des contrôles intégrés au chiffrage, aux achats, au post-traitement et à la libération, avec six indicateurs quantitatifs et une liste de vérification de dix minutes.

news
Dossier de transfert des données de modèles 3D : méthode d’ingénierie, de la réparation géométrique aux contrôles d’autorisation machine
Lorsque le même modèle produit des résultats différents sur deux machines, la cause est souvent un transfert de données incomplet plutôt qu’une limite de l’équipement. Cet article analyse les six champs minimaux d’un dossier de transfert, sept contrôles de réparation géométrique, le gel des unités et du repérage, les contrôles d’autorisation D1-D4 et la chaîne de preuves ALCOA+, afin de reproduire un procédé de façon stable entre équipements et lots.
news
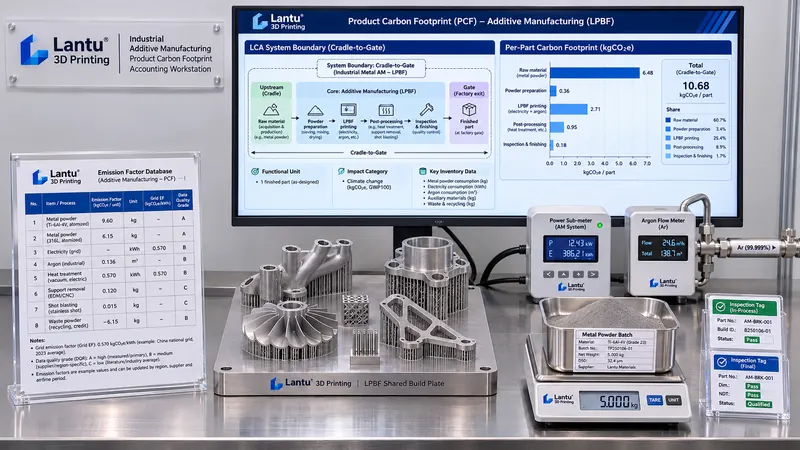
Calcul de l’empreinte carbone unitaire en impression 3D : de l’unité fonctionnelle aux règles vérifiables d’allocation par build et de qualité des données
Le « kgCO2e par pièce » demandé par les clients n’est pas un slogan de fabrication verte, mais un bilan d’ingénierie traçable jusqu’aux enregistrements d’origine. Cet article présente une méthode vérifiable de calcul carbone par pièce couvrant l’unité fonctionnelle, les limites du berceau à la porte, les sous-comptages électriques et les données de gaz de protection, l’allocation pondérée des builds partagés, les métadonnées des facteurs d’émission et les niveaux DQI, les supports, éprouvettes, rebuts et reprises, les plages d’incertitude et une chaîne de preuves en huit éléments, puis explique comment réinjecter les résultats dans les décisions de procédé.

news
Gestion de la continuité d’activité pour les livraisons en impression 3D : de l’analyse d’impact BIA aux objectifs RTO/RPO, au basculement double source et aux exercices de reprise
Pourquoi une panne d’équipement ou une rupture d’approvisionnement en poudre peut-elle compromettre simultanément tout un lot de commandes ? En s’appuyant sur le cadre ISO 22301, cet article décompose la livraison en impression 3D en unités interruptibles, quantifie le temps d’interruption maximal tolérable et les courbes de pertes au moyen d’une analyse d’impact métier, définit des RTO/RPO vérifiables selon les catégories de commandes, met en place une double source de poudres, des pièces critiques, des capacités de secours validées et des sauvegardes 3-2-1 sous contrôle de version, puis vérifie la reprise par trois niveaux d’exercices : simulation sur table, basculement de composants et exercice de bout en bout. Il propose une capacité de livraison à l’heure, fondée sur des indicateurs et une chaîne de preuves, vérifiable par les clients et les auditeurs.
Commencer ici
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.