
引言:设计阶段决定多数制造风险
3D打印给产品开发带来很大自由度,但自由度并不等于没有约束。许多项目失败并不是设备能力不足,而是模型在壁厚、圆角、孔槽、悬垂、排粉、装配和检验基准方面没有提前考虑制造逻辑。模型在屏幕上成立,并不代表在粉床、树脂槽或金属成形过程中稳定成立。
蓝图三维在项目评估中发现,设计优化越早介入,返工成本越低。一次有效的DFAM检查,往往可以减少支撑痕、变形、断裂、无法清粉、装配干涉和后处理困难,让3D打印真正服务于研发迭代和按需交付。
一、壁厚不是越薄越省钱
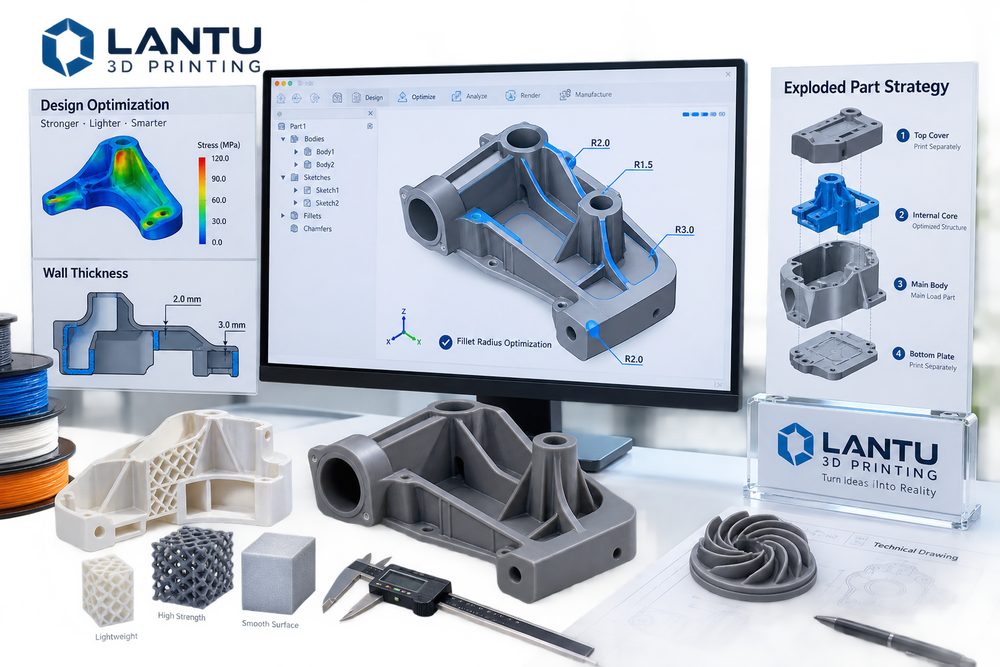
薄壁可以减少材料用量,但过薄会导致翘曲、破损和后处理失败。不同工艺的安全壁厚不同:树脂件通常需要关注脆性和固化变形,SLS尼龙件要关注大面薄壁的热收缩,金属件则要考虑热应力和支撑去除。对于承力结构,单纯增加外壳厚度不一定最优,加入加强筋、蜂窝或格栅结构往往能在重量和刚度之间取得更好平衡。
设计时应区分外观壁、功能壁和工艺壁。外观壁关注表面效果,功能壁承担连接和受力,工艺壁用于支撑夹持或后处理保护。把所有壁厚统一设置,容易造成局部过强、局部过弱或成本浪费。
二、圆角和过渡:降低应力集中,也降低后处理难度
尖角、薄根部和突然变化的截面容易产生应力集中。对树脂和尼龙零件,适当圆角可以减少运输和装配中的崩边;对金属打印件,圆角还能改善热传导路径,降低裂纹和翘曲风险。内部直角还会增加清粉、打磨和喷涂难度,尤其是深腔结构和交叉筋位。
圆角设计并非越大越好。过大的圆角可能影响装配边界或外观造型,因此应结合载荷路径、接触面和加工余量确定。对需要二次机加工的面,圆角还要避免干涉刀具路径和定位夹持。
三、孔、槽与螺纹:先考虑成形,再考虑装配
小孔、深孔、横向孔和盲槽是3D打印中的高风险区域。孔径过小可能被粉末、树脂或支撑残留堵塞;长深比过大的孔也难以清理。对于精密孔位,建议采用预留小孔后钻孔、嵌件螺母、热熔铜螺母或后加工螺纹,而不是完全依赖一次打印成形。
装配间隙应根据材料和后处理方式设置。树脂喷漆后的卡扣间隙、尼龙染色后的滑槽间隙、金属喷砂后的定位间隙都可能变化。设计图纸中应明确关键配合面,避免后处理人员误打磨或误喷涂。
四、拆件策略:不是妥协,而是工程化选择
一体化打印可以减少装配,但不一定是最佳方案。大尺寸薄壁件、深腔复杂件、外观要求高的模型和需要多材料效果的产品,常常更适合拆件打印。合理拆件可以优化摆放方向、减少支撑痕、缩短打印时间、提升表面质量,并降低单件失败造成的损失。
拆件时要设计定位结构和隐藏接缝。常见方法包括榫槽、定位柱、磁吸、螺钉、胶接台阶和装饰线遮蔽。对展示模型,接缝应避开正面视觉焦点;对功能件,连接处应避开最大载荷路径。拆件还要考虑后续包装运输,避免细长结构在物流中损坏。
五、建立可检验的设计输出
好的3D打印设计不仅要能打印,还要能检验。模型文件之外,建议提供关键尺寸表、外观面标注、材料性能要求、颜色要求、装配关系和验收优先级。如果只有一个STL文件,供应商只能根据经验判断,沟通成本和返工概率都会增加。
蓝图三维在项目协作中,会把设计评审、材料建议、工艺选择、后处理方案和交付检验连接起来。这样客户看到的不只是一个打印报价,而是一套从需求到实物的风险控制方案。
总结
面向3D打印的设计优化,本质上是把制造约束提前进入建模决策。通过合理壁厚、圆角过渡、孔槽处理、拆件策略和可检验输出,企业可以显著降低打印失败率、后处理成本和交付不确定性,让3D打印从“能做出来”走向“稳定做好”。