
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D meninjau ketebalan dinding, struktur, material, proses, jumlah, dan finishing sebelum penawaran.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
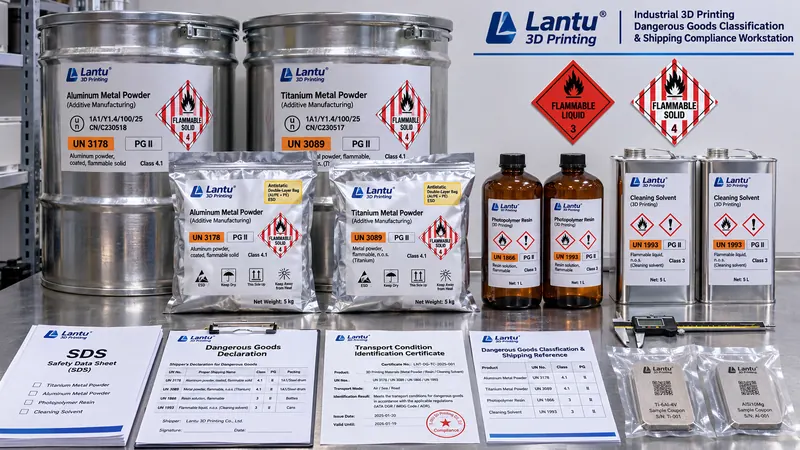
Klasifikasi Karakteristik Bahaya dan Kepatuhan Transportasi untuk Barang Hasil Cetak 3D: Metode Penentuan dari Unit Pengiriman Minimum, Nomor UN hingga Kelompok Kemasan dan Sertifikat Identifikasi
Menerapkan langsung kesimpulan non-berbahaya untuk komponen jadi pada serbuk logam, resin fotosensitif, dan bahan pembersih yang dikirim bersama merupakan penyebab penolakan paling umum dalam pengiriman manufaktur aditif. Artikel ini menguraikan metode penilaian berdasarkan unit pengiriman minimum pada tingkat nomor komponen, nomor batch, dan wadah; pemilihan nomor UN dan kelompok kemasan PG I/II/III; persyaratan minimum SDS Bagian 14 dan sertifikat kondisi transportasi; ketentuan LQ dan EQ; serta kriteria pelepasan pengiriman.
news
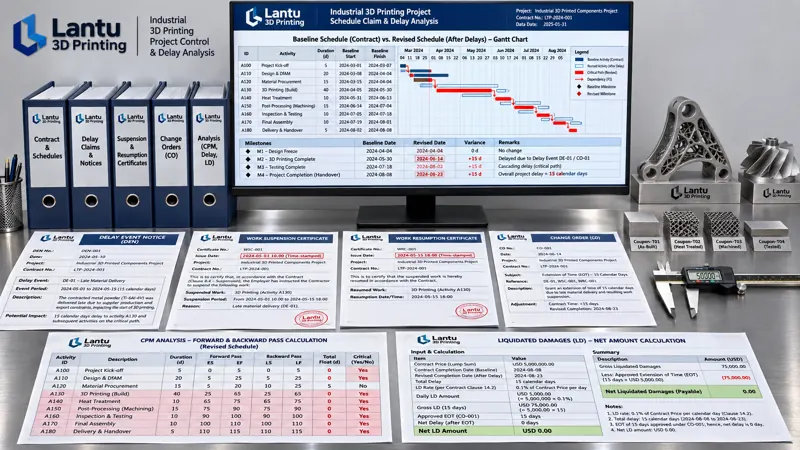
Kuantifikasi Klaim Waktu dan Biaya dalam Proyek Pencetakan 3D: Metode Rekayasa dari Pembekuan Baseline hingga Keterlambatan Jalur Kritis dan Klaim Balik
Sengketa waktu pengiriman sering berhenti pada riwayat percakapan dan permintaan maaf karena tidak ada metode rekayasa yang dapat dihitung ulang oleh kedua pihak. Artikel ini menyajikan siklus kuantitatif proyek pencetakan 3D, dari peristiwa keterlambatan hingga dokumen penyelesaian, melalui matriks tanggung jawab peristiwa, WBS baseline yang dibekukan, sertifikat perpanjangan waktu 28 hari, CPM dengan Δ=max(0,D−TF), penetapan tiga status untuk keterlambatan bersamaan, perincian biaya, serta nilai bersih dua kolom untuk ganti rugi keterlambatan dan klaim balik, lengkap dengan paket laporan enam dokumen dan daftar implementasi 30 hari.
news
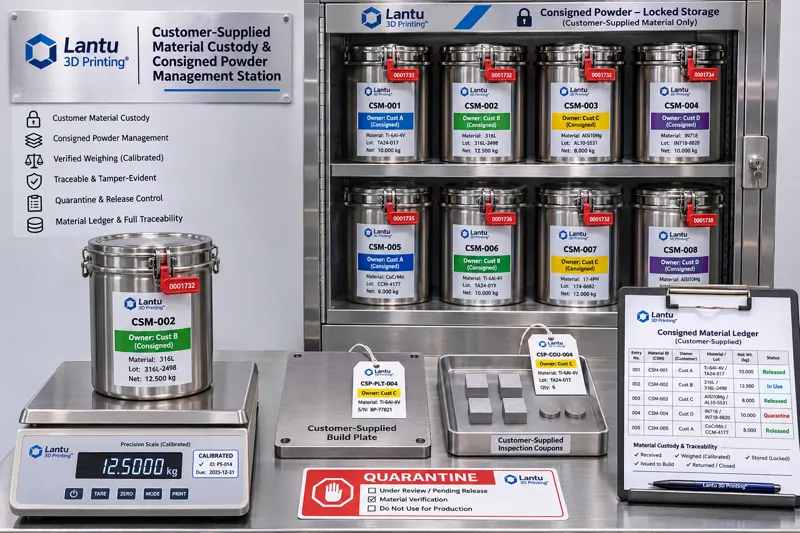
Material dan Aset Titipan Pelanggan dalam 3D Printing: Metode Rekayasa dari Batas Kepemilikan hingga Pengembalian Sisa Material
Saat pelanggan menyediakan serbuk, pelat dasar, model, atau perkakas khusus, aspek yang paling sering terabaikan bukanlah parameter pencetakan, melainkan kepemilikan, kemungkinan pencampuran dengan material internal, mekanisme pengembalian sisa, dan dasar perhitungan kerugian. Berdasarkan persyaratan ISO 9001:2015 Klausul 8.5.3 mengenai properti pelanggan, artikel ini menyajikan daftar kepemilikan untuk empat jenis aset titipan, buku besar penitipan bernomor beserta ambang verifikasi penerimaan, tiga aturan tegas penggunaan material khusus dan pembersihan saat pergantian material, serta contoh neraca material dari pengisian hingga pemulihan, sisa, dan komponen jadi (selisih penutupan ≤1,5%, garis peringatan tingkat kehilangan tak dapat dipulihkan ≤2,0%). Artikel ini juga menghubungkan perintah kerja, hash paket parameter, laporan inspeksi, dan bukti penerimaan pengembalian agar yang diserahkan bukan hanya komponen yang memenuhi syarat, melainkan juga pertanggungjawaban aset yang dapat diverifikasi.
news
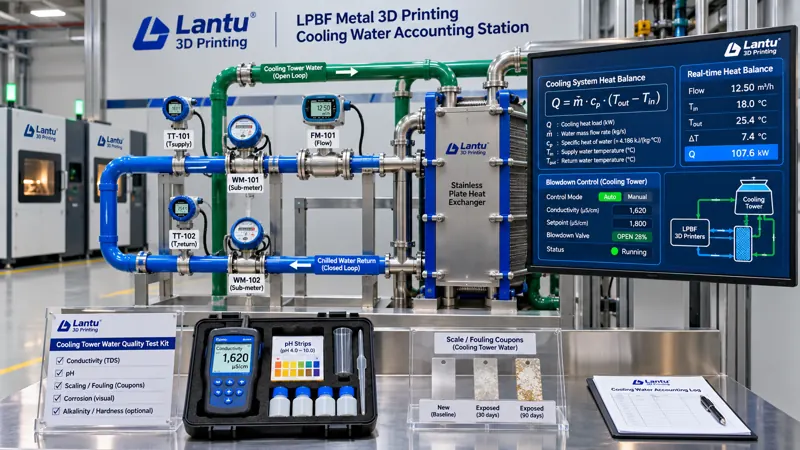
Perhitungan Rekayasa Air Pendingin Bengkel Pencetakan 3D: Dari Neraca Panas, Siklus Konsentrasi hingga Konsumsi Air per Komponen dan Kriteria Pelepasan
Listrik, gas, dan karbon di bengkel telah memiliki metodologi perhitungan, tetapi air pendingin sering masih tercampur dalam meter air utama. Artikel ini menguraikan air pendingin sebagai media energi keempat yang dapat diaudit: diagram sistem air dan titik ukur bernomor, persamaan neraca air yang dapat ditutup, kriteria kualitas air dan penurunan perpindahan panas berbasis angka, serta metrik konsumsi air per komponen yang menggunakan komponen terkirim dan lulus sebagai penyebut serta terikat pada nomor lapisan build. Cakupan meliputi empat jenis beban panas, tiga jalur air, siklus konsentrasi dan blowdown, pendekatan temperatur akibat kerak dan COP, alokasi build bersama, serta rantai bukti ALCOA+ dan keputusan pelepasan tiga tingkat.

news
Penilaian Kesiapan Penerapan Teknologi Pencetakan 3D: Metode Rekayasa dari Klasifikasi Dua Sumbu TRL/MRL, Gerbang Tahap, hingga Ambang Adopsi
Keberhasilan satu kali pencetakan sering keliru dianggap sebagai kesiapan proses untuk produksi massal: tiga komponen laboratorium lolos, tetapi pengiriman batch kecil mengalami variasi antarbacth, peningkatan pengerjaan ulang, dan putusnya catatan inspeksi. Akar masalahnya biasanya bukan pada mesin atau material, melainkan tidak adanya kriteria kesiapan yang secara bertahap menerjemahkan kelayakan teknis menjadi manufaktur yang berulang, dapat diverifikasi, dan dapat ditingkatkan skalanya. Artikel ini menyajikan metode yang dapat ditandatangani berbasis klasifikasi dua sumbu TRL/MRL, paket bukti sembilan tingkat, enam gerbang tahap, dan tiga ambang adopsi, sehingga keputusan penerapan berubah dari penilaian subjektif menjadi tabel bukti yang dapat ditinjau ulang.

news
Kualitas Daya dan Mitigasi Voltage Sag di Bengkel Pencetakan 3D: Metode Rekayasa dari Titik Ukur Tiga Tingkat, Perekaman Gelombang IEC 61000-4-30 hingga Kriteria Pelepasan Hasil Produksi
Proses produksi LPBF logam dalam satu chamber sering berlangsung 20 hingga 80 jam; satu voltage sag selama 80 milidetik dapat menyebabkan seluruh komponen dalam chamber menjadi scrap akibat lack of fusion, sementara sebagian besar bengkel hanya mencatatnya sebagai penghentian peralatan sesekali. Artikel ini membedakan lapisan tagihan listrik, utilitas fasilitas, dan kualitas daya; menjelaskan penempatan titik ukur tiga tingkat pada incoming supply, keluaran feeder peralatan, dan beban sensitif; pengukuran Kelas A IEC 61000-4-30 serta kriteria kurva ketahanan SEMI F47; ambang awal seperti THDv 5% dan ketidakseimbangan tiga fasa 2%; serta menghubungkan stempel waktu kejadian listrik dengan nomor layer build, kesimpulan inspeksi tambahan, dan rantai rekaman ALCOA+ untuk membentuk keputusan pelepasan hasil produksi yang dapat diverifikasi. Mitigasi dilakukan bertingkat melalui isolasi topologi, kompensasi di sisi beban, dan peningkatan incoming supply, dengan efektivitas divalidasi menggunakan data pembanding dari benda uji standar.
news
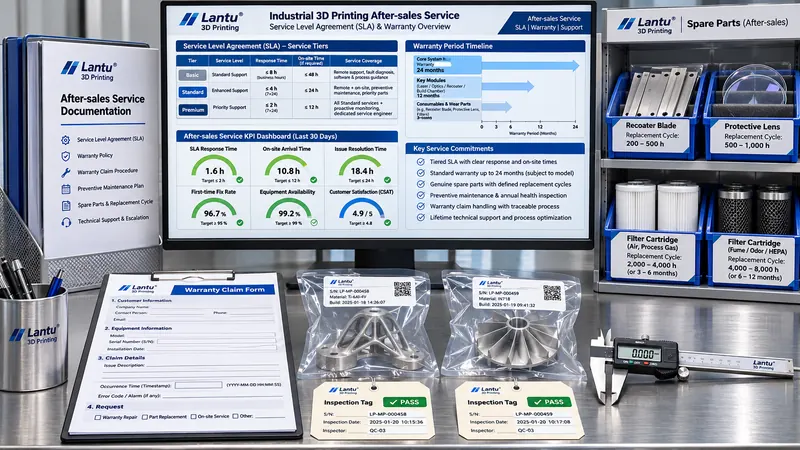
Tingkat Layanan Purna Jual dan Ketentuan Garansi untuk Pengiriman Cetak 3D: Metode Verifikasi dari Perhitungan Mulai Garansi hingga Penetapan Exclusion, SLA, dan Bukti
Setelah barang diterima, mengapa masih sering terjadi perdebatan mengenai apakah produk masih berada dalam masa garansi? Artikel ini menerjemahkan janji layanan purna jual menjadi ketentuan teknis yang dapat diverifikasi: membekukan delapan kolom pada peristiwa T0 dan menetapkan masa garansi dengan batas ganda; menggunakan empat kategori pengecualian serta sistem penilaian证据didukung/ bukti不足/排除 yang secara khusus dalam bahasa Indonesia berarti didukung bukti/kurang bukti/dikecualikan untuk mencegah atribusi错误; menerjemahkan tingkat layanan P1/P2/P3 menjadi stempel waktu tiket, kondisi jeda, eskalasi, dan mekanisme cadangan; lalu menambahkan perhitungan stok minimum suku cadang, ambang batas Groundside support, matriks biaya berdasarkan sisi tanggung jawab dan metode penanganan, batas waktu klaim yang dihitung sejak tanggal penemuan, serta catatan layanan dengan empat kunci ALCOA+. Pendekatan ini cocok untuk proyek manufaktur aditif yang ingin menuliskan komitmen layanan dalam lampiran protokol teknis dan memverifikasinya melalui pihak ketiga.

news
Perhitungan Efektivitas Keseluruhan Peralatan (OEE) untuk Pencetakan 3D: Dari Definisi Waktu Pembebanan dan Tabel Menit Enam Kerugian hingga Metode Verifikasi Rasio Produk Lulus
Banyak bengkel pencetakan 3D menganggap jam mesin menyala sebagai kapasitas efektif, sementara pemanasan awal, purging atmosfer, gerak kosong recoater, jeda singkat, scrap seluruh build, dan penantian laporan inspeksi tercampur dalam waktu henti terencana. Akibatnya, utilisasi mesin dapat terlihat 85%, padahal OEE sebenarnya hanya sekitar 67%. Artikel ini menjelaskan penetapan definisi waktu pembebanan, kerugian khusus manufaktur aditif pada faktor waktu/kinerja/kualitas, penghitungan ulang waktu siklus teoritis berdasarkan paket parameter, keputusan kelulusan yang terikat pada CTQ dan sampel proses, serta penyelarasan empat jenis log berdasarkan nomor build.
news
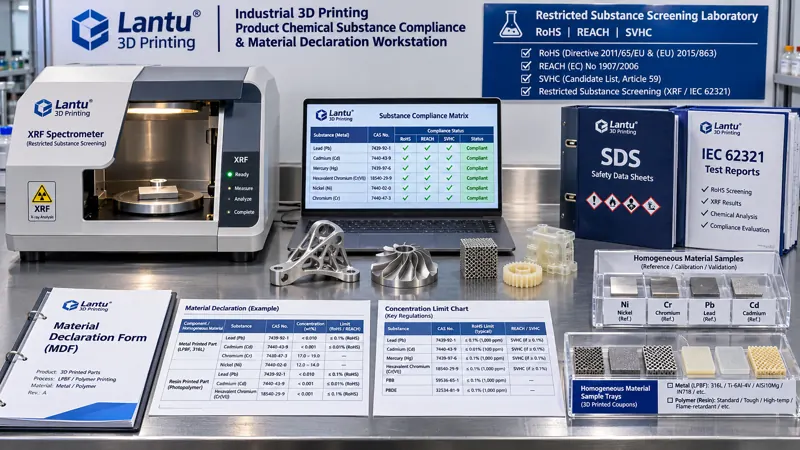
Kepatuhan Zat Kimia Produk pada Komponen 3D Printing: Dari Penguraian Material Homogen, Batas RoHS/REACH hingga Deklarasi Material dan Rantai Bukti Pengujian
Meneruskan sertifikat kesesuaian pemasok kepada pelanggan secara langsung sering kali tidak dapat menjawab konsentrasi aktual setiap zat terbatas dalam komponen yang dikirimkan. Artikel ini membahas, dari perspektif siklus hidup lantu3D mulai dari rancangan hingga produk fisik, tabel pemetaan material homogen, kolom batas RoHS dan REACH SVHC, pengecualian dan bahan yang diperkenalkan proses, serta rantai bukti empat tingkat berupa SDS/deklarasi zat lengkap/laporan pengujian pihak ketiga. Artikel ini juga memberikan metode pengendalian yang terintegrasi ke dalam penawaran, pengadaan, pascaproses, dan pelepasan produk, beserta enam indikator kuantitatif dan daftar periksa pelepasan 10 menit.

news
Paket Serah Terima Data Model 3D Printing: Metode Rekayasa dari Perbaikan Geometri, Pembekuan Satuan dan Sistem Koordinat hingga Gerbang Persetujuan Produksi
Hasil berbeda dari model yang sama pada dua mesin sering kali disebabkan oleh kekurangan dalam serah terima data, bukan kemampuan mesin. Artikel ini menguraikan enam kelompok field minimum dalam paket serah terima model, tujuh pemeriksaan perbaikan geometri seperti kekedapan air dan normal, tiga verifikasi silang untuk satuan dan tata letak build, gerbang persetujuan produksi D1–D4, serta rantai bukti ALCOA+. Disertakan pula daftar periksa 10 menit dan target kuantitatif tingkat kelulusan produksi pertama ≥95% serta pengerjaan ulang akibat data ≤2% untuk membantu reproduksi proses secara konsisten lintas mesin dan batch.
news
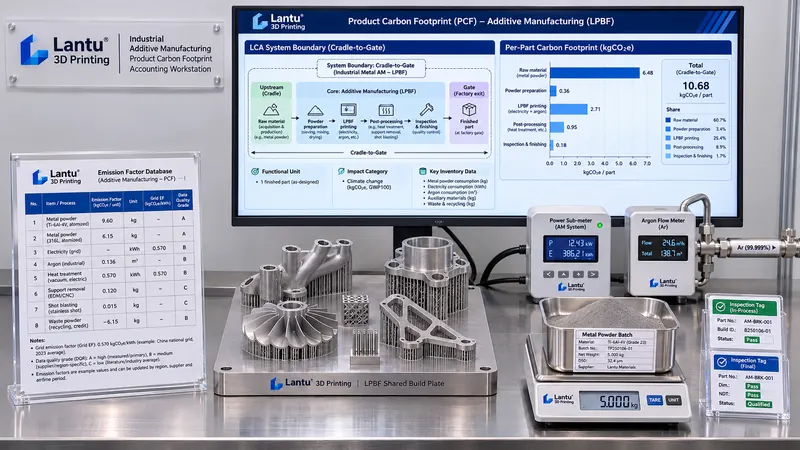
Penghitungan Jejak Karbon per Komponen untuk Pencetakan 3D: Metode yang Dapat Diverifikasi dari Unit Fungsional dan Batas Sistem hingga Alokasi Co-build dan Tingkat Kualitas Data
Permintaan pelanggan akan “berapa kgCO2e per komponen” bukan sekadar slogan manufaktur hijau, melainkan catatan rekayasa yang dapat ditelusuri hingga data asli. Artikel ini menyusun prosedur penghitungan karbon per komponen yang dapat diverifikasi, mencakup unit fungsional, batas cradle-to-gate, submeter listrik dan data aktivitas gas pelindung, alokasi berbobot untuk co-build, metadata faktor emisi dan tingkat kualitas data DQI, empat faktor pengali berupa penyangga, kupon tungku, scrap dan pengerjaan ulang, rentang ketidakpastian, serta delapan mata rantai bukti, lalu menghubungkannya kembali ke keputusan proses dalam suatu siklus tertutup.

news
Manajemen Kelangsungan Bisnis untuk Pengiriman Cetak 3D: Metode Rekayasa dari BIA, Target RTO/RPO hingga Peralihan Sumber Ganda dan Simulasi Pemulihan
Mengapa satu mesin berhenti beroperasi atau pasokan serbuk terputus dapat menyebabkan seluruh batch pesanan gagal dipenuhi? Berdasarkan kerangka ISO 22301, artikel ini membagi pengiriman cetak 3D menjadi unit yang dapat terganggu, menggunakan analisis dampak bisnis untuk mengukur waktu henti maksimum yang dapat ditoleransi dan kurva kerugian, menetapkan RTO/RPO yang dapat diverifikasi menurut tingkat pesanan, serta menerapkan serbuk dari dua sumber, suku cadang kritis, kapasitas cadangan tervalidasi, dan pencadangan terkendali 3-2-1. Validasi dilakukan melalui tiga tingkat: simulasi meja, peralihan komponen, dan latihan rantai penuh. Hasilnya adalah kemampuan pengiriman tepat waktu yang memiliki metrik, rantai bukti, serta dapat ditinjau pelanggan dan auditor.
Mulai dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.