

解释没有模型怎么办、材料怎么选、壁厚怎么设计等基础问题。

工艺优化
3D打印工艺开发的试验设计方法:从正交筛选、响应面建模到工艺窗口标定的工程路径
多因素耦合让单因素轮换式调参失效。本文给出面向3D打印工艺开发的三层试验体系:正交试验用9次试验完成因素筛选与显著性排序,响应面法用约20次试验建立含交互效应的二次模型并以满意度函数解决多目标冲突,重叠等值线给出带10%安全裕度的可放行工艺窗口,并附执行检查清单与三类常见误区。

工艺优化
3D打印金属件的焊接、钎焊与扩散连接:从同种金属组合到异种材料过渡接头的工程方法
当零件尺寸超出成形幅面、局部性能无法经济获得或整体打印成本过高时,连接工艺是增材制造的最后一道工程出口。本文系统梳理熔焊、钎焊与固相连接三类工艺的适用边界,给出钛合金、铝合金打印件的焊接前准备与气氛保护参数,解析钢-铝、铜-不锈钢异种材料过渡接头设计,并列出接头无损检测、力学验证与压力试验的放行判据。

工艺优化
激光粉末床熔融的熔池稳定性与工艺窗口标定:从匙孔、未熔合到可放行参数的工程方法
本文针对金属LPBF现场“这次打出来了、下次打不出来”的参数波动问题,系统梳理熔池的三种失效形态(未熔合、匙孔、飞溅),指出体能量密度作为判据的局限,给出以熔池宽深比与归一化焓替代的工程判据,并提出单道—块体—特征样件三级递进的工艺窗口标定流程、离焦量与光斑及实测功率的同级管控要求,以及把窗口转化为产线放行规则的具体做法。
质量控制

工艺优化
SLM激光扫描策略优化:棋盘分区、层间旋转与残余应力控制
同样材料与层厚,仅改变扫描路径就能把薄壁件翘曲从0.8mm降到0.3mm。本文解析条纹与棋盘扫描的几何原理、层间67度旋转的应力解耦作用、体积能量密度窗口的匹配边界,以及基板预热与验证放行的工程方法,给出可落地的SLM扫描策略选型体系。
SLM
工艺优化
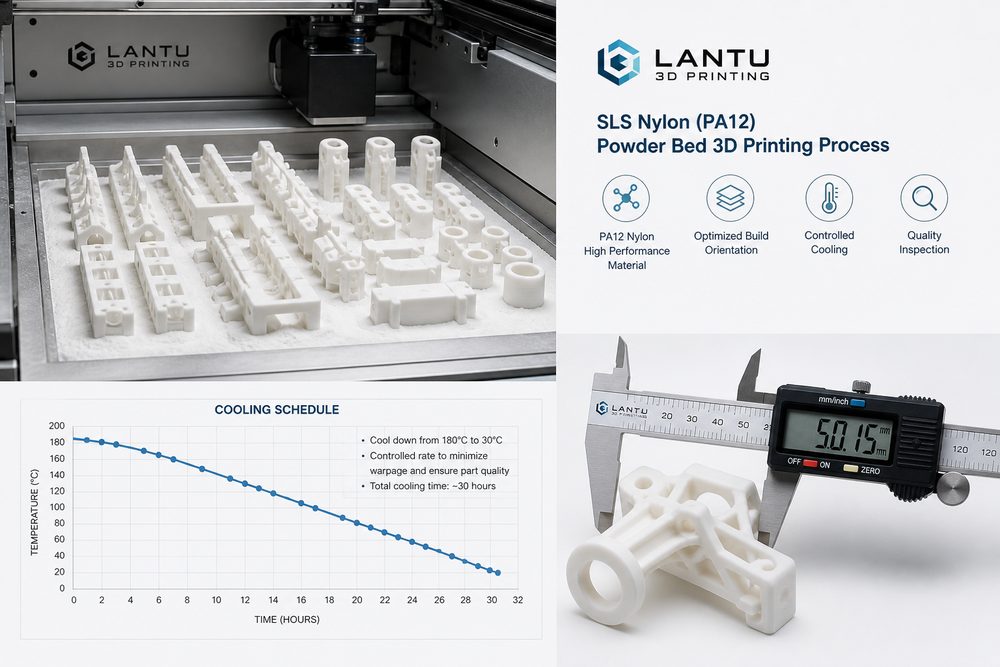
SLS尼龙件尺寸稳定性控制:从摆放方向到冷却节拍的工艺优化
SLS尼龙件常被用于夹具、壳体和复杂管路,但尺寸漂移、翘曲和批次差异会影响装配效率。本文围绕摆放方向、粉床温度、壁厚均衡、冷却节拍和后处理检验,说明如何把SLS从快速打样工艺优化为可重复的小批量交付方案。