
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de conocimiento
Blueprint News
lantu3D revisa espesor, estructura, material, proceso, cantidad y acabado antes de cotizar.
01Guides
02Materiales
03Visión del cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
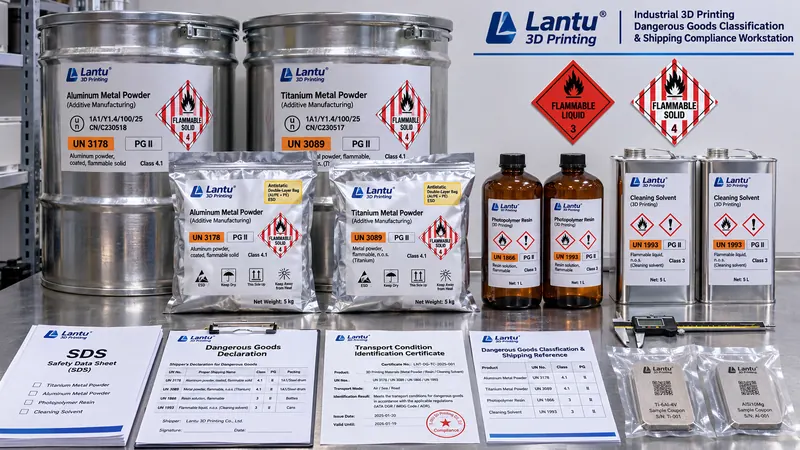
Clasificación de peligros y cumplimiento del transporte para entregas de impresión 3D
Aplicar directamente la conclusión de no peligrosidad de una pieza terminada a los polvos metálicos, resinas fotosensibles y agentes de limpieza incluidos en el envío es una causa frecuente de rechazo en la fabricación aditiva. Este artículo descompone las mercancías en unidades mínimas de expedición por número de pieza, lote y envase; explica la selección de números UN y grupos de embalaje PG I/II/III, los campos mínimos de SDS e informes de condiciones de transporte, y los criterios de liberación para LQ, EQ, marcado y documentación.
news
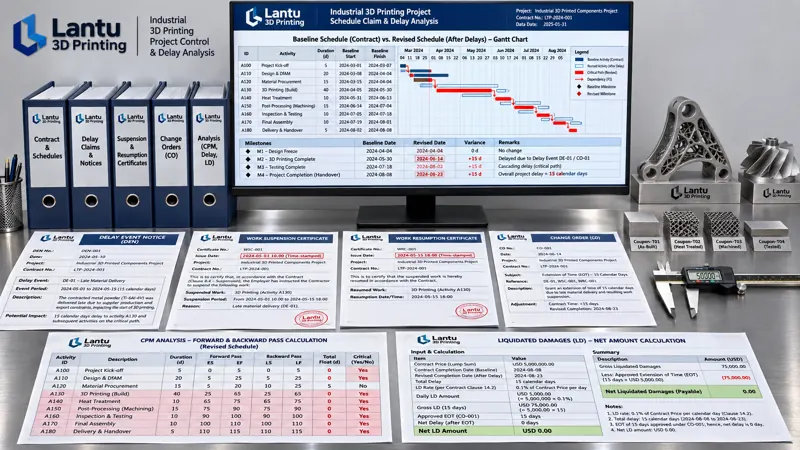
Cuantificación de reclamaciones de plazo y costes en proyectos de impresión 3D: método de ingeniería desde la congelación de la línea base hasta los retrasos en la ruta crítica y las contrarreclamaciones
Las disputas de entrega suelen quedarse en chats y disculpas; falta un método de ingeniería que ambas partes puedan recalcular. Este artículo presenta un circuito cuantitativo para proyectos de impresión 3D, desde los eventos de demora hasta la liquidación, mediante una matriz de responsabilidades, una WBS de línea base congelada, certificados de plazo en 28 días, CPM con Δ=max(0,D−TF), determinación de retrasos concurrentes, desglose de costes y saldo neto de daños por demora y contrarreclamaciones.
news
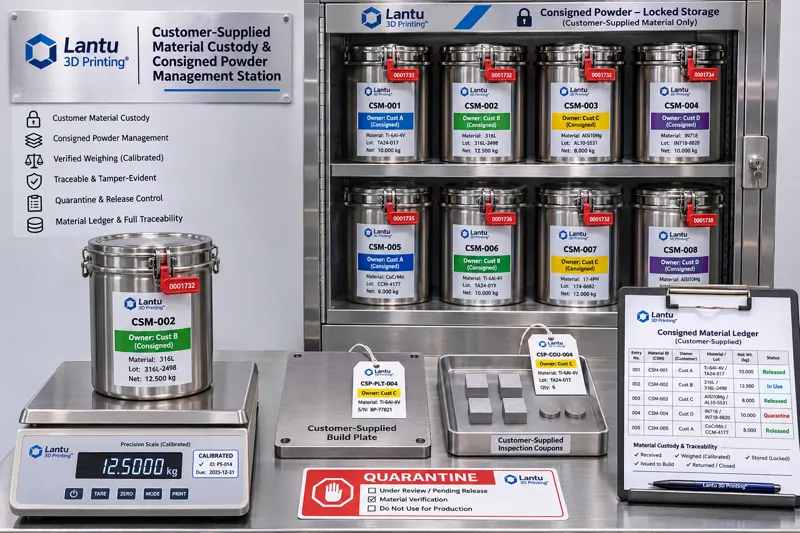
Materiales y activos suministrados por el cliente en impresión 3D: método de ingeniería para límites de propiedad, uso exclusivo, conciliación de consumos y devolución de remanentes
Cuando el cliente aporta polvo, placas base, modelos o utillaje especializado, el aspecto más fácil de pasar por alto no son los parámetros de impresión, sino la titularidad, la posibilidad de mezclar materiales, la devolución de sobrantes y el criterio de liquidación de pérdidas. Basado en los requisitos de propiedad del cliente de ISO 9001:2015, cláusula 8.5.3, este artículo presenta un inventario de cuatro tipos de activos suministrados por el cliente, un registro de custodia numerado con umbrales de reinspección de recepción, tres reglas estrictas para uso exclusivo y limpieza de cambio de material, y un ejemplo de balance de masa entre carga, recuperación, remanentes y piezas fabricadas (desviación de cierre ≤1,5 %; línea de alerta de pérdida no recuperable ≤2,0 %). También conecta órdenes de trabajo, hashes de paquetes de parámetros, informes de inspección y acuses de devolución en una cadena de evidencias verificable.
news
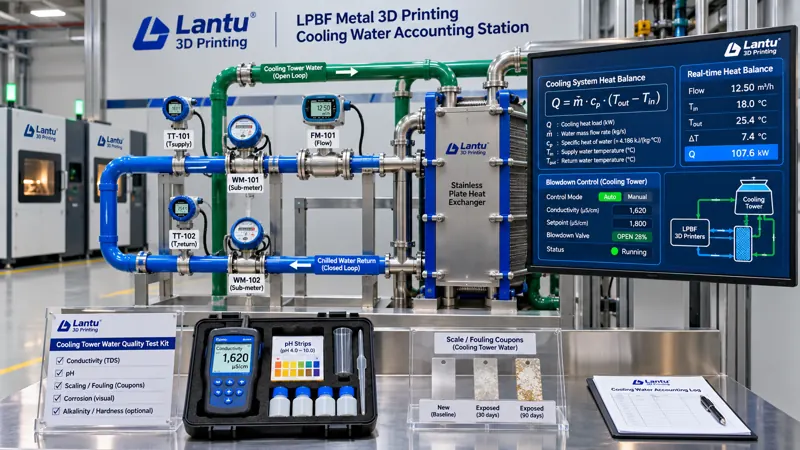
Contabilidad de ingeniería del agua de refrigeración en talleres de impresión 3D: del balance térmico y los ciclos de concentración al consumo por pieza y los criterios de liberación
Los talleres ya disponen de criterios de contabilidad para electricidad, gas y carbono, pero el agua de refrigeración suele permanecer mezclada en el contador general. Este artículo la convierte en un cuarto medio energético verificable: un diagrama numerado del sistema de agua y sus puntos de medición, un balance hídrico cerrable, criterios cuantificados de calidad del agua y degradación de la transferencia térmica, y un indicador de consumo por pieza vinculado al número de capa del build y basado en piezas conformes entregadas. Abarca cuatro tipos de carga térmica, tres circuitos de agua, ciclos de concentración y purga, diferencia de aproximación por incrustación y COP, reparto entre piezas de un mismo build y cadena de evidencias ALCOA+, con parámetros reproducibles y una decisión de liberación en tres niveles.

news
Evaluación de la preparación para adoptar la impresión 3D: método de ingeniería desde la clasificación dual TRL/MRL y las puertas de fase hasta los umbrales de adopción
El éxito de una impresión suele confundirse con la capacidad de introducir un proceso en producción: tres piezas correctas en laboratorio pueden convertirse en variaciones entre lotes, mayor retrabajo y registros de inspección inconexos durante entregas de bajo volumen. La causa raíz no suele ser el equipo ni el material, sino la ausencia de criterios que traduzcan progresivamente la viabilidad técnica en fabricación repetible, verificable y escalable. Este artículo presenta un método auditable basado en clasificación dual TRL/MRL, paquetes de evidencia de nueve niveles, seis puertas de fase y tres umbrales de adopción.

news
Calidad de la energía y mitigación de huecos de tensión en talleres de impresión 3D: método de ingeniería desde puntos de medición de tres niveles y registro IEC 61000-4-30 hasta criterios de liberación de fabricación
Una fabricación LPBF metálica de una sola cámara suele durar entre 20 y 80 horas; un hueco de tensión de apenas 80 ms puede provocar el rechazo de todas las piezas de la cámara por falta de fusión, aunque la mayoría de los talleres solo lo registre como una parada ocasional del equipo. Este artículo diferencia entre la capa de facturación eléctrica, la de servicios auxiliares y la de calidad de energía; presenta una disposición de puntos de medición en tres niveles —entrada, salida de alimentación del equipo y carga sensible—, medición de clase A conforme a IEC 61000-4-30 y criterios basados en curvas de inmunidad SEMI F47, además de umbrales iniciales como THDv del 5 % y desequilibrio trifásico del 2 %. Al vincular las marcas temporales de eventos eléctricos con el número de capa de la fabricación, las conclusiones de inspección ampliada y la cadena de registros ALCOA+, se obtiene una decisión de liberación verificable. La mitigación se escalona entre aislamiento topológico, compensación en el punto de carga y modernización de la acometida, verificando su eficacia mediante datos comparativos de probetas estándar.
news
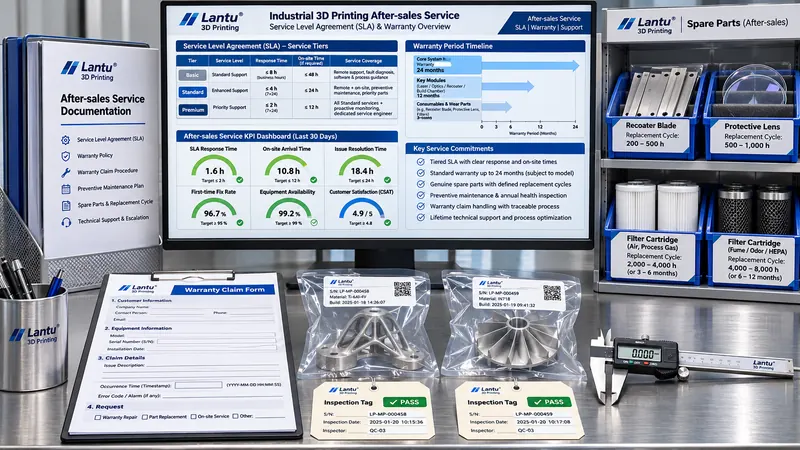
Niveles de servicio posventa y cláusulas de garantía para entregas de impresión 3D: un método verificable desde el inicio de la garantía y la evaluación de exclusiones hasta los plazos SLA y la cadena de evidencia
Tras la firma de la entrega, ¿por qué siguen surgiendo disputas sobre si una pieza aún está cubierta por la garantía? Este artículo traduce las promesas de servicio posventa en cláusulas de ingeniería verificables: congela ocho campos en el evento T0 de recepción y establece una garantía con doble límite; evalúa cuatro tipos de exclusión mediante tres estados —evidencia suficiente, insuficiente o excluyente— para evitar atribuciones forzadas; convierte los niveles de servicio P1, P2 y P3 en marcas de tiempo de tickets, condiciones de suspensión, escalado y contingencies; y ofrece un método para calcular el inventario mínimo de repuestos, establecer umbrales de desplazamiento, asignar costes mediante una matriz de responsabilidad y Modalidad de gestión,界定 el plazo de reclamaciones desde la fecha de descubrimiento y estructurar los registros de servicio con los cuatro atributos principales de ALCOA+. Es una guía para proyectos de fabricación aditiva que necesitan incorporar un servicio excelente en los anexos de sus acuerdos técnicos y permitir su revisión por terceros.

news
Cálculo de la eficiencia global de los equipos (OEE) en impresión 3D: desde el tiempo de carga y las seis pérdidas hasta un método verificable de tasa de piezas conformes
Muchos talleres de impresión 3D consideran las horas de equipo encendido como capacidad efectiva, mezclando precalentamiento, purga de atmósfera, recorridos en vacío de recubrimiento, microparadas, desechos de builds completos y espera de informes de inspección con las paradas planificadas. El resultado puede ser una utilización aparente del 85% y un OEE real de solo alrededor del 67%. Este artículo define las pérdidas específicas de fabricación aditiva en disponibilidad, rendimiento y calidad, presenta un método para recalcular el ciclo teórico a partir del paquete de parámetros, vincular la aceptación a CTQ y probetas testigo, y alinear cuatro registros por número de build mediante un ejemplo de 8.400 minutos de tiempo de carga.
news
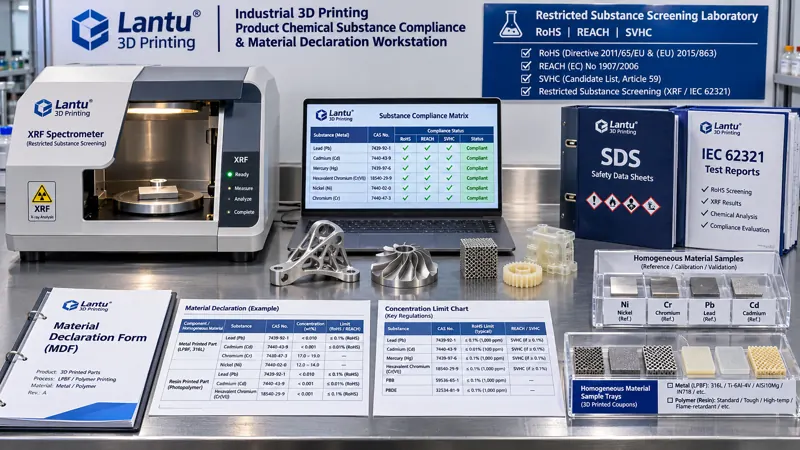
Cumplimiento de sustancias químicas en piezas entregadas de impresión 3D: de los materiales homogéneos y los límites RoHS/REACH a la cadena de evidencias
Reenviar directamente al cliente el certificado de conformidad del proveedor suele no responder cuál es la concentración real de cada sustancia restringida en la pieza entregada. Este artículo analiza, desde la perspectiva del ciclo de vida de lantu3D, la tabla de correspondencia de materiales homogéneos, los campos de límites RoHS y REACH SVHC, las exenciones y sustancias introducidas por el proceso, así como una cadena de evidencia de cuatro niveles compuesta por SDS, declaración completa de sustancias, declaración de proveedor e informes de ensayo de terceros. También propone métodos de control integrados en la cotización, compras, posprocesado y liberación, junto con seis indicadores cuantitativos y una lista de verificación de liberación de diez minutos.

news
Paquete de transferencia de datos para modelos de impresión 3D: método de ingeniería desde la reparación geométrica y la congelación de unidades y coordenadas hasta las puertas de liberación de fabricación
Que un mismo modelo produzca resultados distintos en dos equipos suele deberse a deficiencias en la transferencia de datos, no a la capacidad de la máquina. Desde la perspectiva de gestión del ciclo de vida de lantu3D, este artículo desglosa seis campos mínimos del paquete de transferencia, siete verificaciones de reparación geométrica, tres conciliaciones de unidades y disposición de fabricación, las puertas D1-D4 de liberación y la cadena de evidencias ALCOA+. También ofrece una lista de comprobación de 10 minutos y objetivos cuantitativos: tasa de aprobación en la primera fabricación ≥95% y retrabajos por causas de datos ≤2%.
news
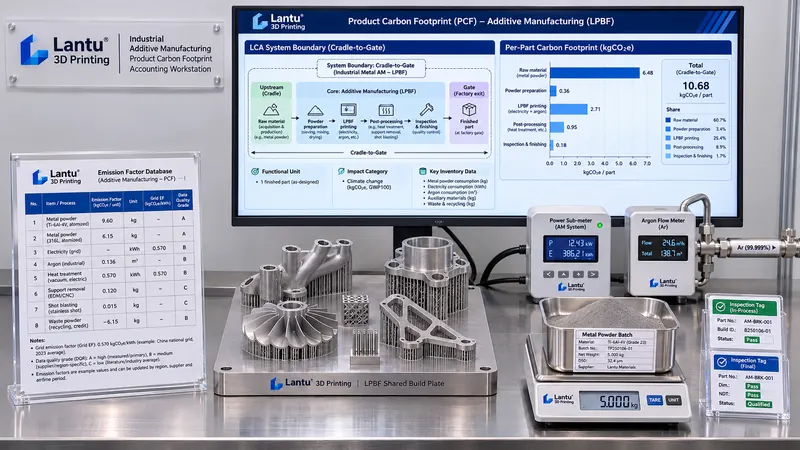
Cálculo de la huella de carbono por pieza en impresión 3D: método verificable desde la unidad funcional y los límites del sistema hasta la asignación por build compartido y los niveles de calidad de datos
El dato que solicitan los clientes de «cuántos kgCO2e por pieza» no es un eslogan de fabricación verde, sino una cuenta de ingeniería trazable hasta los registros originales. Este artículo integra la unidad funcional, los límites de cuna a puerta, los submedidores eléctricos y datos de actividad de gas protector, la asignación ponderada en builds compartidos, los metadatos de factores de emisión y los niveles de calidad de datos DQI, cuatro partidas amplificadoras —soportes, probetas de horno, desperdicio y retrabajo—, intervalos de incertidumbre y una cadena de ocho evidencias en un procedimiento verificable de cálculo de carbono por pieza, con un ciclo de retorno hacia las decisiones de proceso.

news
Gestión de continuidad de negocio en la entrega de impresión 3D: del análisis BIA y los objetivos RTO/RPO a la conmutación de doble fuente y los simulacros de recuperación
¿Por qué una parada de equipo o la interrupción del suministro de polvo puede incumplir simultáneamente un lote completo de pedidos? Conforme al marco ISO 22301, este artículo divide la entrega de impresión 3D en unidades interrumpibles, cuantifica el tiempo máximo tolerable de interrupción y la curva de pérdidas mediante el análisis de impacto en el negocio, define RTO/RPO verificables por nivel de pedido, implementa polvos de doble fuente, repuestos críticos, capacidad alternativa validada y copias de seguridad controladas por versión 3-2-1, y verifica el cumplimiento de la recuperación mediante tres niveles: ejercicios de escritorio, conmutación de componentes y simulacros integrales. Presenta una capacidad de entrega a tiempo con métricas, cadena de evidencias y posibilidad de verificación por clientes y auditores.
Empiece aquí
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.