

解释没有模型怎么办、材料怎么选、壁厚怎么设计等基础问题。

后处理技术
3D打印件的机械表面强化与光整:从喷丸、滚压到内流道整平的工程方法
打印态表面的粗糙度、半熔颗粒与残余拉应力,是增材件疲劳性能的主要短板。本文按表面完整性的四个指标拆解喷丸、滚压、激光冲击、振动光饰与磁力研磨的适用边界,给出按失效模式反推工艺路线的方法与抽检验证闭环。

后处理技术
金属3D打印的电化学抛光与等离子抛光:从阳极溶解原理到内流道整平
金属增材零件出机后的层纹与未熔颗粒直接影响密封、流阻与疲劳寿命。本文解析电化学抛光(ECP/电解抛光)与等离子抛光的阳极溶解原理、黏性液膜整平机制、关键工艺参数窗口,以及其在内流道与复杂结构上的可达性优势,并与激光抛光、磨粒流抛光做选型对比。

后处理技术
金属3D打印件的去支撑与清洗:从粉末清除到内流道清洁度的工程方法
金属增材件从成型仓取出只是半成品:支撑未去除、内腔残留未熔粉末,直接决定装配、漏率与放行合规。本文系统讲解去支撑方法分级(剪钳/铣削/线切割/EDM)、内流道与型腔的粉末清除、超声与多级溶剂清洗工艺,以及颗粒计数(ISO 16232)、残留质量与工业CT的清洁度验证闭环。

后处理技术
金属3D打印件的激光抛光与表面精整:从层纹消除到功能表面
金属增材制造件表面常有层纹与黏粉,粗糙度远高于机加工。本文解析激光抛光的重熔整平机理、功率-速度-重叠率参数窗口,并与喷砂、磨粒流、化学抛光对比选型,给出可达性优势、实施要点与粗糙度/相组织双指标验收方法。

后处理技术
金属3D打印件的热等静压(HIP)后处理:从内部缺陷闭合到疲劳寿命提升
金属3D打印零件内部残留气孔、未熔合与微裂纹,仅靠打印难以消除。本文系统讲解热等静压(HIP)的工艺原理、材料工艺窗口、包套与余量设计要点,以及如何用工业CT和疲劳数据闭环验证致密化效果。
后处理技术
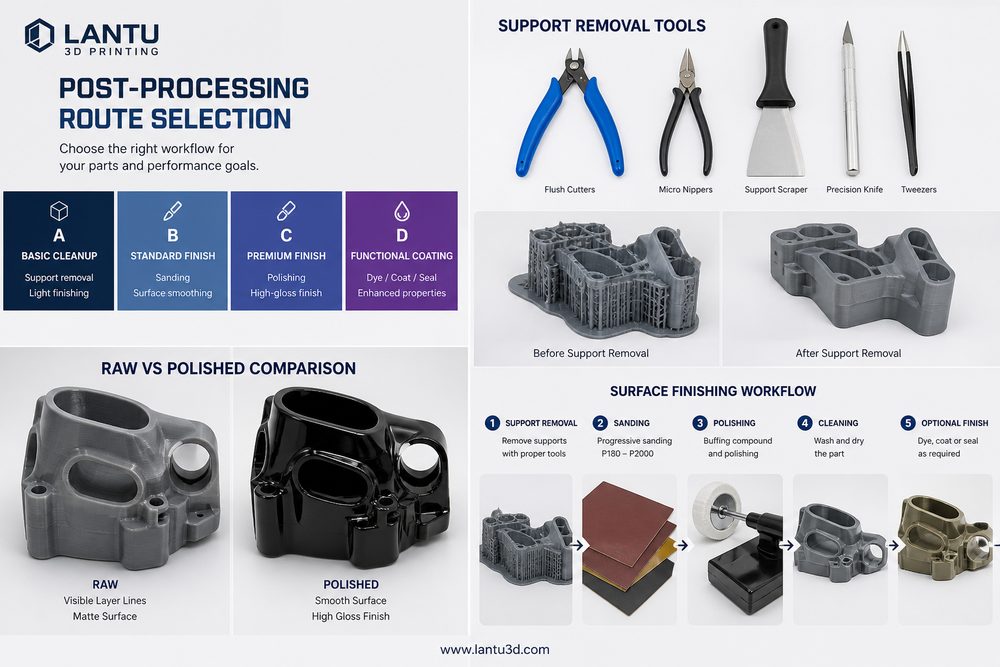
3D打印后处理技术路线怎么选:从去支撑到表面功能化的工程决策
3D打印交付质量不仅取决于成形设备,后处理路线同样决定尺寸、外观、装配和使用寿命。本文从去支撑、清粉、固化、打磨、喷涂、电镀与检测闭环出发,给出面向原型、小批量和功能件的后处理决策方法。
质量控制
蓝图三维
后处理技术
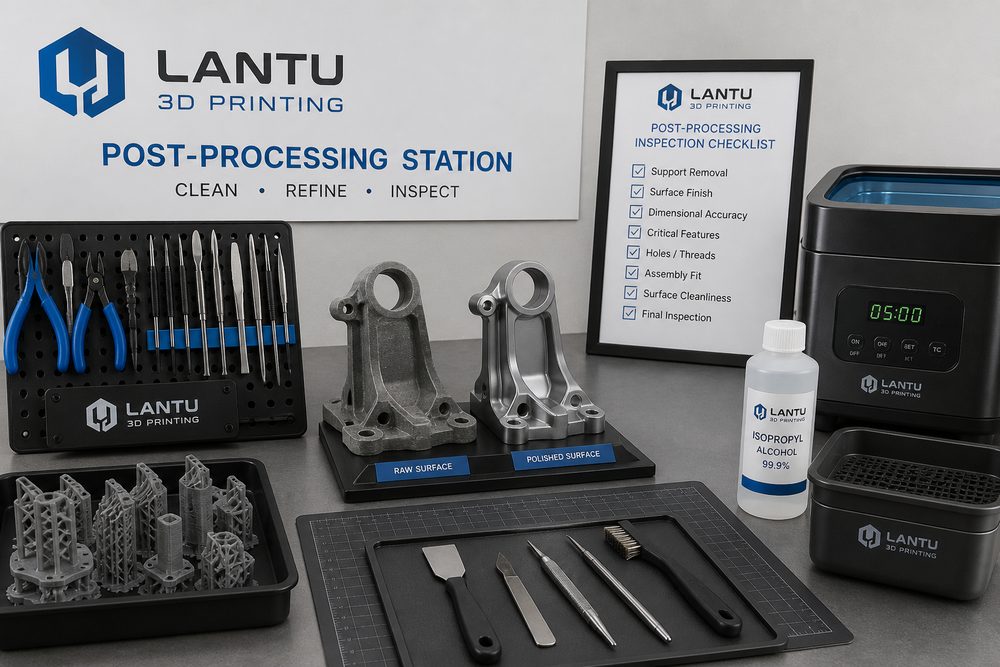
3D打印后处理不是收尾工作:从支撑去除到表面一致性的交付控制
后处理决定3D打印件能否从样件走向真实交付。本文围绕支撑去除、清洗固化、喷砂抛光、染色喷涂、尺寸复检和批次一致性,说明蓝图三维如何把后处理纳入从设计到实物交付的生命周期管理。