
No model yet, material choice and wall thickness are explained from a practical angle.
Центр знаний
Blueprint News
lantu3D до расчёта проверяет толщину стенок, структуру, материал, процесс, количество и отделку.
01Guides
02Материалы
03Взгляд клиента
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Обработка производственных отклонений в 3D-печати и контроль несоответствующей продукции: замкнутый цикл от выявления отклонения до корректирующих и предупреждающих действий
Когда после очистки от порошка на поверхности партии металлических деталей SLM появляются трещины, а до срока поставки остается всего 36 часов, именно здесь начинается система обработки производственных отклонений и контроля несоответствующей продукции (NCR). В статье системно рассматриваются выявление отклонений, оценка несоответствий и замкнутый цикл корректирующих и предупреждающих действий, включая три точки перехвата — нанесение порошка, печать и постобработку — а также прослеживаемость через MES.

news
Применение 3D-печати кобальт-хромовым сплавом в стоматологии и медицинских имплантатах: контроль процесса от выбора порошка до постобработки
Кобальт-хромовый сплав (CoCrMo) благодаря высокой прочности, коррозионной стойкости и биосовместимости стал одним из основных металлических материалов для аддитивного производства стоматологических каркасов, супраструктур имплантатов и ортопедических имплантатов. В статье рассматриваются размер частиц и содержание кислорода в порошке, окно плотности лазерной энергии, подавление дефектов, горячее изостатическое прессование и поверхностная постобработка, предлагая инженерам практический маршрут контроля процесса — от материала до поставки, чтобы детали из CoCr были плотными, стабильными и соответствовали нормативным требованиям.

news
Оптимизация SLM-процесса для нержавеющей стали 316L: инженерный контроль от свойств порошка до плотности и коррозионной стойкости
Нержавеющая сталь 316L — один из самых зрелых и широко применяемых материалов в металлическом аддитивном производстве, но возможность печати не означает стабильность процесса. В статье рассмотрены размер частиц и содержание кислорода в порошке, окно плотности энергии, формируемое лазерной мощностью и скоростью сканирования, подавление пористости, остаточные напряжения, термообработка и пассивация. Предложен путь управления процессом от материала до поставки, помогающий инженерным командам получать плотные, стабильные и коррозионно-стойкие детали из 316L.

news
Контроль качества входящих материалов от поставщика и стабильность партий порошка для 3D-печати: замкнутый цикл от входного контроля до стабильного процесса
Стабильность партий деталей, изготовленных методом 3D-печати, часто определяется уже в момент поступления порошка на предприятие. В статье с инженерной точки зрения рассматриваются входной контроль металлических и нейлоновых порошков, методы оценки стабильности партий, влияние колебаний сырья на процессы SLM/SLS и итоговые свойства, а также практичная система допуска и прослеживаемости материалов.

news
Анализ дефектов формообразования при металлической 3D-печати: причины сфероидизации, пор, горячих трещин и коробления, а также их технологическое подавление
Сфероидизация, пористость, горячие трещины и коробление в металлическом аддитивном производстве являются ключевыми дефектами, влияющими на выход годных изделий и сроки поставки. В статье разобраны механизмы возникновения четырех типов дефектов, приведены практические параметры по плотности энергии, коэффициенту перекрытия, предварительному подогреву платформы, стратегии сканирования и отжигу для снятия напряжений, а также выстроен замкнутый контур анализа дефектов с применением КТ-контроля и управления Cpk.

news
Оптимизация процесса SLM для никелевого жаропрочного сплава Inconel 718: путь аддитивного производства горячих деталей авиационных двигателей
Inconel 718 (GH4169), как наиболее широко применяемый никелевый жаропрочный сплав, благодаря высокой прочности и сопротивлению ползучести при 650 °C давно используется в камерах сгорания, турбинных дисках и трубопроводах авиационных двигателей. Однако традиционная технология ковки с последующей механической обработкой приводит к удалению более 80% материала и длительным срокам поставки. В статье системно рассматривается путь внедрения SLM для Inconel 718 по пяти направлениям: характеристики порошка, окно лазерных параметров, контроль горячих трещин и остаточных напряжений, постобработка и квалификация качества.

news
Аттестация первого изделия (FAI) в 3D-печати и проверка способности процесса: метод допуска качества от малых серий до массового производства
Раньше при мелкосерийной 3D-печати часто действовал принцип «напечатали — отгрузили», без системного допуска первого изделия. Это приводило к частым отклонениям размеров, колебаниям прочности и отсутствию прослеживаемости на этапе серии. Аттестация первого изделия (FAI) заимствует механизм качественных контрольных ворот из аэрокосмической и автомобильной отраслей: за счет замкнутой проверки размеров, материала и параметров процесса на первом изделии неопределенность устраняется до запуска партии. В статье системно рассматриваются область FAI, критерии приемки, подтверждение способности процесса CPK/PPK, а также трехступенчатая схема допуска от первого изделия к серийному производству и замкнутый контур данных.
news
Тенденции в отрасли 3D-печати: индустриальный перелом от прототипирования к серийному производству
В течение последнего десятилетия 3D-печать в основном оставалась на стадии прототипирования, однако цикл 2024—2026 годов преодолевает индустриальный перелом: технологические и стоимостные кривые продолжают снижаться, а экономика единичного изделия в малых и средних сериях начинает превосходить традиционные процессы. В статье анализируется смысл этого перелома и пути его практической реализации с четырех точек зрения: зрелости технологий, структуры затрат, спектра материалов и промышленной экосистемы.

news
Контроль остаточных напряжений и оптимизация отжига при металлической 3D-печати SLM: инженерный подход от межслойных напряжений к размерной стабильности
В процессе металлической 3D-печати SLM быстрое плавление и затвердевание, а также экстремальные температурные градиенты приводят к накоплению остаточных напряжений внутри детали, вызывая коробление, трещины и размерный дрейф. В статье рассматриваются источники напряжений, оптимизация параметров, подогрев платформы, стратегии сканирования и проектирование поддержек, а также технологические окна для снятия напряжений, HIP и старения, чтобы перевести металлические детали от состояния «можно напечатать» к «стабильно по размерам и готово к инженерной поставке».
news
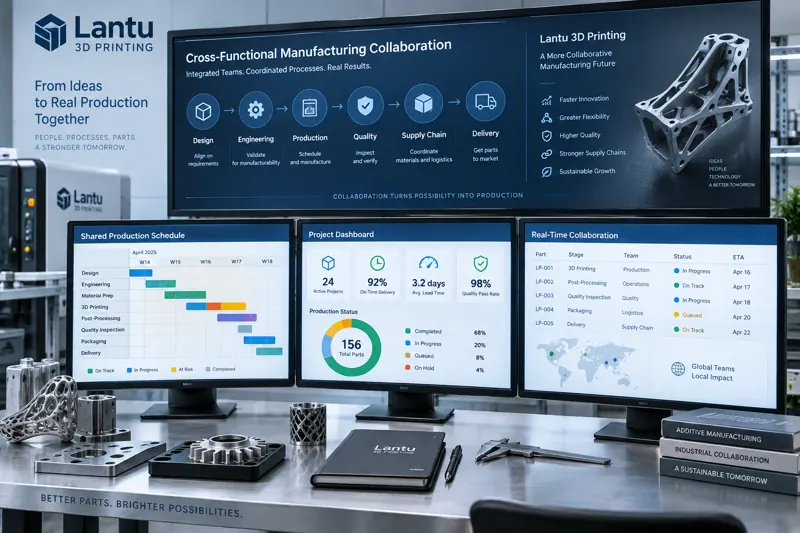
Межотраслевое взаимодействие в 3D-печати: методы совместной работы от согласования требований до замкнутого цикла поставки
В бизнесе 3D-печати с большим разнообразием изделий и малыми партиями одна деталь проходит путь от запроса клиента до поставки через продажи, проектирование, технологию, производство, качество и логистику. В статье разобран метод межотделового взаимодействия от согласования требований до замкнутого цикла поставки: как переводить размытые запросы в производственные показатели, заранее проводить анализ технологичности, устранять информационные ошибки с помощью канбан-доски и предотвращать повторение проблем через ретроспективу.

news
Зеленое производство в 3D-печати: практический путь к переработке порошка, оптимизации энергопотребления и расчету углеродного следа
Зеленая трансформация производства переходит от лозунгов к измеримым показателям. В статье системно разобраны практические пути внедрения зеленого производства в 3D-печати: замкнутый цикл восстановления порошка на уровне материалов, структура энергопотребления и оптимизация режима ожидания на уровне оборудования, почти чистовая форма и минимизация поддержек на уровне процесса, а также расчет углеродного следа и ценность для клиента. Также предложены количественные управленческие показатели и порядок внедрения.

news
Применение 3D-печати медных сплавов в термоменеджменте электроприводов: от выбора материала до каналов и интерфейсных процессов
Плотность мощности электроприводных агрегатов продолжает расти, а теплообменные возможности традиционных медных охлаждающих плит с прямыми каналами уже близки к пределу. В статье системно рассматривается применение 3D-печати медных сплавов в термоменеджменте электроприводов: сравниваются компромиссы теплопроводности и прочности CuCrZr, чистой меди и алюминия, разбираются ключевые аспекты проектирования конформных каналов и микроканалов, приводятся технологические окна SLM и методы контроля плотности, а также акцентируются критически важные этапы поставки — межфазное тепловое сопротивление, удаление порошка, очистка и проверка герметичности — с количественной оценкой инженерной ценности.
Начните здесь
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.