
No model yet, material choice and wall thickness are explained from a practical angle.
Wissenszentrum
Blueprint News
lantu3D prüft vor dem Angebot Wandstärke, Struktur, Material, Verfahren, Menge und Finish.
01Guides
02Materialien
03Kundensicht
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
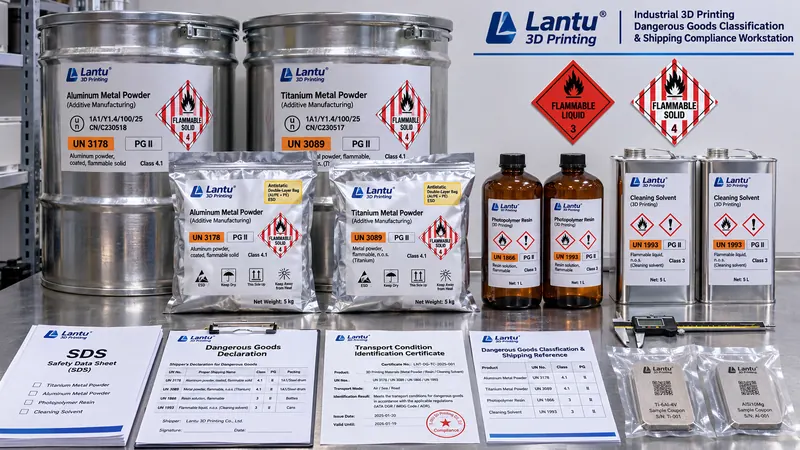
Gefahrguteinstufung und Transportkonformität bei 3D-gedruckten Lieferungen
Die Übertragung der Nicht-Gefahrgutbewertung eines Fertigteils auf beigefügte Metallpulver, Photopolymerharze und Reinigungsmittel ist ein häufiger Grund für Zurückweisungen. Dieser Beitrag erläutert die Bewertung kleinster Versandeinheiten, UN-Nummern, Verpackungsgruppen, Prüfbescheinigungen, LQ/EQ-Ausnahmen, Kennzeichnung, Dokumentation und Freigabekriterien.
news
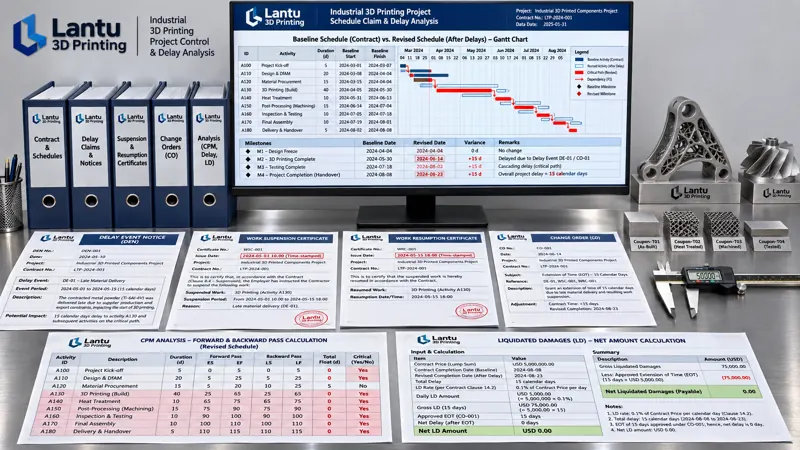
Quantifizierung von Termin- und Kostenansprüchen in 3D-Druckprojekten: Engineering-Methodik von Baseline-Freigabe bis Gegenforderung
Lieferterminstreitigkeiten bleiben oft bei Chatverläufen und Entschuldigungen stehen; es fehlt eine von beiden Seiten nachvollziehbare Engineering-Methodik. Dieser Beitrag beschreibt einen quantifizierbaren Regelkreis für 3D-Druckprojekte – von der Ereignisverantwortungsmatrix über eingefrorene WBS-Baselines, 28-Tage-Terminanzeigen und CPM-Verzögerungen bis zu Kostenpositionen, Vertragsstrafen und Gegenforderungen.
news
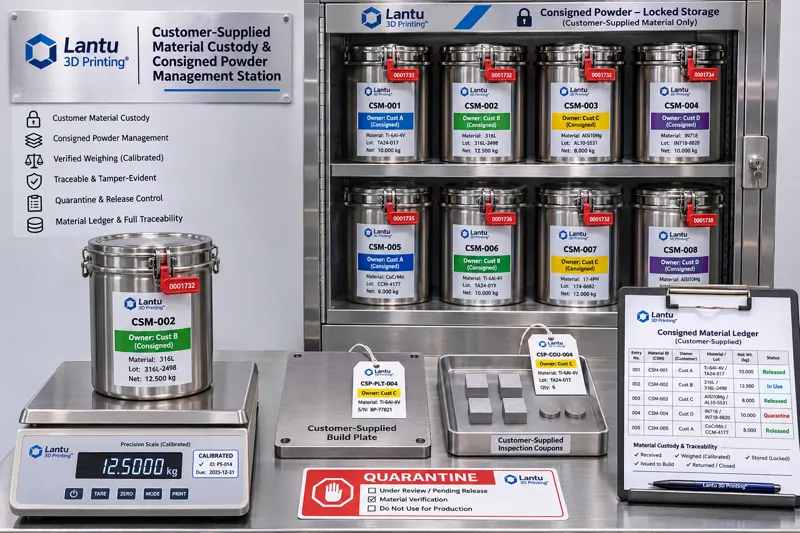
Kundenbeigestellte Materialien und Vermögenswerte im 3D-Druck: Engineering-Methoden für Eigentumsgrenzen, Materialtrennung, Verbrauchsbilanz und Rückgabe
Wenn Kunden Pulver, Bauplatten, Modelle oder spezielle Vorrichtungen bereitstellen, werden oft nicht die Druckparameter übersehen, sondern Eigentum, Mischbarkeit mit Eigenmaterial, Rückgabe von Restmaterial und die Abrechnung von Verlusten. Auf Grundlage von ISO 9001:2015, Abschnitt 8.5.3, beschreibt dieser Beitrag Eigentumslisten für vier Arten kundenbeigestellter Vermögenswerte, nummerierte Verwahrungsregister und Wareneingangsprüfungen, verbindliche Regeln für dedizierte Materialnutzung und Reinigungsfreigaben sowie ein Beispiel für die Materialbilanz von Einsatzmaterial, Rückgewinnung, Restmaterial und Bauteilen (Bilanzabweichung ≤1,5 %, Warnschwelle für nicht rückgewinnbare Verluste ≤2,0 %). Eine durchgängige Nachweiskette aus Arbeitsauftrag, Parameterpaket-Hash, Prüfbericht und Rückgabequittung liefert neben konformen Bauteilen auch eine nachvollziehbare Vermögensabrechnung.
news
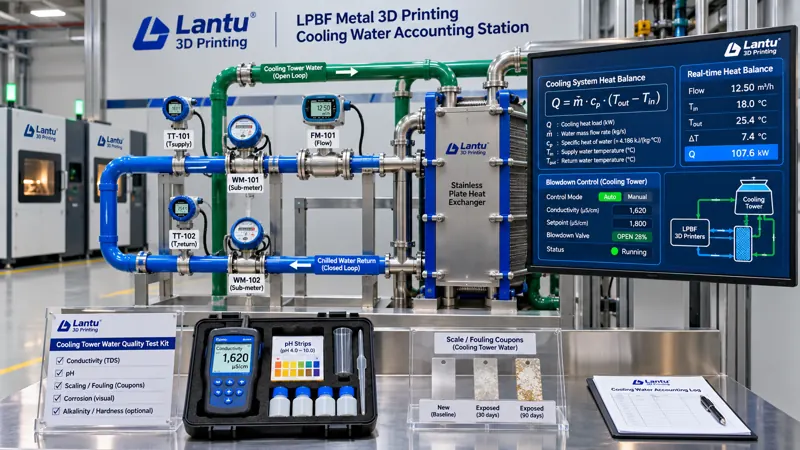
Technische Bilanzierung von Kühlwasser in 3D-Druckwerkstätten: Von Wärmebilanz und Eindickungszahl bis Wasserverbrauch je Bauteil und Freigabekriterien
Während Strom, Gas und CO₂ bereits nach klaren Regeln bilanziert werden, verschwindet Kühlwasser häufig noch im Hauptwasserzähler. Dieser Beitrag macht Kühlwasser zum prüfbaren vierten Energiemedium: mit einem nummerierten Wasser- und Messstellenplan, einer schließenden Wasserbilanz, quantifizierten Kriterien für Wasserqualität und Wärmeübertragungsverlust sowie einem mit Build-Schichten verknüpften Wasserverbrauch je qualifiziertem Auslieferteil. Behandelt werden vier Wärmelastarten, drei Wasserkreisläufe, Eindickungszahl und Absalzung, Temperaturannäherung und COP, die Umlage gemeinsamer Builds sowie die ALCOA+-Nachweiskette mit dreistufiger Freigabeentscheidung.

news
Bewertung der Einführungsreife von 3D-Drucktechnologien: Engineering-Methode von TRL/MRL-Doppelachsen über Stage-Gates bis zu Akzeptanzschwellen
Ein erfolgreicher Druck wird häufig fälschlich mit Serienreife gleichgesetzt: Drei konforme Laborteile können bei Kleinserienlieferungen zu Chargenschwankungen, steigender Nacharbeitsquote und unterbrochener Prüfdokumentation führen. Die Ursache liegt meist nicht bei Maschine oder Material, sondern in fehlenden Reifekriterien, die technische Machbarkeit schrittweise in wiederholbare, überprüfbare und skalierbare Fertigung überführen. Dieser Beitrag stellt eine unterschriftsfähige Methode mit TRL/MRL-Doppelachsen, Evidenzpaketen für neun Stufen, sechs Stage-Gates und drei Akzeptanzschwellen vor.

news
Netzqualität und Spannungsabsenkungen in 3D-Druckwerkstätten: Engineering-Methoden von dreistufigen Messpunkten über IEC-61000-4-30-Wellenformaufzeichnung bis zu Freigabekriterien für Baujobs
Ein einzelner Spannungseinbruch von 80 ms kann bei einem 20 bis 80 Stunden dauernden LPBF-Metallbaujob alle Teile einer Baukammer wegen Bindefehlern unbrauchbar machen, wird jedoch häufig nur als sporadischer Maschinenstillstand erfasst. Dieser Beitrag unterscheidet zwischen Stromkosten-, Medienversorgungs- und Netzqualitätsebene und beschreibt dreistufige Messpunkte an Einspeisung, Geräteabgang und empfindlichen Lasten, Messungen der Klasse A nach IEC 61000-4-30, Kriterien nach SEMI F47 sowie Startschwellen wie 5 % THDv und 2 % Dreiphasenunsymmetrie. Durch die Verknüpfung von Stromereignissen mit Build-Schichtnummern, erweiterten Prüfentscheidungen und einer ALCOA+-Aufzeichnungskette entsteht eine überprüfbare Freigabeentscheidung. Gegenmaßnahmen werden nach topologischer Trennung, lokaler Kompensation und Einspeiseumbau priorisiert und mit Vergleichsdaten aus Standardprüfkörpern validiert.
news
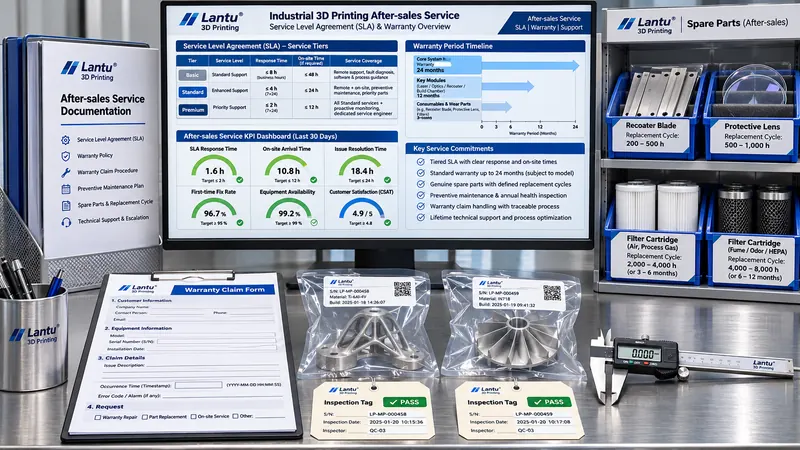
Service- und Garantieleistungen nach der 3D-Druck-Lieferung: Methoden zur prüfbaren Bestimmung von Garantiebeginn, Ausschlüssen, SLA-Fristen und Beweiskette
Warum wird selbst nach der Abnahme der Lieferung noch darüber gestritten, ob ein Bauteil noch unter Garantie fällt? Dieser Artikel übersetzt Servicezusagen in überprüfbare technische Klauseln: ein T0-Abnahmeereignis friert acht Felder ein und definiert eine Garantie mit zwei Grenzen; vier Kategorien von Ausschlüssen sowie die drei Prüfergebnisse „durch Belege gestützt“, „Belege unzureichend“ und „ausgeschlossen“ verhindern eine vorschnelle Ursachenzuschreibung; P1/P2/P3-Servicelevel werden mit Ticketzeitstempeln, Pausebedingungen, Eskalation und Ausfallregelung hinterlegt. Zusätzlich werden Mindestbestände für Ersatzteile zurückgerechnet, Schwellen für Vor-Ort-Einsätze, eine Kostenmatrix aus Verantwortungsseite und Maßnahme, eine ab Entdeckung laufende Anspruchsfrist sowie ALCOA+-basierte Servicedaten mit vier Schlüsseln beschrieben. Der Beitrag richtet sich an Additive-Manufacturing-Projekte, die einen guten Service als technische Anlage schriftlich festhalten und von Dritten überprüfen lassen wollen.

news
Gesamtanlageneffektivität (OEE) von 3D-Druckanlagen berechnen: prüfbare Methode von Belastungszeit und Sechs-Verluste-Minutenliste bis zur Gutteilquote
Viele 3D-Druckereien setzen Betriebsstunden mit wirksamer Kapazität gleich, obwohl Vorheizen, Schutzgaswechsel, Leerfahrten beim Pulverauftrag, Mikrostopps, Ausschuss ganzer Builds und Wartezeiten auf Prüfberichte in geplanten Stillständen verschwinden. So können 85 % Maschinenauslastung einer tatsächlichen OEE von nur rund 67 % entsprechen. Dieser Beitrag definiert additive-spezifische Verluste für Verfügbarkeit, Leistung und Qualität, erläutert die Neuberechnung der theoretischen Taktzeit anhand von Parametersätzen, die CTQ- und Ofenproben-gebundene Freigabe sowie die Zuordnung von vier Datenquellen nach Build-ID und zeigt ein Beispiel mit 8.400 Minuten Belastungszeit über sieben Tage.
news
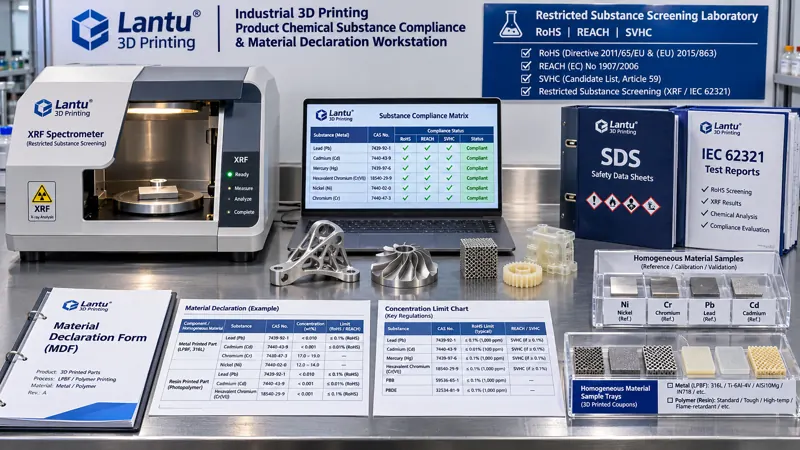
Chemikalien-Compliance für 3D-gedruckte Lieferteile: Von homogenen Werkstoffen über RoHS/REACH-Grenzwerte bis zur Nachweiskette
Das bloße Weiterleiten eines Lieferantenzertifikats beantwortet häufig nicht die Frage nach den tatsächlichen Konzentrationen jeder eingeschränkten Substanz im Lieferteil. Dieser Beitrag betrachtet den Lebenszyklus von lantu3D vom Konstruktionsentwurf bis zur physischen Auslieferung. Er erläutert Zuordnungstabellen für homogene Werkstoffe, RoHS- und REACH-SVHC-Grenzwertfelder, Ausnahmeregelungen und prozessbedingt eingebrachte Stoffe sowie eine vierstufige Nachweiskette aus SDS, vollständiger Materialdeklaration und unabhängigen Prüfberichten. Darüber hinaus werden Steuerungsmethoden für Angebotserstellung, Beschaffung, Nachbearbeitung und Freigabe sowie sechs Kennzahlen und eine zehnminütige Freigabecheckliste vorgestellt.

news
Datenübergabepaket für 3D-Druckmodelle: Engineering-Methoden von Geometrie-Reparatur und Einheitenfixierung bis zur Maschinenfreigabe
Unterschiedliche Ergebnisse desselben Modells auf zwei Anlagen beruhen häufig auf fehlenden Datenübergaben statt auf begrenzter Maschinenleistung. Aus der Lifecycle-Management-Perspektive von lantu3D – vom Konstruktionsentwurf bis zur physischen Lieferung – erläutert dieser Beitrag sechs Mindestfelder eines Modellübergabepakets, sieben Schritte zur Geometrie-Reparatur einschließlich Wasserdichtigkeit und Normalen, den Dreifachabgleich von Einheiten und Build-Layout, die Freigabegates D1–D4 sowie die ALCOA+-Nachweiskette. Ergänzend werden eine 10-Minuten-Checkliste und quantitative Ziele von mindestens 95 % Erstfreigabequote sowie höchstens 2 % datenbedingter Nacharbeit vorgestellt.
news
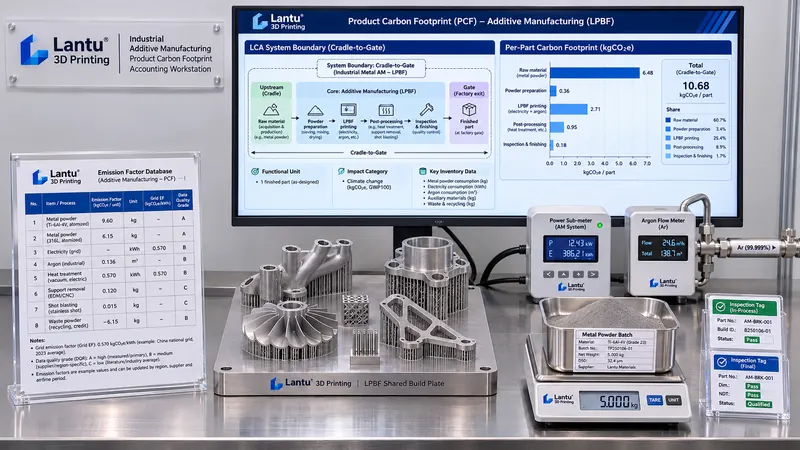
CO₂-Fußabdruck je 3D-gedrucktem Bauteil berechnen: prüfbare Methode von Funktionseinheit und Systemgrenzen bis zur Co-Build-Allokation und Datenqualität
Die von Kunden geforderte Angabe „kgCO2e pro Teil“ ist kein Schlagwort für grüne Fertigung, sondern eine technische Rechnung, die bis zu Originalaufzeichnungen rückverfolgbar sein muss. Dieser Beitrag verbindet Funktionseinheit, Cradle-to-Gate-Grenzen, Submetering und Schutzgasdaten, gewichtete Allokation in Co-Builds, Metadaten zu Emissionsfaktoren und DQI-Datenqualitätsstufen, vier additive spezifische Verstärker, Unsicherheitsintervalle und eine achtgliedrige Nachweiskette zu einem prüfbaren Verfahren für die CO₂-Bilanz einzelner Bauteile – einschließlich der Rückkopplung in Prozessentscheidungen.

news
Business-Continuity-Management für die 3D-Druck-Lieferung: Engineering-Methoden von BIA und RTO/RPO bis Umschaltung und Wiederherstellungstests
Warum führen ein Maschinenausfall oder eine unterbrochene Pulverversorgung zum gleichzeitigen Terminverzug ganzer Auftragschargen? Dieser Beitrag zerlegt die 3D-Druck-Lieferung nach dem ISO-22301-Rahmen in unterbrechbare Einheiten, quantifiziert mit einer Business-Impact-Analyse maximal tolerierbare Ausfallzeiten und Verlustkurven, definiert überprüfbare RTO/RPO-Ziele nach Auftragsklasse und validiert die Zielerreichung durch Planspiele, Komponentenumstellungen und End-to-End-Tests. Das Ergebnis ist eine termintreue Lieferfähigkeit mit Kennzahlen und nachvollziehbarer Nachweiskette für Kunden und Auditoren.
Hier starten
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.