
引言:设计优化是降低3D打印成本的第一现场
许多3D打印项目的成本问题并不是发生在设备端,而是隐藏在模型设计阶段。壁厚过厚会增加材料和打印时间,壁厚过薄会导致变形和断裂,封闭腔体会造成清粉困难,过多大面积悬垂会增加支撑和后处理成本。蓝图三维在从蓝图到实物交付的流程中,会把设计优化作为项目启动后的第一道工程评审。
与传统加工不同,3D打印允许复杂曲面、内腔、晶格和一体化结构,但自由度并不等于没有约束。不同工艺对最小壁厚、孔径、间隙、支撑角度和表面质量的要求不同。一个适合SLA展示的模型,未必适合SLS功能验证;一个适合金属打印的拓扑优化结构,也可能需要CNC精加工配合装配基准。
一、从功能目标反推设计参数
设计优化应先明确零件目标:是外观展示、装配验证、强度测试,还是小批量终端使用。外观展示件应优先关注表面连续性、支撑点位置和喷涂效果;装配验证件要关注孔位、卡扣、转轴和配合间隙;强度测试件则需要考虑打印方向、层间结合、加强筋和载荷路径。目标不同,优化方向也不同。
例如SLS PA12卡扣件常见建议壁厚为1.2-2.0mm,活动间隙可从0.3-0.5mm起步验证;SLA外观件的细节表现更好,但薄卡扣长期弯折容易脆裂;金属SLM零件若存在螺纹和高精度孔,通常应预留加工余量并在打印后精加工。将这些参数前置,可以避免打印完成后才发现无法装配。
二、结构轻量化与强度的平衡
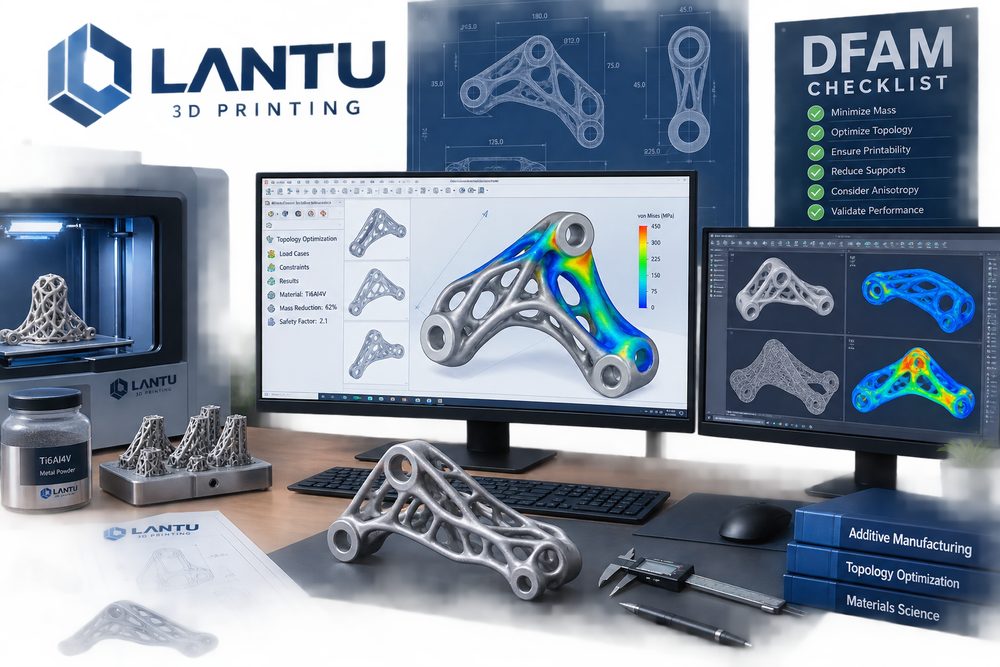
轻量化并不等于简单掏空。对于承力零件,应先分析载荷路径,再决定减重区域。常用方法包括增加圆角降低应力集中、用加强筋替代整体加厚、通过晶格结构减重、把多个装配件整合为一体件。拓扑优化结果也需要二次工程化处理,确保最小杆径、清粉通道和后处理工具可达。
在实际项目中,某些外壳类零件通过把实体厚壁改为2mm均匀壁厚加局部加强筋,可在保持刚度的同时降低材料用量约20%-35%。但如果加强筋直接连接到外观面,可能形成缩水或表面阴影;如果晶格孔过小,SLS粉末或金属粉末无法清理,反而形成隐患。因此优化必须同时考虑制造和检测。
三、面向工艺的模型检查清单
打印前应检查模型是否存在非流形边、反向法线、重叠面、过薄壁、孤立小特征和封闭空腔。对SLA件,应检查支撑是否会落在主外观面;对SLS件,应检查最小孔径和排粉路径;对FDM件,应检查打印方向对层纹和强度的影响;对金属件,应检查支撑可去除性、热变形风险和加工基准。
蓝图三维常用的评审方式是把模型分为“必须修改”“建议优化”“可接受风险”三类问题。必须修改项包括无法成型、无法清粉、壁厚不足和关键孔位不可达;建议优化项包括倒角、圆角、减重和支撑面调整;可接受风险则需要在交付前与客户确认,例如细小纹理的还原程度。
四、设计优化的协同流程
高效的设计优化不是单向改图,而是设计、工艺、报价和交付之间的闭环。第一步确认用途与验收标准,第二步选择候选工艺和材料,第三步进行DFAM检查,第四步输出修改建议和风险说明,第五步在客户确认后进入打印。对于复杂项目,可先打印局部验证件,用较低成本验证卡扣、纹理、壁厚或装配关系。
这种流程能减少“整件返工”的概率,也能让客户理解成本来自哪里。很多时候,减少一个大面积支撑面、调整一个孔位方向或拆分一个难处理结构,就能显著降低后处理难度和交付周期。
总结
设计优化是3D打印价值释放的核心环节。蓝图三维强调从需求、材料、工艺、结构和交付标准共同出发,让模型不仅能被打印出来,更能稳定通过装配、外观和功能验证。把优化做在前面,才是真正降低成本、缩短周期和提升交付确定性的方式。