
No model yet, material choice and wall thickness are explained from a practical angle.
Kenniscentrum
Blueprint News
lantu3D beoordeelt wanddikte, structuur, materiaal, proces, aantal en afwerking vóór de offerte.
01Guides
02Materialen
03Klantperspectief
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
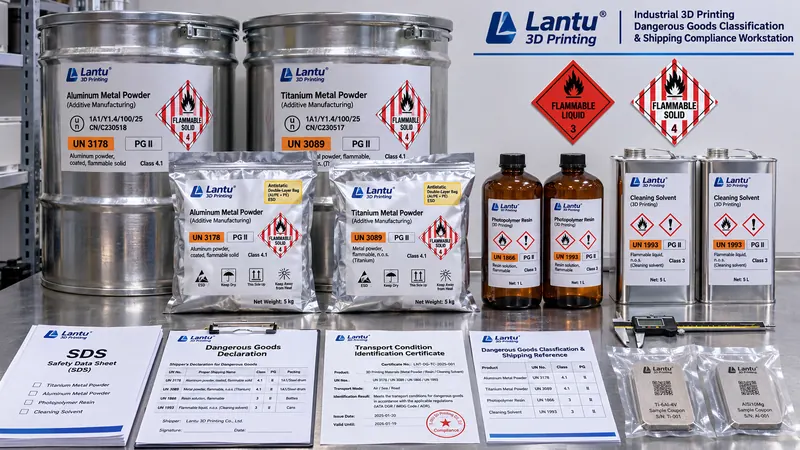
Classificatie van gevaarlijke eigenschappen en transportcompliance voor 3D-geprinte leveringen
Het rechtstreeks toepassen van de niet-gevaarlijkheidsconclusie voor eindproducten op meegeleverde metaalpoeders, fotopolymeerharsen en reinigingsmiddelen is een veelvoorkomende reden voor weigering bij additive-manufacturingleveringen. Dit artikel beschrijft een beoordeelbare methode op basis van minimale verzendeenheden, UN-nummers, verpakkingsgroepen, transportcertificaten, LQ/EQ-voorwaarden, markeringen en vrijgavecriteria.
news
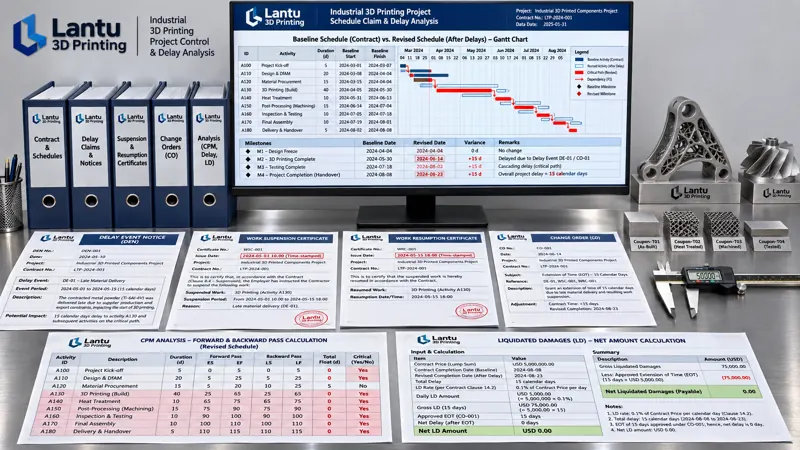
Kwantificering van termijn- en kostenclaims in 3D-printprojecten: een engineeringmethode van baselinebevriezing tot tegenclaims
Leveringsgeschillen blijven vaak steken in chatberichten en excuses, terwijl een door beide partijen herberekenbare engineeringmethode ontbreekt. Dit artikel biedt voor 3D-printprojecten een kwantitatieve gesloten cyclus van vertragingsevenement tot afrekenstaat: verantwoordelijkheidsmatrix, bevroren baseline-WBS, termijnverklaringen binnen 28 dagen, CPM-totale speling Δ=max(0,D−TF), beoordeling van gezamenlijke vertraging in drie statussen, kostenspecificatie en netto-overzicht van vertragingsschade en tegenclaims.
news
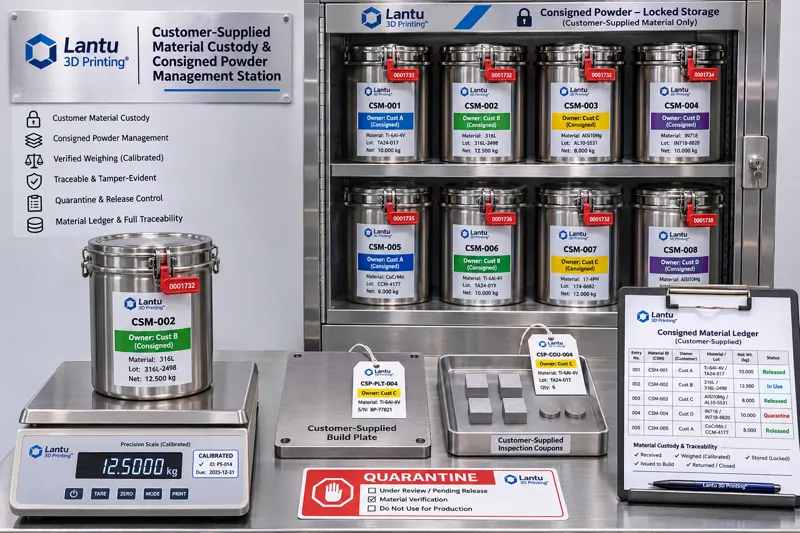
Beheer van door klanten aangeleverde materialen en activa voor 3D-printen: een engineeringaanpak voor eigendomsgrenzen, uitsluitend gebruik, verbruiksafsluiting en teruggave van restmateriaal
Wanneer klanten poeder, bouwplaten, modellen of gespecialiseerde hulpmiddelen aanleveren, worden niet de printparameters maar eigendom, mengbaarheid, retour van restmateriaal en verrekening van verlies vaak over het hoofd gezien. Op basis van ISO 9001:2015, clausule 8.5.3, beschrijft dit artikel eigendomslijsten voor vier typen klantactiva, een genummerd beheersregister met inkomende inspectiedrempels, drie harde regels voor uitsluitend materiaalgebruik en reiniging bij materiaalwissels, en een materiaalbalansvoorbeeld voor inzet, terugwinning, restmateriaal en gevormde onderdelen (afwijking ≤1,5%, waarschuwingsgrens voor niet-terugwinbaar verlies ≤2,0%). Werkorders, hashes van parameterpakketten, inspectierapporten en ontvangstbevestigingen worden gekoppeld tot één bewijsketen.
news
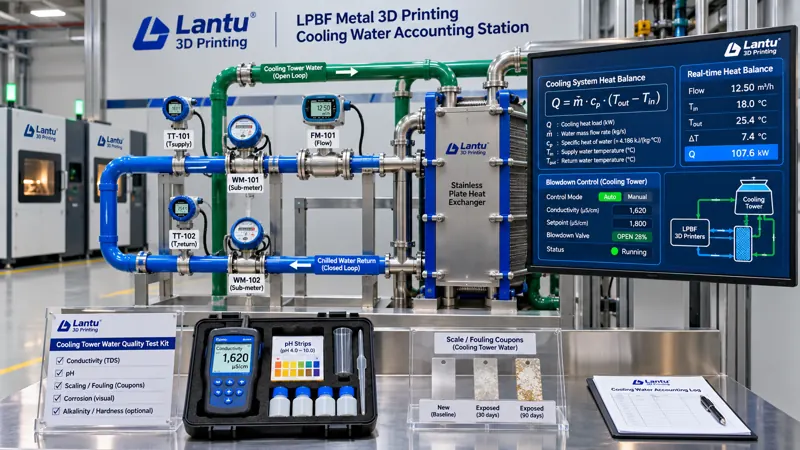
Engineeringberekening van koelwater in 3D-printwerkplaatsen: van warmtebalans en indikkingsfactor tot waterverbruik per onderdeel en vrijgavecriteria
Elektriciteit, gas en CO₂ worden in de werkplaats al berekend, maar koelwater zit vaak nog verborgen in de hoofdwatermeter. Dit artikel maakt van koelwater een vierde, controleerbaar energiemedium: een genummerd schema van watersystemen en meetpunten, een sluitende waterbalans, kwantitatieve criteria voor waterkwaliteit en afnemende warmteoverdracht, en een waterverbruiksmaatstaf per goedgekeurd geleverd onderdeel, gekoppeld aan build-laagnummers. Het behandelt vier typen thermische belasting, drie watercircuits, indikkingsfactor en spuien, aanslaggerelateerde temperatuurbenadering en COP, verdeling over gedeelde builds en de ALCOA+-bewijsvoering, met reproduceerbare parameters en een vrijgavebeoordeling op drie niveaus.

news
Gereedheidsbeoordeling voor de invoering van 3D-printtechnologie: een technische methode van TRL/MRL-classificatie en fasepoorten tot adoptiedrempels
Een geslaagde print wordt vaak ten onrechte gezien als bewijs dat een proces klaar is voor serieproductie: drie conforme laboratoriumstukken leiden bij levering van kleine series alsnog tot batchvariatie, meer nabewerking en onderbroken inspectieregistraties. De oorzaak is meestal niet de apparatuur of het materiaal, maar het ontbreken van criteria die technische haalbaarheid vertalen naar reproduceerbare, verifieerbare en opschaalbare productie. Dit artikel biedt een ondertekenbare aanpak met een TRL/MRL-classificatie op twee assen, bewijsdossiers op negen niveaus, zes fasepoorten en drie adoptiedrempels, zodat invoeringsbeslissingen veranderen van subjectieve oordelen in een controleerbare bewijstabel.

news
Elektrische stroomkwaliteit en aanpak van spanningsdips in 3D-printwerkplaatsen: een engineeringmethode van meetpunten op drie niveaus en IEC 61000-4-30-golfvormregistratie tot vrijgavecriteria voor builds
Een enkele spanningsdip van 80 ms kan tijdens een metalen LPBF-build van 20 tot 80 uur alle onderdelen in de bouwkamer door gebrek aan versmelting afkeuren, terwijl de meeste werkplaatsen dit slechts als een incidentele machinestop registreren. Dit artikel onderscheidt het energiefactuurniveau, het utiliteitsvoorzieningenniveau en het stroomkwaliteitsniveau. Het beschrijft meetpunten bij de inkomende voeding, de machine-uitgang en gevoelige belastingen, Klasse A-metingen volgens IEC 61000-4-30, beoordelingscriteria op basis van SEMI F47-bestendigheidscurven, startdrempels zoals THDv 5% en driefasenonbalans 2%, en koppelt stroomgebeurtenissen aan build-laagnummers, uitgebreid inspectieresultaten en de ALCOA+-registratieketen voor een verifieerbare buildvrijgave. Maatregelen worden gefaseerd uitgevoerd via topologische isolatie, compensatie aan het eindpunt en aanpassingen aan de inkomende voeding, met validatie door vergelijkende gegevens van standaardproefstukken.
news
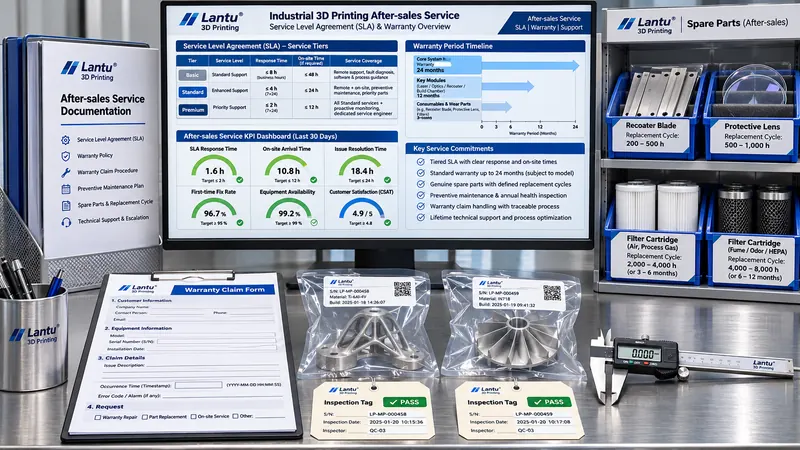
After-sales service levels en garantievoorwaarden bij 3D-geprinte leveringen: een verifieerbare methode voor de ingang van de garantietermijn, de beoordeling van uitsluitingsgronden en de SLA-termijnen en bewijsketen
Waarom ontstaat er na de overdracht en acceptatie nog steeds discussie over de vraag of een artikel nog binnen de garantietermijn valt? Dit artikel vertaalt after-sales servicebeloften naar controleerbare technische voorwaarden: het vastleggen van acht velden bij de T0-signatuur en het invoeren van een garantietermijn met twee grenzen; het beoordelen van vier categorieën uitsluitingsgronden aan de hand van een drietoestandsmodel voor voldoende, onvoldoende en uitgesloten bewijs; het vertalen van P1/P2/P3-serviceniveaus naar tijdstempels van werkorders, opschortingsvoorwaarden, escalatie en terugvalregelingen; en het afleiden van de minimale voorraad van reserveonderdelen, de drempel voor bezoek ter plaatse, een kostenmatrix op basis van verantwoordelijkheid en behandelmethode, de verjaringstermijn voorclaims vanaf de ontdekkingsdatum en ALCOA+-gebaseerde serviceregistraties met vier sleutels. Dit is bedoeld voor additieve productieprojecten waarbij een goede service in een technische overeenkomst moet worden vastgelegd en door een derde partij moet kunnen worden gecontroleerd.

news
OEE-berekening voor 3D-printapparatuur: van definitie van belastingstijd en een minutentabel voor de zes grote verliezen tot een verifieerbare methode voor het goedkeuringspercentage
Veel 3D-printwerkplaatsen beschouwen ingeschakelde machine-uren als effectieve capaciteit, terwijl voorverwarming, atmosfeerwisseling, lege poederverdeelbewegingen, microstops, afgekeurde volledige builds en wachten op inspectierapporten onder geplande stilstand worden verborgen. Daardoor lijkt de machinebenutting 85%, terwijl de werkelijke OEE slechts circa 67% bedraagt. Dit artikel behandelt het vastleggen van de definitie van belastingstijd, additive-specifieke verliesdefinities voor tijd, prestatie en kwaliteit, het herberekenen van de theoretische cyclustijd met parameterpakketten, goedkeuringsbeslissingen gekoppeld aan CTQ en meegebouwde proefstukken, en het uitlijnen van vier soorten logboeken op buildnummer. Een voorbeeld met 8.400 minuten belastingstijd over zeven dagen zet de zes grote verliezen om naar één minutentabel en identificeert het werkelijke knelpunt.
news
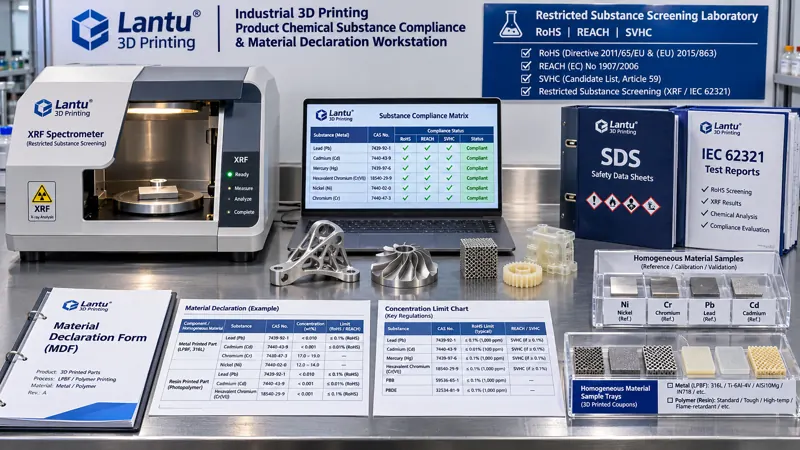
Chemische productconformiteit van 3D-geprinte leveringen: van homogene materiaalontleding en RoHS/REACH-limieten tot materiaalverklaringen en een testbewijsvoering
Het simpelweg doorsturen van een leverancierscertificaat aan de klant geeft vaak geen antwoord op de werkelijke concentratie van elke gereguleerde stof in een geleverd onderdeel. Dit artikel benadert de volledige levenscyclus, van ontwerptekening tot fysieke levering, en behandelt homogene-materiaaloverzichten, limietvelden voor RoHS en REACH SVHC, uitzonderingen en procesgeïntroduceerde stoffen, en een vierlaagse bewijsvoering met SDS, volledige materiaalverklaringen en testrapporten van derden. Ook biedt het beheersmethoden voor offerte, inkoop, nabewerking en vrijgave, plus zes kwantitatieve KPI's en een vrijgavechecklist van tien minuten.

news
Dataoverdrachtspakket voor 3D-printmodellen: een engineeringmethode van geometrieherstel, bevriezing van eenheden en coördinatenstelsels tot vrijgavepoorten voor de machine
Wanneer hetzelfde model op twee machines verschillende resultaten oplevert, ligt de oorzaak vaak bij ontbrekende gegevensoverdracht en niet bij de machinecapaciteit. Vanuit een lifecyclemanagementperspectief van ontwerpblauwdruk tot fysieke levering ontleedt dit artikel zes minimale velden voor modeloverdrachtspakketten, zeven stappen voor geometrieherstel zoals waterdichtheid en normalen, drie controles voor eenheden en build-layouts, D1–D4-vrijgavepoorten en de ALCOA+-bewijsketen. Ook biedt het een controlelijst van tien minuten en kwantitatieve doelstellingen: een first-pass yield bij machinevrijgave van ≥95% en data-gerelateerd herstelwerk van ≤2%.
news
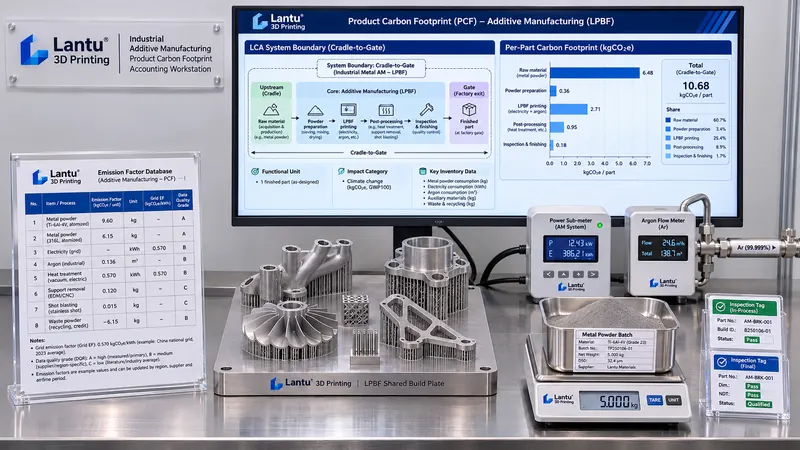
Koolstofvoetafdrukberekening per 3D-geprint onderdeel: een verifieerbare methode van functionele eenheid en systeemgrenzen tot verdeling binnen gedeelde builds en datakwaliteitsniveaus
De door klanten gevraagde waarde „kgCO2e per onderdeel” is geen slogan voor groene productie, maar een technische boekhouding die naar bronregistraties herleidbaar moet zijn. Dit artikel verbindt functionele eenheden, cradle-to-gate-grenzen, submeterdata en beschermgasactiviteiten, gewogen verdeling binnen gedeelde builds, emissiefactormetadata en DQI-datakwaliteitsniveaus, vier versterkende posten zoals supports, coupons, uitval en herwerk, onzekerheidsintervallen en een keten van acht bewijsstukken tot een verifieerbaar protocol voor koolstofberekening per onderdeel, inclusief een gesloten lus naar procesbeslissingen.

news
Bedrijfscontinuïteitsbeheer voor 3D-printleveringen: van BIA en RTO/RPO tot dual sourcing en hersteloefeningen
Waarom zorgen een machine-uitval of een onderbreking in de poedertoevoer ervoor dat een volledige orderbatch tegelijk vertraging oploopt? Dit artikel past het ISO 22301-kader toe om 3D-printleveringen op te delen in onderbreekbare eenheden, de maximaal toelaatbare onderbrekingstijd en verliescurves via een business impact analysis te kwantificeren, toetsbare RTO/RPO-doelen per orderklasse vast te leggen, en dual-source-poeders, kritische reserveonderdelen, gevalideerde reservecapaciteit en 3-2-1-versiebeheerde back-ups in te zetten. Drie niveaus van oefeningen — tabletop, componentoverschakeling en end-to-end — verifiëren dat hersteldoelen worden gehaald. Het resultaat is een aantoonbare leveringscapaciteit die klanten en auditors kunnen controleren.
Begin hier
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.