
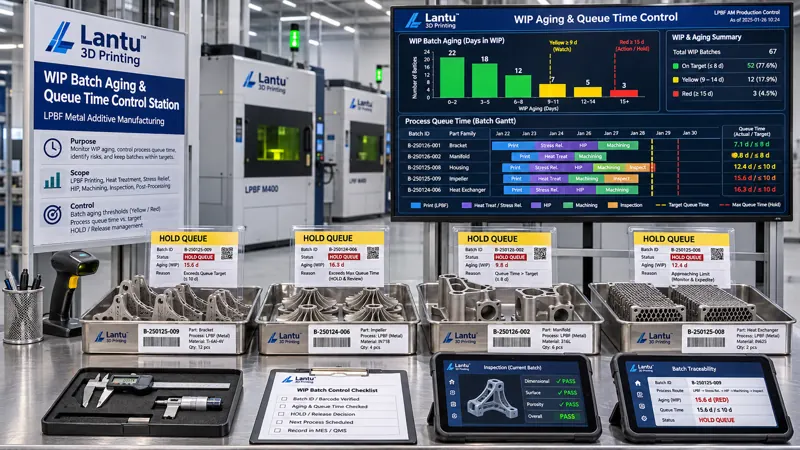
Giriş: Çizelge doğru olsa da yarı mamuller giderek daha uzun süre birikiyor
Birçok 3D baskı atölyesi aynı değerlendirme sonucuyla karşılaşmıştır: Ekipman durmamış, iş emirleri atlanmamış ve toz malzeme eksiksizdir; ancak bir siparişin makineden alınmasından nihai teslimatına kadar geçen süre yine de beş ila dokuz gün uzar. Çizelge Gantt şeması incelendiğinde her operasyonun bir zaman penceresine yerleştirildiği görülür; sahada ise parçalar toz temizleme istasyonunda, ısıl işlem fırınının önünde veya CMM ölçüm kuyruğunda beklemektedir. Sorun, planlama yapılıp yapılmadığı değil; planlama sonrasında bu devam eden partinin gerçekte ne kadar beklediği ve akışına devam edebileceğine kimin karar verdiğidir. Lanjitu 3D, bu tür olguları tasarım planından fiziksel teslimata kadar uzanan yaşam döngüsü yönetiminin bir parçası olarak ele alır: Planlama katmanı iş başlatma sırasını verirken, yürütme katmanı devam eden partilerin durum değişkenlerini sağlamalıdır; aksi hâlde teslimat taahhütleri bağımsız olarak doğrulanamaz.
1. Neden WIP yaşlandırması ayrı olarak tanımlanmalıdır?
WIP yaşlandırması, siparişin üretimde geçirdiği gün sayısı değildir ve ekipmanın kullanım süresine de eşit değildir. Metal LPBF parçalarında bir build makineden alındıktan sonra birden fazla parça numarasına ayrılabilir; ardından toz temizleme, destek kaldırma, ısıl işlem, tel erozyon, kumlama, muayene ve paketleme işlemlerinden geçer. Aynı parti içindeki farklı parçalar farklı operasyonlarda bekleyebilir. En küçük durum birimi olarak “parça numarası + parti numarası + operasyon numarası” kullanılması ve dört zaman damgasının kaydedilmesi önerilir: T_release (iş emri serbest bırakma), T_start (operasyonun fiili başlama zamanı), T_finish (operasyon bitişi) ve T_accept (aşağı akış kabulü). Operasyon yaşı A_op = mevcut zaman − T_finish, parti yaşı A_batch = mevcut zaman − T_release, kuyruk süresi ise Q = T_start − T_finish (önceki operasyon) şeklindedir. Bu üç değer ayrı ayrı istatistikleştirilmelidir; böylece “ekipman 18 saat baskı yaptı” durumu, yanlışlıkla “parça yalnızca kuyrukta bekledi” şeklinde yorumlanmaz.
2. Doğrulanabilir bir istasyon durum sözlüğü oluşturmak
Durum sözlüğü en az şunları içermelidir: parti anahtarı, parça numarası veya palet numarası, mevcut istasyon, önceki operasyon tamamlanma kodu, sonraki operasyon, malzeme seti tamlık kodu, kalite durum kodu, yaşlandırma aralığı, sorumlu kişi ve uygunsuzluk kaydı numarası. Yalnızca dört duruma izin verilmelidir: RUN (işlemde), QUEUE (uygun ve beklemede), HOLD (kontrollü bekletme) ve BLOCK (işlem bekleyen engellenmiş durum). QUEUE ve HOLD kesin biçimde ayrılmalıdır: İlki otomatik olarak sonraki operasyonun rezervasyon slotuna girebilir; ikincisi ise neden kodu, onaylayan kişi, tahmini kaldırma zamanı ve yeniden doğrulama gereksinimi içermelidir. Yaygın neden kodları arasında toz yeniden doğrulama sonucu beklenmesi, fırın içi numune sonucunun çıkmaması, müşteri ECN etki analizi, muayene kaynağı arızası ve ödünç alınan fikstürün iade edilmemesi bulunur. Durum kodu üretim bildirim terminaline girildiğinde operatör ve terminal numarası saklanmalı; “geçici bekletme” veya “talimat bekleniyor” gibi serbest metinlerin yerine kullanılmasına izin verilmemelidir.
3. Yaşlandırma eşikleri ve gecikme yükseltme kuralları
Eşikler, tesis genelinde tek tip 48 saat olarak belirlenmemeli; operasyon ailelerine göre dondurulmalıdır. Son üç aydaki uygun partilerin ölçülen P50 ve P90 kuyruk süreleri temel alınarak şu değerler tanımlanabilir: QUEUE uyarı çizgisi W = P90 × 1,2; HOLD üst sınırı H = 24 saat. Üçüncü taraf muayenesi veya müşteri onayı gerektiren bekletmelerde bu süre 72 saate uzatılabilir, ancak harici kayıt numarası mutlaka yazılmalıdır. Örneğin destek kaldırma operasyonunda P90 değeri 9 saat ise W≈11 saattir; ısıl işlem öncesi kuyrukta P90 16 saat ise W≈19 saattir; CMM muayene kuyruğunda P90 22 saat ise W≈26 saattir. Yaşlandırma W değerini geçtiğinde sarı listeye alınır ve ekip ilgili vardiyada sonraki yönünü teyit eder. 1,5W değerini geçtiğinde veya HOLD süresi H değerini aştığında kırmızı listeye alınır; planlama, kalite ve proses ekipleri ortak onay verir ve akışa devam, dış kaynağa yönlendirme, izolasyon ve yeniden muayene ya da hurdaya ayırma olmak üzere dört sonuçtan birini oluşturur. Eşik sürümleri; ekipman sayısı, ürün ailesi ve muayene kaynaklarındaki değişikliklere göre üç ayda bir gözden geçirilmelidir. Eski sürümlerin üzerine yazılmamalı; yürürlük tarihi ve geçerli sipariş kapsamı korunmalıdır.
4. Operasyon beklemelerinin neden analizi yalnızca “darboğaz” olarak yapılmamalıdır
Sahada birikme sıklıkla kapasite yetersizliğine bağlanır ve bunun sonucu olarak ilave ekipman satın alınır. Doğrulanabilir yaklaşım, her Q segmentini altı kullanım sınıfına ayırmaktır: yukarı ve aşağı akış çevrim farkı, parti hazırlığı ve ürün değişimi, malzeme veya fikstürün hazır olmaması, kalite kanıtının onaylanmamış olması, müşteri değişikliği beklenmesi ve kaynak arızası. Her bekleme türü bir olay kodu ve kanıtla ilişkilendirilmelidir: Malzeme eksikliği tamlık kontrol kaydına, onaylanmamış belge muayene partisi veya rapor numarasına, müşteri değişikliği ECN numarasına ve arıza ekipman alarm koduna bağlanır. Aylık toplulaştırmada her sınıfın toplam kuyruk süresindeki payı hesaplanmalı; ayrıca “uygunluk kanıtı bulunduğu hâlde akışa geçmemiş” saf yönetimsel beklemeler ayrı izlenmelidir. Saf yönetimsel bekleme oranı %20’yi aşarsa, öncelik yeni makine eklemek değil durum sözlüğünü ve devir-teslim teyitlerini iyileştirmek olmalıdır.
5. WIP sayımı ve bekletme kaldırma kapalı çevrimi
Her vardiya değişiminde kayıt-fiziksel durum karşılaştırması yapılmalıdır; ancak her fiziksel parçayı sayım alanına taşımak gerekmez. Palet numarası veya DPM taramasıyla WIP listesi, istasyon, durum, yaşlandırma aralığı ve uygunsuzluk kaydı numarası olmak üzere beş unsur doğrulanır; fiziksel kimlik ve palet içindeki parça adedi örnekleme yoluyla yeniden kontrol edilir. Farklılıklar konum hatası, durum hatası, miktar hatası ve kimlik eksikliği olarak dört sınıfa ayrılır. Herhangi bir farklılıkta aynı vardiyada sapma kaydı oluşturulmalı; durum doğrudan değiştirilmemelidir. HOLD kaldırma işlemi yalnızca ilk onaylayan rol tarafından yapılmalıdır; yeniden doğrulama sonucu, kaldırma zamanı, kaldırma sonrası ilk operasyon ve aşağı akış kabul eden kişi girilmelidir. HOLD süresince proses parametre paketinin sürümü değişmişse, toz partisi değiştirilmişse veya müşteri ECN'si yürürlüğe girmişse, önce etki analizi yeniden yapılmalıdır; kaldırma öncesindeki serbest bırakma kararı kullanılamaz. Kaldırma kaydı, ilk bekletme kaydıyla eşleştirilerek saklanmalı ve müşteri denetimine açık bir zaman zinciri oluşturmalıdır.
6. Serbest bırakma kapıları ve teslimat kanıtları
WIP partisinin paketleme ve sevkiyata aktarılmasından önce D1 ila D5 olmak üzere beş kapı uygulanmalıdır: D1, tüm parça numaralarının RUN/QUEUE durumundan çıktığını ve açık uygunsuzluk kaydı bulunmadığını doğrular; D2, A_batch değerinin ürün ailesi bazında dondurulmuş toplam yaşlandırma üst sınırını aşmadığını doğrular, aşım durumunda üç taraflı onay sonucu eklenmelidir; D3, kalite kanıt zincirindeki toz partisi, build numarası, ısıl işlem fırın partisi, fırın içi numune ve nihai muayene raporunun bire bir eşleştiğini doğrular; D4, HOLD kaldırma kayıtlarının eksiksiz olduğunu ve ECN etki analizi sürümünün güncel olduğunu doğrular; D5'te teslimat sorumlusu sevkiyat durum listesini onaylar. Bu liste parti anahtarını, toplam kuyruk süresini, toplam bekletme süresini, gecikme çözüm sonucunu ve eşik sürüm numarasını içermelidir. Liste ürünle birlikte gönderilmeli veya sözleşmeye uygun şekilde saklanmalıdır; böylece “bu parti neden üç gün daha fazla bekledi?” sorusu hafızaya değil kayıtlara dayanarak yanıtlanabilir.
7. Uygulama takvimi ve yaygın hatalar
Dört haftalık bir uygulama önerilir: İlk hafta yalnızca durum sözlüğü ve dört zaman damgası oluşturulur, performans değerlendirmesi yapılmaz. İkinci hafta, iki haftalık geçmiş üretim bildirim verisi yeniden oynatılarak her operasyon için P90 ile W ve H eşikleri belirlenir. Üçüncü hafta sarı ve kırmızı listeler ile vardiya değişimindeki taramalı doğrulama devreye alınır; serbest metinli istisnalar neden kodlarına aktarılır. Dördüncü hafta D1-D5, sevkiyat öncesinde zorunlu engelleme olarak uygulanır ve seri numarasından geriye doğru zaman zinciri izleme tatbikatı gerçekleştirilir. Üç hatadan kaçınılmalıdır: Birincisi, operasyon ailesi farklarını göz ardı ederek sipariş termininden geriye doğru tek bir WIP üst sınırı belirlemektir. İkincisi, HOLD durumunu QUEUE'nun olağan uzantısı olarak görmek ve müşteri onayı veya muayene sonucu çıkmamış riskleri otomatik çizelgelemenin yutmasına izin vermektir. Üçüncüsü, yalnızca “şu anda nerede” bilgisini kaydedip “önceki operasyon ne zaman tamamlandı, aşağı akış ne zaman kabul etti” bilgisini kaydetmemektir; bu durumda Q ve A_op hiçbir zaman hesaplanamaz. Önerilen dört gösterge şunlardır: W değerini aşan QUEUE oranı, H değerini aşan HOLD oranı, saf yönetimsel bekleme oranı ve sevkiyat öncesi D kapılarında ilk seferde geçiş oranı. Hedefler sırasıyla ≤%5, ≤%2, ≤%20 ve ≥%95 olmalıdır.
Sonuç
Küçük partili 3D baskıda teslimat istikrarı yalnızca çizelgenin ekipmanı ne kadar doldurabildiğine bağlı değildir; devam eden partilerin operasyon tamamlanmasından aşağı akış kabulüne kadar geçen süresinin ölçülmesine, sınıflandırılmasına ve kapatılmasına da bağlıdır. Parça numarası + parti numarası + operasyon numarasını durum birimi olarak kullanmak; dört zaman damgasıyla parti yaşını, operasyon yaşını ve kuyruk süresini hesaplamak; dört durumlu sözlükle beklemeyi kontrollü bekletmeden ayırmak; ardından eşik yükseltmeleri, neden kodu analizi, bekletme kaldırma ve D1-D5 kapılarıyla kanıt zincirini kapatmak, atölyenin “yarı mamuller sürekli birikiyor” sorununu belirlenebilir, geriye dönük incelenebilir ve müşteriye doğrulama için sunulabilir mühendislik durum değişkenlerine dönüştürmesini sağlar. Bu, tasarım planından fiziksel teslimata geçerken planlama katmanı ile yürütme katmanı arasındaki vazgeçilmez yönetim arayüzüdür.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.