
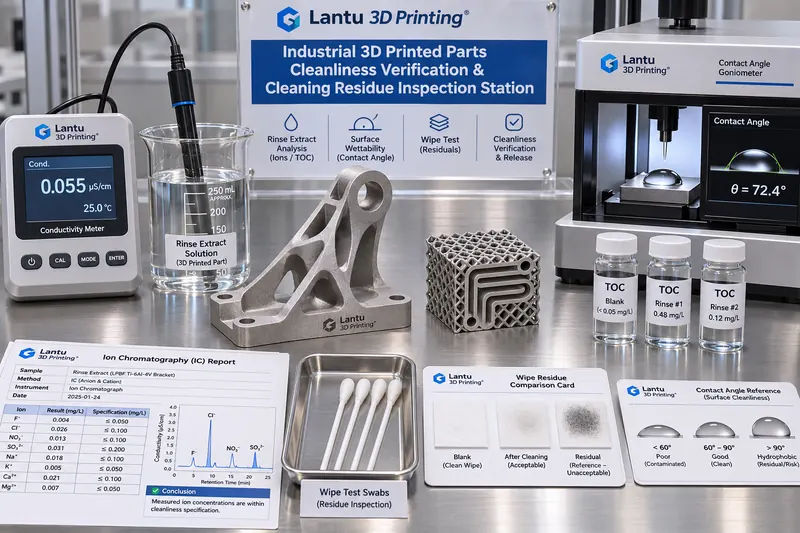
Giriş: Yıkamak temiz olmak değildir; teslimattan önce temizlik belirlenebilir olmalıdır
Metal LPBF parçalar destek alma, kumlama, ultrasonik temizlik ve kurutma sonrasında görsel olarak temiz görünebilir; ancak iç akış kanallarında, kafes yapı gözeneklerinde ve destek temas yüzeylerinde metal tozu, temizlik maddesi yüzey aktifleri, tuz iyonları ve kesme sıvısı yağ filmleri kalabilir. Bu kalıntılar boyut raporlarını hemen değiştirmez; fakat sonraki anodizasyon, elektrokaplama, yapıştırma, lehimleme veya montaj işlemlerinde kaplama kabarması, yetersiz bağ dayanımı, sızdırmazlık yüzeylerinde mikro kaçak ve kullanım ömrü boyunca korozyon olarak ortaya çıkabilir. Konformal iç akış kanallarına sahip bir Ti6Al4V hidrolik valf bloğu örneğinde, temizlik sonrası kanallarda klorür iyonu konsantrasyonu yüksek kalırsa, 96 saatlik tuz püskürtme testinden sonra çukurlaşma korozyonu genellikle dış yüzeyde değil, kanal dönüşlerinde ilk olarak görülür. Sorun şudur: Çoğu atölyede temizlik prosesi yalnızca “kaç dakika yıkandı, su kaç kez değiştirildi” şeklindeki işlem adımlarından oluşur; “bu parçanın neden temiz kabul edildiği ve bir sonraki operasyona geçiş için imzalanıp imzalanamayacağı” konusunda belirleyici kanıt bulunmaz. lantu3D, tasarımdan fiziksel teslimata kadar olan süreci yaşam döngüsü yönetimi olarak ele alır; temizlik bir işlem değil, doğrulanabilir bir serbest bırakma durumudur.
I. Önce kalıntıyı bir sıfat değil, ölçülebilir bir nesne olarak tanımlayın
Belirlenebilir serbest bırakmanın ilk adımı, “temiz” kavramını dört ölçülebilir kalıntı türüne ve bunların ilgili geçiş yollarına ayırmaktır: Birincisi, temizlenmemiş toz ve kumlama abrasiflerinden kaynaklanan partikül kalıntısıdır; akış kanallarını tıkama ve eşleşen yüzeyleri çizme riski taşır. İkincisi, temizlik maddeleri, şebeke suyu ve el terinden kaynaklanan iyonik kalıntıdır; özellikle Cl⁻, Na⁺ ve SO₄²⁻ önemlidir ve elektrokimyasal korozyon riski oluşturur. Üçüncüsü, kesme sıvıları, kalıp ayırıcılar ve ultrasonik temizlik sıvılarından kaynaklanan organik kalıntıdır; kaplama aderansını ve yapıştırma dayanımını düşürür. Dördüncüsü ise yukarıdaki maddelerin kurutma sonrasındaki toplam kütlesi olan uçucu olmayan kalıntıdır (NVR). Bu dört nesne için numune alma yöntemi, tespit limiti ve kabul kriteri ayrı ayrı tanımlanmalıdır; “gözle görülen kir yok” ifadesi bunların yerine geçemez. Mühendislik uygulamalarında parçanın kullanım amacına göre üç temizlik sınıfı önerilir: genel yapısal parçalar (G1), kaplamalı veya yapıştırmalı fonksiyonel parçalar (G2) ve iç kanallı basınçlı ya da implantla ilişkili parçalar (G3). Sınıf yükseldikçe numune noktaları ve kriter kalemleri artırılmalı, tüm parçalar için ayrım gözetmeden aşırı test uygulanmamalıdır.
II. Önce numune alma yöntemini dondurun: ekstraksiyon, durulama, silme ve üçlü kontrol seti
Kriterlerin güvenilir olması, numune alma yönteminin de kontrol altında olmasına bağlıdır. Yaygın dört numune alma yöntemi şunlardır: toplam ekstraksiyon (parça, belirli miktardaki deiyonize suya daldırılır; belirlenen süre boyunca ultrasonik veya titreşimli işlemden sonra ekstrakt ölçülür), iç kanal durulaması (kanal, sabit debi ve hacimde deiyonize suyla yıkanır ve çıkış sıvısı toplanır), yüzey silme (önceden ıslatılmış tüy bırakmayan bezle tanımlı 100 cm² alan silinir ve analiz edilir) ve kurutma sonrası kütle farkı ölçümü. Her numune alma işleminde üçlü kontrol seti birlikte kullanılmalıdır: blank kontrolü (aynı parti deiyonize su, aynı kap ve aynı işlem; parça içermez), spike kontrolü (geri kazanımı hesaplamak için blanka bilinen miktarda standart madde eklenir) ve paralel numune (aynı parçanın komşu bölgelerinden iki numune). Spike geri kazanımı %80-%120 aralığında olmalıdır; aksi halde numune alma veya analiz yöntemi geçersiz kabul edilir ve bu veriler serbest bırakmada kullanılamaz. Numune sıvısı hacmi V, ekstraksiyon süresi t, su sıcaklığı T ve parçanın ıslanan yüzey alanı A kayda yazılmalıdır; çünkü tüm konsantrasyon kriterleri, farklı boyuttaki parçaların karşılaştırılabilmesi için sonuçta birim alan başına kalıntı miktarına, μg/cm² değerine dönüştürülmelidir.
III. Kriterler ve eşikler: “temiz” kavramını yeniden hesaplanabilir sayısal değerlere dönüştürün
Kademeli bir kabul kriteri tablosu oluşturulması ve sürüm numarasının dondurulması önerilir. G2 fonksiyonel parçalar için örnek değerler şöyledir: ekstraktın blanka göre iletkenlik artışı Δκ ≤ 2 μS/cm (25 °C), toplam organik karbon TOC ≤ 0,5 mg/L veya dönüştürülmüş değer olarak ≤ 0,05 μg/cm², iyon kromatografisinde Cl⁻ ≤ 5 ppm ve Na⁺ ≤ 2 ppm, silme yöntemiyle NVR ≤ 0,1 mg/100 cm², ardışık iki kurutma-tartım arasındaki fark ≤ %0,05 ve yağ filmi için hızlı taramada su temas açısı ≤ 30° olmalıdır (temas açısı yalnızca tarama için kullanılmalı, tek serbest bırakma kriteri olmamalıdır). G3 iç kanallı parçalar için ek kriterler şunlardır: durulama sıvısı bulanıklığı ≤ 1 NTU, ≥10 μm partikül sayısı belirlenen üst sınırı aşmamalı ve kanal çıkışı ile girişi arasındaki Δκ farkı, ölü bölgelerde belirgin kalıntı olmadığını göstermek üzere ≤ 1 μS/cm olmalıdır. Tüm eşiklerde dayanak belirtilmelidir: müşteri teknik sözleşmesi madde numarası, şirket içi standart numarası veya atıf yapılan standardın sürümü. Ayrıca ölçüm cihazı modeli ve kalibrasyon geçerlilik süresi yazılmalıdır; kaynağı olmayan eşikler yalnızca deneyim değeridir ve ihtilaf durumunda karar kriteri olamaz.
IV. İç kanallar ve kafes yapılı parçalar: Serbest bırakma sonucunu en zor temizlenen konum belirler
Konformal soğutma kanalları, kafes yapı ara katmanları ve derin kör delikler, temizlik sıvısının zor yer değiştirmesi ve tozun köşelerde köprüleşmeye eğilimli olması nedeniyle temizlik kontrolsüzlüğünün sık görüldüğü bölgelerdir. Mühendislik yaklaşımı “önce doğrulama parçası”dır: aynı parametre paketi ve aynı baskı yönelimiyle, kesit alınabilir pencerelere sahip bir doğrulama parçası üretilir. Temizlik tamamlandıktan sonra parça kesilerek açılır; giriş bölümü, orta bölümdeki dönüş ve son kör bölgeden ayrı ayrı numune alınır ve en olumsuz noktadaki kalıntı seviyesi doğrulanır. Bu noktanın konum haritası ve numune alma sırası proses kartına sabitlenir; seri üretim parçalarında aynı durulama hacmi ve debisi uygulanır, her parça için tekrar kesit alınmaz. Kesilemeyen seri üretim parçalarında izleyici yöntemi kullanılır: son durulama sıvısına inert bir izleyici eklenir ve çıkış sıvısındaki izleyici konsantrasyonu belirtilen oranın altına düştüğünde yer değiştirme yeterli kabul edilir. Aynı build içinde birden fazla parça bulunduğunda, temizlik numuneleri parça numarasına göre ayrı kaydedilmeli; tek bir numune parçası tüm yapı plakasını temsil etmemelidir. Partiler arasında temizlik sıvısı veya ultrasonik tank değiştirildiğinde, yeniden doğrulama parçası ile teyit yapılmalıdır; bu rutin kontrol değil, değişiklik tetikleyicisidir.
V. Kanıt zinciri ve serbest bırakma kapıları: Temizlik bir uygunluk etiketi değil, bir durumdur
Her serbest bırakma kaydı en az altı alanı bağlamalıdır: parça numarası ve lot numarası, build numarası ve parametre paketi hash değeri, G1/G2/G3 temizlik sınıfı, numune alma yöntemi numarası ile blank/spike/paralel numune numaraları, her kriterin ölçülen değeri ve birim alan dönüşüm sonucu, ayrıca analizi yapan kişi, gözden geçiren kişi ve zaman damgası. Ham veriler ALCOA+ gerekliliklerine uygun iz bırakacak şekilde saklanmalı; cihazdan aktarılan eğriler ve kromatogramlar kayıtla birlikte arşivlenmelidir. Yalnızca “uygun” sonucunun kopyalanması yeterli değildir. Dört aşamalı kapı sistemi önerilir: D1 numune alma geçerliliğinin doğrulanması (geri kazanım ve blank uygundur), D2 kriterlerin tek tek karşılaştırılması ve A/B/C durumunun oluşturulması, D3 uygunsuzluk işlemi ve yeniden test, D4 serbest bırakma imzası ve sonraki prosese devir. Üç durum şu şekilde tanımlanır: A durumunda tüm kalemler uygundur ve parça doğrudan serbest bırakılır. B durumunda tek bir kalemde hafif aşım vardır (eşik değerinin 1,2 katını aşmaz ve Cl⁻ gibi kritik bir kalem değildir); iki kat süreli yeniden temizlikten sonra tekrar numune alma yapılabilir, numune noktaları iki katına çıkarılmalı ve proses ortak onayı alınmalıdır; yalnızca tekrar test uygunsa serbest bırakma yapılır. C durumunda kritik kalem aşımı, iç kanalda pozitif bulgu veya blank kontaminasyonu bulunur; ilgili lot dondurulur ve son uygun noktadan itibaren tüm build'lerin temizlik kayıtları geriye dönük incelenir. Uygun kanıt elde edilmeden istisnai serbest bırakma yapılamaz.
VI. Yaygın hata modları ve yeniden test sınırları
Kontrol listesine eklenmesi gereken beş yaygın hata modu vardır: blank kontrolünün kendisinin kontamine olması ve tüm parti verilerinin geçersiz hale gelmesi; silme bezinin yetersiz analiz edilmesi nedeniyle NVR'nin yanlış düşük ölçülmesi; yetersiz kurutma sonucu nemin kalıntı olarak değerlendirilmesi; temizlik sıvısının uzun süre değiştirilmemesi nedeniyle partiler arası kümülatif kontaminasyon; numune alma sonrasında uzun bekletme veya ortam tozu nedeniyle ikincil kontaminasyon. Yeniden testin açık sınırları vardır: B durumunda yalnızca bir kez iki kat süreli yeniden temizlik ve yeniden test yapılabilir; ikinci testte de aşım görülürse doğrudan C durumuna geçilir. C durumunda “müşteri acil istiyor” gerekçesiyle daha düşük seviyede serbest bırakma yapılamaz; dış yüzeyin tekrar testi de iç kanalın tekrar testinin yerine kullanılamaz. Temizlik kayıtları, muayene lotları, fırınla birlikte işlem gören test numuneleri, kaplama aderans raporları ve ölçüm izlenebilirliği kayıtlarıyla alan eşleştirmesine sahip olmalıdır. Alt proseste kaplama kabarması veya sızdırmazlıkta mikro kaçak meydana geldiğinde, ilgili build'in temizlik sıvısı lotu, numune alma kaydı ve serbest bırakma imzacısı 30 dakika içinde geriye doğru izlenebilmelidir; kanıt zincirinin gerçek değeri budur.
VII. Uygulama takvimi ve nicel göstergeler
30 günlük uygulamanın üç aşamada gerçekleştirilmesi önerilir: İlk hafta temizlik sınıflandırması ve kabul kriteri tablosu sürümü dondurulur, cihaz kalibrasyonu ve spike geri kazanım doğrulaması tamamlanır. İkinci hafta G3 iç kanallı parçalar için doğrulama parçası kesiti alınır ve en olumsuz nokta sabitlenir. Üçüncü ve dördüncü haftalarda altı alanlı kayıtlar iş emirleri ve muayene lotlarına entegre edilerek D1-D4 kapı sistemi devreye alınır. Gösterge panelinde yalnızca doğrulanabilir altı metrik yer almalıdır: numune geri kazanım uygunluk oranı, blank kontrol uygunluk oranı, ilk serbest bırakmada A durumu oranı, B durumunda ilk yeniden test geçme oranı, C durumundaki geriye dönük incelemenin kapatılma süresi ve 30 dakikalık iz sürme tatbikatı başarı oranı (hedef ≥%95). Bu göstergeler “daha hızlı yıkama”yı değil, “bu karar sisteminin üçüncü tarafça doğrulanabilir olup olmadığını” ölçer.
Sonuç
Temizlik bir işlemdir; temizlik serbest bırakma ise kanıttır. Kalıntıları partikül, iyon, organik madde ve NVR olmak üzere dört ölçülebilir nesneye ayırmak; ekstraksiyon, durulama ve silme yöntemleriyle birlikte blank/spike/paralel numune üçlüsünü kullanarak numune alma geçerliliğini dondurmak; ardından Δκ, TOC, Cl⁻, NVR ve temas açısını kademeli eşiklerde birleştirmek, “temiz görünüyor” ifadesini “hangi sürüm kriterle, hangi noktada, hangi ölçüm grubuyla ve kimin imzasıyla serbest bırakıldı” şeklindeki doğrulanabilir bir duruma dönüştürür. İç kanallı ve kafes yapılı metal 3D baskı parçalarında serbest bırakma sonucunu dış yüzey değil, en olumsuz nokta belirler; bu yaklaşımın sıradan temizlik talimatlarından temel farkı budur. Temizlik kayıtları build numarası, parametre paketi hash değeri, muayene lotu ve alt süreç hata analiziyle karşılıklı olarak izlenebildiğinde, lantu3D'nin vurguladığı tasarımdan fiziksel teslimata uzanan yaşam döngüsü yönetimi son proseste gerçekten tamamlanmış olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.