
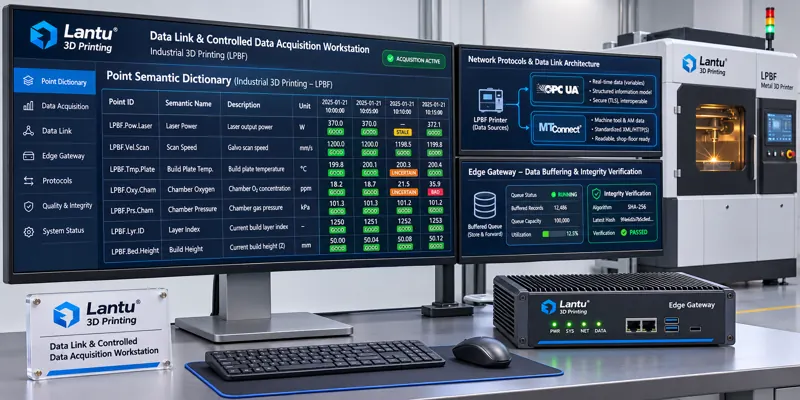
Giriş: Aynı üretim, iki sistem ve iki farklı eğri
Metal LPBF parçanın bir teslimat incelemesinde müşteri, üretim haznesi oksijen içeriği ile lazer gücünün katman bazlı eğrilerini talep etti. MES’ten dışa aktarılan eğride 4217 nokta bulunurken, ekipmanın yerel günlüğünde 4239 nokta vardı; aynı katman numarasındaki güç değerleri arasında %6 fark görülüyordu. Mühendislik ekibinin iki gün sonra doğruladığı üzere sorun ekipman arızası değildi: Kenar ağ geçidi, gece yaşanan 11 dakikalık bağlantı kesintisinin ardından verileri geri aktarırken “ekipman zaman damgası” ile “veritabanına yazılma zaman damgasını” aynı sütunda karıştırmış, ayrıca 22 noktanın sıra numarasını kaybetmişti. Parçanın kendisi uygundu, ancak veri bağlantısı güvenilir olmadığından rapor imzalanamadı.lantu3D, bu tür sorunları “tasarımdan fiziksel teslimata” yaşam döngüsü yönetimi kapsamında ele alır: Veri zinciri, ekipmanın ikincil bir işlevi değil; model, parametre paketi ve toz parti numarasıyla aynı seviyede kontrol edilen bir nesnedir. Bu makale, uygulanabilir bir kontrollü toplama standardı sunar: nokta anlam sözlüğü, dört zaman damgası, kalite damgası, kesinti için kalıcı kuyruk, işlem tabanlı geri aktarımda dört doğrulama ve A/B/C üç durumlu bağlantı onayı.
1. Nokta anlam sözlüğü: Önce “bir noktanın” tanımını netleştirin
Çoğu üretim alanındaki toplama tablosunda yalnızca üç sütun vardır: değişken adı, değer ve zaman. Bu, karar vermek için yeterli değildir. Her nokta için on bir alanlı bir anlam sözlüğü oluşturulması önerilir: ① ekipmanın benzersiz kimliği (model ve fabrika seri numarası dahil); ② nokta kodu (örneğin LPBF-03.CHAMBER.O2_PPM); ③ fiziksel büyüklük adı ve mühendislik birimi (ppm, W, mm/s, ℃); ④ veri kaynağı türü (PLC yazmacı / ekipman API’si / harici sensör); ⑤ örnekleme periyodu ve tetikleme yöntemi (periyodik 1 Hz / 10 Hz veya katman numarası olayıyla tetikleme); ⑥ ölçüm aralığı ve çözünürlük (0–2000 ppm, 0,1 ppm); ⑦ filtreleme ve toplulaştırma kuralları (ham değer yumuşatılmaz, 1 dakikalık ortalama ayrı bir türetilmiş nokta olarak saklanır); ⑧ doğruluk veya belirsizlik kaynağı; ⑨ ait olduğu proses aşaması (ön ısıtma / üretim / soğutma / son işlem); ⑩ ilişkili birincil anahtar (iş emri no + build no + katman no); ⑪ sürüm numarası ve yürürlük tarihi.
Sözlük sürüm kontrollü olmalıdır: yeni nokta ekleme, ölçüm aralığı değiştirme veya örnekleme hızını değiştirme işlemlerinin tümü değişiklik emriyle yürütülmelidir; eski sürüm noktalar geçmiş sorgulamalarda da eski tanımlarıyla yorumlanmalıdır. Anlam sözlüğü olmadan, makineler arası karşılaştırma ve aynı build’in paylaştırılması mümkün değildir—iki ekipmanda da “Power” adlı nokta bulunabilir, ancak biri ayar değeri, diğeri gerçek geri besleme ölçümü olabilir; bunları doğrudan birleştirmek kaçınılmaz olarak yanlış sonuç verir.
2. Dört zaman damgası ve saat referansı: Her noktayı konumlandırın ve yeniden oynatın
Her kaydın dört zaman damgası taşıması önerilir: T_dev (ekipmanda oluşma zamanı), T_gw (ağ geçidinin alma zamanı), T_store (veritabanına yazılma zamanı), T_backfill (geri aktarımın tamamlanma zamanı; normal çevrim içi durumda boştur). Dördünün görevleri nettir: T_dev, prosesin yeniden oluşturulması ve katman numarası hizalaması için kullanılır; T_gw ile T_dev arasındaki fark bağlantı gecikmesini gösterir; T_store veritabanı denetimi içindir; T_backfill ise kaydın kesinti sonrası kurtarma sürecinden geçtiğini belirtir.
Saat referansı da tanımlanmalıdır: Ekipmanlar ve ağ geçitleri ortak PTP/NTP kullanmalı, hedef sapma ≤10 ms olmalı ve sapma günlük kaydedilmelidir; 10 Hz üzeri örnekleme veya çok katmanlı paralel olaylar için zaman damgası çözünürlüğü (ms veya μs) nokta sözlüğünde belirtilmelidir. Yaygın bir yanlış değerlendirme, eğriyi T_dev yerine T_store kullanarak çizmektir: Geri aktarım penceresindeki noktalar aynı ana sıkışır ve sahte güç basamakları oluşturur. Mühendislik kriteri şudur: |T_gw − T_dev| örnekleme periyodunun 3 katını aşarsa STALE olarak işaretlenir; 30 saniyeyi aşar ve aynı ekipmanda ardışık 10 noktada görülürse bağlantı alarmı tetiklenir.
3. Kalite damgası: GOOD / STALE / UNCERTAIN / BAD olmak üzere dört durum
Sayısal değer tek başına güvenilirlik bilgisi taşımaz; mutlaka bir kalite damgası eklenmelidir. GOOD: periyot penceresi içinde ulaşmış, ölçüm aralığı içinde, sıra numarası kesintisiz ve saat sapması uygundur. STALE: gecikmeli ulaşmış veya önceki değer kullanılmıştır (panoda gösterilebilir, ancak onay hesaplamasına giremez). UNCERTAIN: ölçüm aralığı sınırında, sensör kalibrasyonu geçmiş, geri aktarım özeti doğrulanmamış veya aynı katman numarasında çelişkili değer vardır. BAD: ölçüm aralığı dışı, sayısal olmayan, sıra numarası kopuk veya hash uyuşmazlığı olan kayıttır. Yalnızca GOOD noktalar uygunluk paydasına ve parça başına enerji tüketimi, gaz tüketimi ve katman gücü istatistiklerine dahil edilebilir; UNCERTAIN kayıtlar, insan incelemesinden sonra GOOD veya BAD durumuna dönüştürülmelidir; sistemin otomatik olarak daha düşük seviyede onay vermesine izin verilmemelidir.
Dört durum, sonradan hesaplanmak yerine kayıtla birlikte veritabanına yazılmalıdır; çünkü geri aktarım, yeniden oynatma ve sistemler arası dışa aktarma bağlamı değiştirebilir. Kalite damgası, nokta sözlüğü sürüm numarasıyla birlikte saklanmalıdır ki geçmiş veri yeniden hesaplandığında o zamanki karar koşulları yeniden üretilebilsin.
4. Kesinti için kalıcı kuyruk: Kapasiteyi ortalama bant genişliğine göre değil, en kötü pencereye göre hesaplayın
Kenar ağ geçidindeki bağlantı kesintileri istisna değil, olağan bir durumdur. Ağ geçidinde yerel bir kalıcı kuyruk zorunlu olmalı; bileşik birincil anahtar (ekipman kodu + nokta kodu + T_dev + katman no) kullanılmalı ve her kayda sıra numarası ile SHA-256 özeti eklenmelidir. Kapasite, “tolere edilebilir en uzun kesinti × tepe nokta frekansı × kayıt başına boyut” üzerinden hesaplanmalıdır: Örneğin 12 ekipman, ekipman başına 40 nokta, ortalama 1 Hz ve kayıt başına yaklaşık 200 B için 8 saatlik veri yaklaşık 69 MB’tır; 10 Hz noktalar, yeniden aktarım kopyaları ve indeks yükü dikkate alındığında ≥256 MB ve en az 24 saatlik kapasite ayrılmalı, %80 doluluk alarmı ile taşma öncesi düşürme stratejisi tanımlanmalıdır (önce kritik CTQ noktaları korunur, türetilmiş noktalar durdurulur).
Kuyruğun diske yazımı write-ahead log (WAL) ile ve güç kesintisi korumasıyla yapılmalıdır; bağlantı geri geldiğinde kuyruk doğrudan temizlenmemeli, geri aktarımın dört doğrulaması tamamen geçtikten sonra işlemle taahhüt edilerek silinmelidir. “Yeniden bağlanınca üzerine yazma” yasaktır—girişteki 22 noktanın kaybının kök nedeni tam olarak budur.
5. İşlem tabanlı geri aktarımda dört doğrulama: Sıra numarası, adet, özet ve birincil anahtar çakışması
Geri aktarım, “ekipman + kesinti aralığı” temelinde tek bir işlem olarak ele alınır ve sırayla dört doğrulama uygulanır: ①sıra numarası sürekliliği: aralık içinde atlama veya tekrar eden numara bulunmamalıdır; ②adet tutarlılığı: ağ geçidi kuyruğundaki kayıt sayısı ile ekipmanın yerel dışa aktarımındaki kayıt sayısı arasındaki fark ≤%0,1 olmalıdır; aşılırsa tüm aralık UNCERTAIN durumuna alınır ve insan karşılaştırması yapılır; ③özet eşleşmesi: kayıtlar sıralı olarak birleştirildikten sonra SHA-256 hesaplanır ve ekipman tarafındaki aralık özetiyle karşılaştırılır; ④birincil anahtar çakışması: veritabanına yazmadan önce bileşik birincil anahtar kontrol edilir; çakışan kayıtların üzerine sessizce yazılmaz, karar verilmek üzere izolasyon tablosuna aktarılır.
Dört doğrulamanın tamamı geçildiğinde işlem taahhüt edilir, T_backfill yazılır ve kalite damgası “geri aktarım bekliyor” durumundan GOOD durumuna geçirilir; herhangi bir doğrulama başarısız olursa tüm aralık kuyruğa geri alınır ve kısmi taahhüt yasaktır. Her ay bir kez 30 dakikalık geriye dönük izleme tatbikatı yapılması önerilir: Rastgele bir build seçilir ve aynı eğrinin ekipman günlüğü, ağ geçidi kuyruğu ve veritabanından 30 dakika içinde yeniden oluşturulması istenir; tutarlılık oranı ≥%95 ise bağlantı kontrol altında kabul edilir.
6. A/B/C üç durumlu bağlantı onayı: Veriler imza için kullanılabilir mi?
Bağlantı durumu doğrudan mühendislik onayına bağlanmalıdır: A durumu (imzalanabilir)—CTQ nokta sözlüğü sürümü geçerli, dört zaman damgası eksiksiz, GOOD oranı ≥%99,5, kapatılmamış geri aktarım yok ve saat sapması uygundur; fırın numunesi ile test raporu, ilgili build’in proses eğrisine bağlanabilir. B durumu (koşullu kullanım)—CTQ olmayan noktalarda STALE kayıtları veya kapatılmış geri aktarım vardır, GOOD oranı %98–%99,5 arasındadır; iç proses analizi için kullanılabilir, ancak müşteri teslimat kanıtı veya sapmalı onay gerekçesi olarak kullanılamaz. C durumu (dondurulmuş)—kritik CTQ noktalarında BAD kaydı, özet uyuşmazlığı, 24 saati aşan ve kapatılmamış kesinti veya üretim sırasındaki sözlük sürümüyle uyumsuzluk vardır; bu build’in proses verileri imzalanamaz, sapma formu ve veri incelemesi sürecine alınmalıdır.
Bu üç durum için pano ve sorumlu kişiler tanımlanmalıdır: bağlantı sağlığı (GOOD oranı), geri aktarım kapatma süresi, saat sapması, sözlük sürümü tutarlılık oranı ve geriye dönük izleme tatbikatı başarı oranı olmak üzere beş gösterge haftalık olarak gözden geçirilmelidir. Böylece “veri güvenilirdir” ifadesi sözlü bir güvence olmaktan çıkar; karar verilebilir, izlenebilir ve yeniden üretilebilir bir mühendislik kriterine dönüşür.
7. Uygulama kontrol listesi ve yaygın yanlış değerlendirmeler
Uygulama altı adımda gerçekleştirilir: noktaları envanterleyip sözlük V1.0’ı dondurmak → saatleri ve zaman damgası alanlarını birleştirmek → ağ geçidi kuyruk kapasitesi ve doluluk alarmları → geri aktarımda dört doğrulama ve izolasyon tablosu → kalite damgalarının veritabanına yazılması → A/B/C onay kurallarının muayene prosedürüne eklenmesi. Yaygın yanlış değerlendirmeler üç gruptur: “veri toplandı” ifadesini “imzalanabilir” kabul etmek (kalite damgası ve onay durumu eksiktir); “ortalama değeri” ham kanıt saymak (türetilmiş noktalar ham noktaların yerini tutamaz); “geri aktarım başarılı” sonucunu “veri tam” kabul etmek (adet ve özet doğrulaması yapılmamıştır).
Sınırlar da dikkate alınmalıdır: Nokta sözlüğü ve kalite damgası, ekipman metrolojik kalibrasyonunun yerini tutmaz (bu, geometrik doğruluk ve ölçüm izlenebilirliği katmanıdır); ayrıca hesap yetkileri ve denetim günlüklerinin de yerine geçmez (bu, erişim kontrolü katmanıdır). Ancak bu üçünün birlikte uygulanması, tasarım planından proses parametrelerine ve fiziksel teslimata uzanan eksiksiz kanıt zincirini oluşturur.
Sonuç
Ekipman veri bağlantısının değeri, “kaç noktanın bağlandığında” değil, her noktanın tanımlanabilir, konumlandırılabilir, değerlendirilebilir ve yeniden üretilebilir olup olmadığında yatar. On bir alanlı sözlükle anlamsal belirsizlikleri, dört zaman damgasıyla zamanlama uyumsuzluklarını, dört durumlu kalite damgasıyla güvenilirlik farklarını ortadan kaldırın; kalıcı kuyruk ve işlem tabanlı geri aktarımda dört doğrulamayla kesinti kaynaklı veri kaybını önleyin; son olarak A/B/C üç durumu ile bağlantı durumunu imzalanabilirlik konusunda bir mühendislik sonucuna dönüştürün. Küçük partiler, yüksek ürün çeşitliliği ve yüksek izlenebilirlik gereksinimlerinin olağan olduğu eklemeli imalat için bu yöntem, proses verilerini sonradan kanıtlanamayan bir günlük yığını olmaktan çıkarıp gerçek bir teslim edilebilir varlığa dönüştürür.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.