
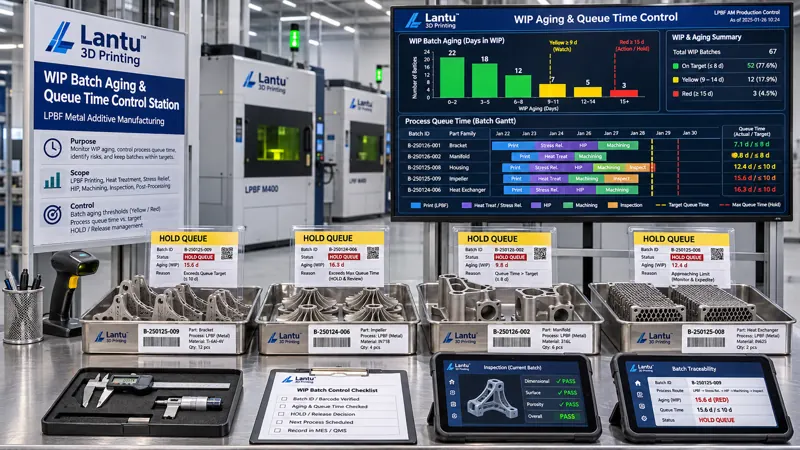
Mở đầu: Lịch sản xuất không sai, nhưng WIP lại tồn đọng ngày càng lâu
Nhiều xưởng in 3D từng gặp cùng một kết luận sau rà soát: thiết bị không dừng máy, lệnh sản xuất không bị bỏ sót, bột cũng đã sẵn sàng, nhưng một đơn hàng vẫn mất thêm từ năm đến chín ngày từ khi lấy khỏi máy đến khi giao cuối cùng. Xem biểu đồ Gantt của lịch sản xuất, mọi công đoạn đều đã được bố trí trong một khung thời gian; nhưng quan sát hiện trường, chi tiết lại nằm tại vị trí làm sạch bột, trước lò nhiệt luyện hoặc khu vực chờ đo CMM. Vấn đề không phải là “đã lên lịch hay chưa”, mà là “sau khi lên lịch, lô WIP này thực tế đã chờ bao lâu và ai quyết định rằng nó vẫn có thể tiếp tục luân chuyển”. lantu3D xếp hiện tượng này vào quản lý vòng đời toàn diện từ thiết kế bản vẽ đến giao sản phẩm vật lý: tầng kế hoạch đưa ra trình tự khởi công, còn tầng thực thi phải cung cấp các biến trạng thái của lô WIP; nếu không, cam kết giao hàng không thể được xác minh độc lập.
I. Vì sao tuổi WIP phải được định nghĩa riêng
Tuổi WIP không phải là số ngày đơn hàng đã được sản xuất, cũng không bằng thời gian máy bị chiếm dụng. Với chi tiết kim loại LPBF, một build sau khi lấy khỏi máy có thể được tách thành nhiều mã chi tiết, rồi lần lượt trải qua làm sạch bột, tháo support, nhiệt luyện, cắt dây, phun bi, kiểm tra và đóng gói; các chi tiết khác nhau trong cùng một lô có thể dừng ở các công đoạn khác nhau. Nên sử dụng “mã chi tiết + số lô + số công đoạn” làm đơn vị trạng thái nhỏ nhất và ghi nhận bốn dấu thời gian: T_release (phát hành lệnh sản xuất), T_start (thời điểm thực tế bắt đầu công đoạn), T_finish (thời điểm hoàn tất công đoạn), T_accept (thời điểm công đoạn sau tiếp nhận). Tuổi công đoạn A_op = thời điểm hiện tại − T_finish; tuổi lô A_batch = thời điểm hiện tại − T_release; thời gian xếp hàng Q = T_start − T_finish(công đoạn trước). Chỉ khi thống kê riêng ba đại lượng này mới tránh nhầm lẫn “thiết bị đã in 18 giờ” với “chi tiết chỉ đang xếp hàng”.
II. Xây dựng từ điển trạng thái công đoạn có thể kiểm tra
Từ điển trạng thái tối thiểu phải bao gồm: khóa chính lô, mã chi tiết hoặc mã khay, trạm hiện tại, mã hoàn tất công đoạn trước, công đoạn kế tiếp, mã trạng thái sẵn sàng đồng bộ, mã trạng thái chất lượng, khoảng tuổi WIP, người chịu trách nhiệm và số phiếu bất thường. Trạng thái chỉ được phép có bốn loại: RUN (đang gia công), QUEUE (chờ đạt yêu cầu), HOLD (tạm giữ có kiểm soát), BLOCK (bị chặn chờ xử lý). Cần phân biệt nghiêm ngặt QUEUE và HOLD: trạng thái trước có thể tự động đi vào khung đặt chỗ của công đoạn sau, còn trạng thái sau bắt buộc phải có mã nguyên nhân, người phê duyệt, thời điểm dự kiến gỡ giữ và yêu cầu tái kiểm. Các mã nguyên nhân phổ biến gồm chờ phán định tái kiểm bột, chưa có kết quả mẫu thử cùng lò, chờ phân tích tác động ECN của khách hàng, sự cố nguồn lực kiểm tra, đồ gá mượn chưa trả. Khi mã trạng thái được ghi vào thiết bị đầu cuối báo công, phải lưu người vận hành và số đầu cuối; cấm dùng văn bản tự do như “tạm lưu” hoặc “chờ thông báo” thay thế.
III. Ngưỡng tuổi WIP và quy tắc nâng cấp quá hạn
Ngưỡng phải được cố định theo từng nhóm công đoạn, thay vì áp dụng đồng loạt 48 giờ cho toàn nhà máy. Có thể thiết lập dựa trên thời gian xếp hàng đo thực tế ở P50 và P90 của các lô đạt yêu cầu trong ba tháng gần nhất: ngưỡng cảnh báo QUEUE W = P90 × 1,2; giới hạn HOLD H = 24 giờ (HOLD cần kiểm tra bên thứ ba hoặc phê duyệt của khách hàng có thể nới đến 72 giờ, nhưng phải nêu rõ số hồ sơ bên ngoài). Ví dụ, P90 của công đoạn tháo support là 9 giờ, thì W≈11 giờ; P90 của hàng chờ trước nhiệt luyện là 16 giờ, thì W≈19 giờ; P90 của hàng chờ kiểm tra CMM là 22 giờ, thì W≈26 giờ. Khi tuổi WIP vượt W, lô đi vào danh sách vàng và tổ sản xuất phải xác nhận hướng xử lý trong ca; khi vượt 1,5W hoặc HOLD vượt H, lô đi vào danh sách đỏ, yêu cầu kế hoạch, chất lượng và công nghệ cùng ký xác nhận, đưa ra một trong bốn kết luận: tiếp tục luân chuyển, chuyển gia công ngoài, cô lập tái kiểm hoặc loại bỏ. Phiên bản ngưỡng cần được rà soát mỗi quý theo thay đổi về số lượng thiết bị, nhóm sản phẩm và nguồn lực kiểm tra; không được ghi đè phiên bản cũ mà phải lưu ngày hiệu lực và phạm vi đơn hàng áp dụng.
IV. Không thể chỉ quy tồn đọng công đoạn cho hai chữ “nút thắt”
Hiện trường thường quy chung tình trạng tích tụ cho thiếu năng lực, dẫn đến tiếp tục mua thiết bị. Cách làm có thể kiểm tra là tách từng đoạn Q thành sáu loại chiếm dụng: chênh lệch nhịp giữa công đoạn trước và sau, chuẩn bị theo lô và chuyển đổi, vật liệu hoặc đồ gá chưa sẵn sàng, bằng chứng chất lượng chưa được phát hành, chờ thay đổi từ khách hàng và sự cố nguồn lực. Mỗi phần chiếm dụng phải gắn với mã sự kiện và bằng chứng: thiếu vật liệu liên kết với phiếu kiểm tra sẵn sàng đồng bộ, chưa phát hành liên kết với lô kiểm tra hoặc số báo cáo, thay đổi khách hàng liên kết với số ECN, sự cố liên kết với mã cảnh báo thiết bị. Khi tổng hợp hằng tháng, tính tỷ lệ thời gian chiếm dụng của từng loại trên tổng thời gian xếp hàng, đồng thời thống kê riêng thời gian chờ quản lý thuần túy “đã có bằng chứng đạt yêu cầu nhưng chưa luân chuyển”. Nếu tỷ lệ chờ quản lý thuần túy vượt 20%, ưu tiên sửa từ điển trạng thái và biên nhận bàn giao thay vì bổ sung máy móc trước.
V. Vòng khép kín kiểm kê WIP và gỡ tạm giữ
Mỗi ngày cần thực hiện một lần đối chiếu sổ sách với thực tế khi bàn giao ca, nhưng không cần chuyển mọi vật thể đến khu kiểm kê: sử dụng mã khay hoặc quét DPM để đối chiếu năm hạng mục gồm danh sách WIP, trạm công đoạn, trạng thái, khoảng tuổi WIP và số phiếu bất thường; lấy mẫu để kiểm tra lại nhận diện vật lý và số lượng chi tiết trên khay. Sai lệch được chia thành bốn loại: sai vị trí, sai trạng thái, sai số lượng và thiếu nhận diện. Bất kỳ sai lệch nào cũng phải tạo hồ sơ sai lệch ngay trong ca; cấm sửa trực tiếp trạng thái. Việc gỡ HOLD phải do vai trò đã phê duyệt ban đầu thực hiện, nhập kết quả tái kiểm, thời điểm gỡ, công đoạn đầu tiên sau gỡ và người tiếp nhận ở công đoạn sau. Nếu trong thời gian HOLD xảy ra thay đổi phiên bản gói tham số công nghệ, chuyển đổi lô bột hoặc ECN của khách hàng có hiệu lực, phải thực hiện lại phân tích tác động trước, không được sử dụng lại kết luận cho phép lưu chuyển trước khi gỡ. Hồ sơ gỡ giữ và hồ sơ tạm giữ gốc phải được lưu theo cặp, tạo thành chuỗi thời gian có thể được khách hàng đánh giá.
VI. Cổng cho phép xuất hàng và bằng chứng giao hàng
Trước khi lô WIP được chuyển sang đóng gói và xuất hàng, cần thiết lập năm cổng D1 đến D5: D1 kiểm tra mọi mã chi tiết đã rời RUN/QUEUE và không có phiếu bất thường chưa đóng; D2 kiểm tra A_batch không vượt giới hạn tổng tuổi WIP được cố định theo nhóm sản phẩm, trường hợp vượt giới hạn phải kèm kết luận đồng ký của ba bên; D3 kiểm tra lô bột, số build, mẻ lò nhiệt luyện, mẫu thử cùng lò và báo cáo kiểm tra cuối cùng trong chuỗi bằng chứng chất lượng có quan hệ tương ứng một-một; D4 kiểm tra hồ sơ gỡ HOLD đầy đủ và phiên bản phân tích tác động ECN là mới nhất; D5 người chịu trách nhiệm giao hàng ký xác nhận danh sách trạng thái xuất hàng. Danh sách phải bao gồm khóa chính lô, tổng thời gian xếp hàng, tổng thời gian tạm giữ, kết luận xử lý quá hạn và số phiên bản ngưỡng. Danh sách được gửi kèm hàng hoặc lưu theo thỏa thuận hợp đồng, để câu hỏi “vì sao lô này chờ thêm ba ngày” được trả lời bằng hồ sơ thay vì ký ức.
VII. Nhịp triển khai và các sai lầm thường gặp
Nên triển khai trong bốn tuần: tuần đầu chỉ thiết lập từ điển trạng thái và bốn dấu thời gian, chưa áp dụng đánh giá; tuần thứ hai dùng dữ liệu báo công lịch sử trong hai tuần để phát lại, hiệu chuẩn P90 và các ngưỡng W, H cho từng công đoạn; tuần thứ ba đưa vào vận hành danh sách vàng, đỏ và đối chiếu quét mã khi giao ca, chuyển các bất thường dạng văn bản tự do sang mã nguyên nhân; tuần thứ tư biến D1–D5 thành chặn bắt buộc trước xuất hàng và thực hiện một lần diễn tập truy ngược chuỗi thời gian từ số sê-ri. Cần tránh ba sai lầm: thứ nhất, suy ngược một giới hạn WIP thống nhất từ hạn giao hàng của đơn hàng, bỏ qua khác biệt giữa các nhóm công đoạn; thứ hai, coi HOLD là phần kéo dài thông thường của QUEUE, khiến rủi ro do chưa có phê duyệt khách hàng hoặc chưa có kết quả kiểm tra bị kế hoạch tự động che lấp; thứ ba, chỉ ghi “hiện đang ở đâu” mà không ghi “công đoạn trước hoàn tất khi nào, công đoạn sau tiếp nhận khi nào”, khiến Q và A_op không bao giờ tính được. Nên theo dõi bốn chỉ số: tỷ lệ QUEUE vượt W, tỷ lệ HOLD vượt H, tỷ lệ chờ quản lý thuần túy và tỷ lệ cổng D trước xuất hàng đạt ngay lần đầu; các mục tiêu tương ứng là ≤5%, ≤2%, ≤20% và ≥95%.
Kết luận
Độ ổn định giao hàng của in 3D lô nhỏ không chỉ phụ thuộc vào việc lịch sản xuất có lấp đầy thiết bị hay không, mà còn phụ thuộc vào việc khoảng thời gian từ khi lô WIP hoàn tất công đoạn đến khi công đoạn sau tiếp nhận có được đo lường, phân loại và khép kín hay không. Khi sử dụng mã chi tiết + số lô + số công đoạn làm đơn vị trạng thái, dùng bốn dấu thời gian để tính rõ tuổi lô, tuổi công đoạn và thời gian xếp hàng, dùng từ điển bốn trạng thái để phân biệt chờ với tạm giữ có kiểm soát, sau đó khép kín chuỗi bằng chứng bằng nâng cấp theo ngưỡng, quy nguyên nhân theo mã, gỡ tạm giữ và cổng D1–D5, xưởng có thể chuyển vấn đề “WIP tồn đọng ngày càng nhiều” thành một tập hợp biến trạng thái kỹ thuật có thể phán định, rà soát và cung cấp cho khách hàng xác minh. Đây chính là giao diện quản trị không thể thiếu giữa tầng kế hoạch và tầng thực thi trong quá trình chuyển từ bản vẽ thiết kế sang giao sản phẩm vật lý.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.