
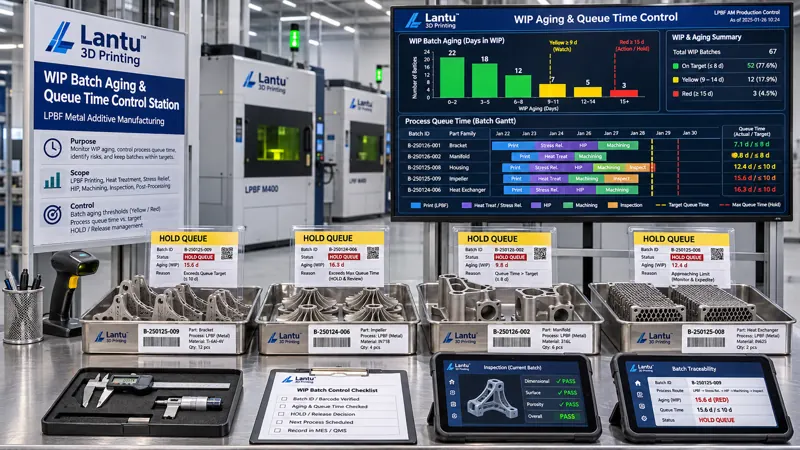
Einleitung: Der Terminplan ist nicht falsch, doch die Umlaufbestände bleiben immer länger liegen
Viele 3D-Druckwerkstätten kennen dieselbe Erkenntnis aus der Nachbetrachtung: Die Anlagen standen nicht still, Fertigungsaufträge wurden vollständig eingeplant und auch Pulver war verfügbar – dennoch benötigte ein Auftrag vom Baujob-Ende bis zur finalen Auslieferung fünf bis neun Tage länger. Im Gantt-Diagramm der Planung ist jeder Prozess einem Zeitfenster zugeordnet; in der Fertigung liegen die Teile jedoch an der Entpulverungsstation, vor dem Wärmebehandlungsofen oder im Wartebereich der Koordinatenmessung. Das Problem ist nicht, ob geplant wurde, sondern wie lange eine bestimmte WIP-Charge nach der Einplanung tatsächlich wartet und wer entscheidet, ob sie weiterfließen darf. lantu3D ordnet solche Phänomene dem Lifecycle Management von der Konstruktionszeichnung bis zur physischen Lieferung zu: Die Planungsebene legt die Startreihenfolge fest, die Ausführungsebene muss jedoch Statusgrößen für WIP-Chargen bereitstellen; andernfalls lassen sich Lieferzusagen nicht unabhängig prüfen.
I. Warum das WIP-Alter separat definiert werden muss
Das WIP-Alter ist weder die bisherige Produktionsdauer eines Auftrags noch identisch mit der Maschinenbelegungszeit. Bei Metall-LPBF-Teilen kann ein Build nach dem Entnehmen in mehrere Teilenummern aufgeteilt werden, die anschließend Entpulverung, Stützstrukturentfernung, Wärmebehandlung, Drahterodieren, Strahlen, Prüfung und Verpackung durchlaufen; unterschiedliche Teile derselben Charge können sich dabei in unterschiedlichen Prozessen befinden. Als kleinste Statuseinheit wird die Kombination aus „Teilenummer + Chargennummer + Prozessnummer“ empfohlen. Zu erfassen sind vier Zeitstempel: T_release (Freigabe des Fertigungsauftrags), T_start (tatsächlicher Prozessstart), T_finish (Prozessabschluss) und T_accept (Übernahme durch den Folgeprozess). Das Prozessalter A_op = aktueller Zeitpunkt − T_finish, das Chargenalter A_batch = aktueller Zeitpunkt − T_release und die Wartezeit Q = T_start − T_finish(Vorprozess). Nur bei getrennter Auswertung dieser drei Größen wird verhindert, dass „18 Stunden Maschinendruck“ fälschlich als „nur kurze Wartezeit des Teils“ interpretiert wird.
II. Ein prüfbares Statuslexikon für Arbeitsstationen etablieren
Das Statuslexikon sollte mindestens enthalten: Primärschlüssel der Charge, Teilenummer oder Palettennummer, aktuelle Arbeitsstation, Abschlusscode des Vorprozesses, Folgeprozess, Vollständigkeitsstatus, Qualitätsstatus, Altersintervall, Verantwortliche Person und Abweichungsnummer. Es sind nur vier Status zulässig: RUN (in Bearbeitung), QUEUE (konforme Wartestellung), HOLD (kontrollierte Sperrung) und BLOCK (blockiert, Maßnahme erforderlich). QUEUE und HOLD müssen strikt unterschieden werden: Ersterer kann automatisch in ein Reservierungsfenster des Folgeprozesses übernommen werden; letzterer erfordert einen Ursachencode, einen Genehmiger, einen voraussichtlichen Aufhebungszeitpunkt und Prüfvorgaben. Typische Ursachencodes sind ausstehende Pulver-Nachprüfung, noch nicht verfügbare Ergebnisse von Ofenbegleitproben, Einflussanalyse einer Kunden-ECN, Ausfall von Prüfressourcen oder nicht zurückgegebene Vorrichtungen. Bei der Eingabe des Statuscodes am Betriebsdatenerfassungsterminal müssen Bediener und Terminalnummer gespeichert werden; Freitexte wie „zwischenlagern“ oder „auf Anweisung warten“ dürfen nicht als Ersatz verwendet werden.
III. Altersschwellen und Eskalationsregeln bei Überschreitung
Schwellenwerte sollten je Prozessfamilie festgelegt und eingefroren werden, statt werkweit einheitlich 48 Stunden anzusetzen. Sie können auf Basis der tatsächlich gemessenen P50- und P90-Wartezeiten konformer Chargen aus den vergangenen drei Monaten definiert werden: Die QUEUE-Warnschwelle W = P90 × 1,2; die HOLD-Obergrenze H = 24 Stunden. Sperrungen, die eine externe Prüfung oder Kundengenehmigung erfordern, können auf 72 Stunden erweitert werden, müssen jedoch eine externe Referenznummer enthalten. Beträgt der P90-Wert für die Stützstrukturentfernung beispielsweise 9 Stunden, gilt W≈11 Stunden; bei einer P90-Wartezeit von 16 Stunden vor der Wärmebehandlung liegt W≈19 Stunden; bei 22 Stunden vor der Koordinatenmessung liegt W≈26 Stunden. Wird W überschritten, erscheint die Charge auf einer gelben Liste, und das Team muss noch in derselben Schicht den weiteren Verbleib bestätigen. Bei Überschreitung von 1,5W oder einer HOLD-Dauer über H wird die Charge auf die rote Liste gesetzt. Planung, Qualität und Verfahrenstechnik unterzeichnen dann eine von vier Entscheidungen: Weiterfluss, Vergabe an einen externen Dienstleister, isolierte Nachprüfung oder Ausschuss. Die Schwellenwertversionen sind bei Änderungen von Anlagenanzahl, Produktfamilien oder Prüfressourcen vierteljährlich zu überprüfen. Frühere Versionen dürfen nicht überschrieben werden; Gültigkeitsdatum und anwendbarer Auftragsbereich müssen erhalten bleiben.
IV. Die Ursachen von Prozessverweilzeiten dürfen nicht pauschal als „Engpass“ gelten
In der Praxis werden Bestandsanhäufungen häufig pauschal auf mangelnde Kapazität zurückgeführt, was zu weiteren Anlagenkäufen führt. Ein prüfbarer Ansatz zerlegt jedes Q in sechs Belegungsarten: Taktzeitdifferenz zwischen Vor- und Folgeprozess, Losvorbereitung und Umrüstung, nicht verfügbares Material oder Werkzeug, nicht freigegebene Qualitätsnachweise, Warten auf Kundenänderungen sowie Ressourcenausfall. Jede Belegungszeit ist mit einem Ereigniscode und Nachweisen zu verknüpfen: Materialmangel mit einem Vollständigkeitsprüfbeleg, fehlende Freigabe mit einer Prüfcharge oder Berichtsnummer, Kundenänderungen mit einer ECN-Nummer und Ausfälle mit einem Anlagenalarmcode. In der Monatsauswertung wird der Anteil jeder Belegungsart an der gesamten Wartezeit berechnet; zusätzlich ist die reine administrative Wartezeit zu erfassen, bei der Qualitätsnachweise bereits vorliegen, jedoch kein Weiterfluss erfolgt. Übersteigt deren Anteil 20 %, sollten zunächst Statuslexikon und Übergabequittierungen verbessert werden, statt neue Maschinen anzuschaffen.
V. Geschlossener Regelkreis für WIP-Inventur und Aufhebung von Sperrungen
Bei jedem täglichen Schichtwechsel ist ein Soll-Ist-Abgleich durchzuführen, ohne jedes physische Teil in einen Inventurbereich bringen zu müssen: Mittels Scan von Palettennummer oder DPM sind WIP-Liste, Arbeitsstation, Status, Altersintervall und Abweichungsnummer abzugleichen; stichprobenartig werden physische Kennzeichnung und Teileanzahl auf der Palette geprüft. Abweichungen werden in Standortfehler, Statusfehler, Mengenfehler und fehlende Kennzeichnung eingeteilt. Jede Abweichung erfordert noch in derselben Schicht einen Abweichungsdatensatz; Statusänderungen ohne Dokumentation sind untersagt. Eine HOLD-Aufhebung darf nur durch die ursprünglich genehmigende Rolle erfolgen und muss Prüfergebnisse, Aufhebungszeitpunkt, ersten Folgeprozess sowie Übernehmer des Folgeprozesses enthalten. Wenn während HOLD ein Wechsel des Prozessparameterpakets, ein Pulverchargenwechsel oder das Inkrafttreten einer Kunden-ECN erfolgt, muss zunächst die Einflussanalyse erneut durchgeführt werden; die Freigabeentscheidung vor der Aufhebung darf nicht weiterverwendet werden. Aufhebungsdatensatz und ursprünglicher Sperrdatensatz werden paarweise aufbewahrt und bilden eine vom Kunden auditierbare Zeitkette.
VI. Freigabeschranken und Liefernachweise
Vor der Überführung einer WIP-Charge in Verpackung und Versand werden fünf Schranken D1 bis D5 eingerichtet: D1 bestätigt, dass alle Teilenummern RUN und QUEUE verlassen haben und keine offenen Abweichungen vorliegen; D2 bestätigt, dass A_batch die für die Produktfamilie eingefrorene Gesamtaltergrenze nicht überschreitet; bei Überschreitung ist ein dreiseitig unterzeichnetes Ergebnis erforderlich; D3 bestätigt die eindeutige Zuordnung von Pulvercharge, Build-Nummer, Wärmebehandlungslos, Ofenbegleitproben und Endprüfbericht in der Qualitätsnachweiskette; D4 bestätigt vollständige HOLD-Aufhebungsaufzeichnungen und die aktuelle Version der ECN-Einflussanalyse; D5 erfordert die Abzeichnung der Versandstatusliste durch die lieferverantwortliche Person. Die Liste enthält Chargenprimärschlüssel, kumulierte Wartezeit, kumulierte Sperrdauer, Ergebnis der Überfälligkeitsbehandlung und Schwellenwertversionsnummer. Sie wird der Lieferung beigefügt oder gemäß Vertrag aufbewahrt, sodass die Frage „Warum hat diese Charge drei Tage länger gewartet?“ anhand von Aufzeichnungen und nicht aus dem Gedächtnis beantwortet werden kann.
VII. Einführungsrhythmus und typische Fehler
Empfohlen wird eine Einführung über vier Wochen: In Woche eins werden nur Statuslexikon und die vier Zeitstempel eingerichtet, ohne Leistungsbewertung. In Woche zwei werden zwei Wochen historischer Betriebsdatenerfassung wiedergegeben, um P90 sowie W- und H-Schwellen je Prozess zu kalibrieren. In Woche drei werden gelbe und rote Listen sowie die Scanprüfung beim Schichtwechsel aktiviert; Freitextabweichungen werden in Ursachencodes überführt. In Woche vier werden D1–D5 als harte Sperren vor dem Versand umgesetzt und eine Rückverfolgungsübung der Zeitkette anhand einer Seriennummer durchgeführt. Drei Fehler sind zu vermeiden: Erstens, aus dem Liefertermin eine einheitliche WIP-Obergrenze abzuleiten und Unterschiede zwischen Prozessfamilien zu ignorieren; zweitens, HOLD als einfache Verlängerung von QUEUE zu behandeln, sodass Risiken aus ausstehenden Kundengenehmigungen oder Prüfungen durch die automatische Planung verdeckt werden; drittens, nur „wo sich das Teil aktuell befindet“ zu erfassen, nicht jedoch „wann der Vorprozess abgeschlossen wurde und wann der Folgeprozess übernahm“. Andernfalls lassen sich Q und A_op niemals berechnen. Empfohlene Kennzahlen sind der Anteil QUEUE über W, der Anteil HOLD über H, der Anteil rein administrativer Wartezeit und die Erstpassquote der D-Schranken vor Versand. Die Zielwerte liegen bei ≤5 %, ≤2 %, ≤20 % beziehungsweise ≥95 %.
Fazit
Die Lieferstabilität im Kleinserien-3D-Druck hängt nicht nur davon ab, ob die Anlagen im Terminplan vollständig ausgelastet sind. Entscheidend ist auch, ob die Zeit zwischen Prozessabschluss und Übernahme durch den Folgeprozess für WIP-Chargen gemessen, klassifiziert und abgeschlossen wird. Wird die Kombination aus Teilenummer, Chargennummer und Prozessnummer als Statuseinheit verwendet, lassen sich Chargenalter, Prozessalter und Wartezeit mit vier Zeitstempeln eindeutig berechnen. Ein Vier-Status-Lexikon trennt Warten von kontrollierten Sperrungen; Schwellenwerteskalation, Ursachenkennzeichnung, Sperraufhebung und D1–D5-Schranken schließen die Nachweiskette. So wird aus „immer mehr liegen bleibendem WIP“ eine Reihe entscheidbarer, nachprüfbarer und für Kunden auditierbarer technischer Statusgrößen. Genau dies ist die unverzichtbare Managementschnittstelle zwischen Planungs- und Ausführungsebene auf dem Weg von der Konstruktionszeichnung zur physischen Lieferung.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.