
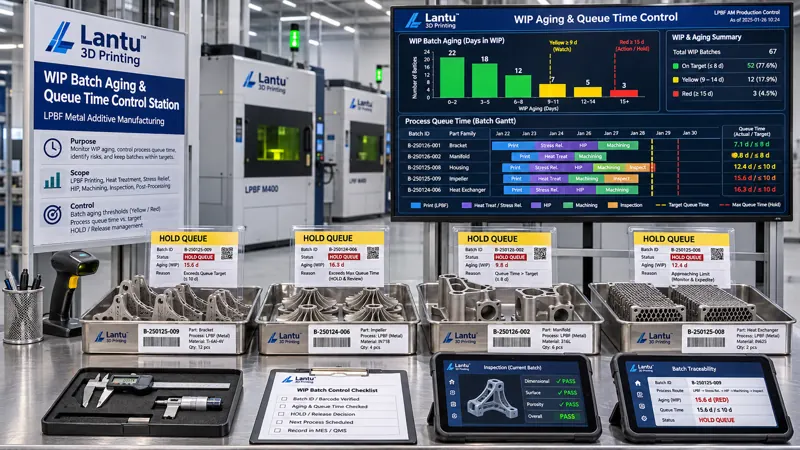
はじめに:スケジュール表に誤りはないのに、仕掛品は滞留し続ける
多くの3Dプリンティング工場では、同じような振り返り結果に直面している。設備は停止しておらず、作業指図も漏れなく計画され、粉末も揃っているにもかかわらず、ある注文ロットが造形機から取り出されてから最終納入までに、なお5~9日余計にかかる。スケジュールのガントチャートを確認すると、各工程はすべて何らかの時間枠に割り当てられている。しかし現場を見ると、部品は粉末除去ステーション、熱処理炉の前、または三次元測定機の検査待ちエリアで止まっている。問題は「計画したかどうか」ではなく、「計画後にこの仕掛ロットが実際にどれだけ待機したか、また誰がその継続移動を判断したか」にある。Blueprint 3Dでは、この現象を設計図面から実製品の納入までを対象とするライフサイクル管理に位置付ける。計画層は着手順序を示し、実行層は仕掛ロットの状態量を示さなければならない。そうでなければ、納期約束を独立して検証できない。
一、仕掛滞留日数を独立して定義すべき理由
仕掛滞留日数は、注文が生産されてからの日数でも、設備を占有した機械時間でもない。金属LPBF部品では、1つのビルドを造形機から取り出した後、複数の品番に分け、それぞれ粉末除去、サポート除去、熱処理、ワイヤ放電加工、ブラスト、検査、梱包を経ることがある。同一ロット内でも、部品ごとに異なる工程で停止する可能性がある。「品番+ロット番号+工程番号」を最小状態単位とし、4つのタイムスタンプを記録することが望ましい。すなわち、T_release(作業指図リリース)、T_start(実際の工程開始)、T_finish(工程完了)、T_accept(下流工程受入れ)である。工程齢 A_op = 現在時刻 − T_finish、ロット齢 A_batch = 現在時刻 − T_release、待機時間 Q = T_start − T_finish(上流工程)とする。この3つを分けて集計して初めて、「設備が18時間造形した」ことを「部品は待機していない」と誤認せずに済む。
二、検証可能な工程ステーション状態辞書を構築する
状態辞書には少なくとも、ロット主キー、品番またはトレイ番号、現在の工程ステーション、前工程完了コード、次工程、部材揃い状態コード、品質状態コード、滞留日数区分、責任者、異常票番号を含める。状態はRUN(処理中)、QUEUE(適合状態で待機)、HOLD(管理下で保留)、BLOCK(処置待ちの阻害)の4状態だけを許可する。QUEUEとHOLDは厳格に区別する必要がある。前者は下流工程の予約枠へ自動的に進められるが、後者には理由コード、承認者、解除予定時刻、再検証要件が必須である。代表的な理由コードには、粉末再試験の判定待ち、炉内同伴試験片の結果待ち、顧客ECNの影響分析、検査リソースの故障、借用治具の未返却などがある。状態コードを作業実績端末へ入力する際は、作業者と端末番号を保持し、「一時保管」「連絡待ち」のような自由記述で置き換えることを禁止する。
三、滞留日数の閾値と期限超過エスカレーション規則
閾値は工場全体で一律48時間とするのではなく、工程ファミリーごとに固定すべきである。直近3か月の適合ロットにおける実測待機時間のP50およびP90に基づき、QUEUE警告線を W = P90 × 1.2、HOLD上限を H = 24時間と設定できる。第三者検査または顧客承認が必要な保留は72時間まで緩和できるが、外部管理番号を明記しなければならない。例えば、サポート除去工程のP90が9時間であればWは約11時間、熱処理前待機のP90が16時間であればWは約19時間、三次元測定機検査待ちのP90が22時間であればWは約26時間となる。滞留日数がWを超えると黄色リストに入り、班が当該シフト内に行き先を確認する。1.5Wを超えた場合、またはHOLDがHを超えた場合は赤色リストに入り、計画、品質、工程技術の3者が共同承認し、継続移動、外注移管、隔離・再検証、廃却判定の4つの結論のいずれかを出す。閾値バージョンは、設備台数、製品ファミリー、検査リソースの変化に応じて四半期ごとに見直す。旧バージョンを上書きしてはならず、発効日と適用注文範囲を保存する必要がある。
四、工程滞留の原因分析を「ボトルネック」だけで済ませてはならない
現場では、滞留を漠然と能力不足と見なし、設備の追加購入につながることが多い。検証可能な方法は、各区間のQを6つの占有要因に分解することである。すなわち、上下流のタクト差、ロット準備および段取り替え、材料または治具の未準備、品質証跡の未発行、顧客変更待ち、リソース故障である。各占有要因にはイベントコードと証跡を紐付ける。欠品は部材揃い確認票、未発行は検査ロットまたは報告書番号、顧客変更はECN番号、故障は設備アラームコードに関連付ける。月次集計では、各要因が総待機時間に占める割合を算出し、「適合証跡があるにもかかわらず移動していない」純粋な管理待ちを別途集計する。純粋な管理待ちの比率が20%を超える場合は、まず状態辞書と引継ぎ受領記録を改善すべきであり、機械を先に追加すべきではない。
五、仕掛棚卸しと保留解除のクローズドループ
毎日のシフト引継ぎ時に帳簿と現物の照合を行う。ただし、すべての現物を棚卸しエリアへ移動する必要はない。トレイ番号またはDPMのスキャンにより、仕掛リスト、工程ステーション、状態、滞留日数区分、異常票番号の5項目を照合し、実体識別およびトレイ内の部品数量を抜取りで再確認する。差異は、位置誤り、状態誤り、数量誤り、識別表示欠落の4種類に分類する。いずれの差異も当該シフト内に逸脱記録を作成し、状態を直接変更してはならない。HOLDの解除は、元の承認権限者が実施し、再検証結果、解除時刻、解除後の最初の工程、下流工程の受入担当者を入力する。HOLD期間中に工程パラメータパッケージの改訂、粉末ロットの切替、または顧客ECNの発効があった場合は、必ず影響分析を再実施し、解除前のリリース判定を継続使用してはならない。解除記録と元の保留記録を対で保存し、顧客監査に耐える時間連鎖を形成する。
六、リリースゲートと納入証跡
仕掛ロットが梱包・出荷へ移る前に、D1からD5までの5つのゲートを設定する。D1では、すべての品番がRUN/QUEUEを離れており、未クローズの異常票がないことを確認する。D2では、A_batchが製品ファミリー別に固定された総滞留日数上限を超えていないことを確認し、超過時は3者共同承認の結論を添付する。D3では、品質証跡連鎖における粉末ロット、ビルド番号、熱処理炉チャージ、炉内同伴試験片、最終検査報告書が1対1で対応していることを確認する。D4では、HOLD解除記録が完全であり、ECN影響分析バージョンが最新であることを確認する。D5では、納入責任者が出荷状態リストを受領承認する。このリストには、ロット主キー、待機時間合計、保留時間合計、期限超過時の処置結論、閾値バージョン番号を含める。リストを製品に同梱するか、契約に従って保管することで、「なぜこのロットは3日余分に待機したのか」という問いに、記憶ではなく記録で答えられる。
七、導入の進め方とよくある誤解
導入は4週間で進めることを推奨する。第1週は状態辞書と4つのタイムスタンプのみを整備し、評価は行わない。第2週は過去2週間の作業実績データを再生し、各工程のP90およびW、Hの閾値を設定する。第3週は黄・赤リストとシフト引継ぎ時のスキャン照合を導入し、自由記述の異常を理由コードへ移行する。第4週はD1~D5を出荷前の強制ブロックとして実装し、シリアル番号から時間連鎖を逆引きする訓練を1回実施する。避けるべき誤解は3つある。第1に、注文納期から逆算して一律の仕掛上限を設定し、工程ファミリーの差異を無視すること。第2に、HOLDをQUEUEの通常延長として扱い、顧客承認待ちや検査結果未発行のリスクを自動スケジューリングに飲み込ませること。第3に、「現在どこにあるか」だけを記録し、「前工程がいつ完了したか、下流工程がいつ受け入れたか」を記録しないこと。この場合、QとA_opを永遠に算出できない。推奨する指標は、QUEUEのW超過率、HOLDのH超過率、純粋な管理待ち比率、出荷前Dゲートの初回通過率の4つであり、目標はそれぞれ≤5%、≤2%、≤20%、≥95%とする。
まとめ
小ロット3Dプリンティングの納入安定性は、スケジュールが設備を埋められるかどうかだけで決まるものではない。工程完了から下流工程での受入れまでの仕掛ロットの時間が、測定され、分類され、クローズされているかに左右される。品番+ロット番号+工程番号を状態単位とし、4つのタイムスタンプでロット齢、工程齢、待機時間を明確に算出する。4状態の辞書で待機と管理下保留を区別し、閾値によるエスカレーション、理由コードによる原因分析、保留解除、D1~D5ゲートによって証跡連鎖を閉じる。この仕組みにより、工場は「仕掛品が積み上がり続ける」という問題を、判断可能で、振り返り可能で、顧客の検証にも提示可能な工学的状態量へ変換できる。これは、設計図面から実製品の納入へ進む際に、計画層と実行層の間で省略できない管理インターフェースである。