
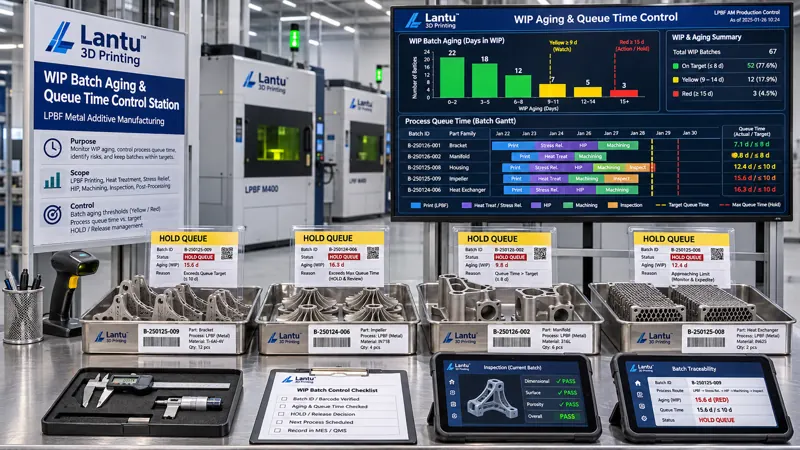
مقدمة: جدول الإنتاج ليس خاطئًا، لكن الإنتاج تحت التصنيع يتراكم لفترة أطول
تواجه كثير من ورش الطباعة ثلاثية الأبعاد النتيجة نفسها عند مراجعة الأداء: لم تتوقف المعدات، ولم تُهمل أوامر العمل في الجدولة، وكانت مساحيق المواد متاحة بالكامل، لكن دفعة طلب ما زالت تستغرق من خمسة إلى تسعة أيام إضافية من إخراجها من المعدة حتى التسليم النهائي. عند مراجعة مخطط غانت للجدولة، تبدو كل عملية موزعة ضمن نافذة زمنية؛ لكن عند مراجعة الموقع، نجد الأجزاء متوقفة في محطة إزالة المسحوق، أو أمام فرن المعالجة الحرارية، أو في منطقة انتظار فحص آلة القياس الإحداثي. لا تكمن المشكلة في «وجود جدول من عدمه»، بل في «مدة انتظار هذه الدفعة تحت التصنيع فعليًا بعد جدولة العمليات، ومن يقرر إمكان استمرار تدفقها». تصنف lantu3D هذه الظاهرة ضمن إدارة دورة الحياة الكاملة من التصميم إلى تسليم المنتج المادي: تقدم طبقة التخطيط تسلسل بدء العمل، بينما يجب أن تقدم طبقة التنفيذ متغيرات حالة دفعات الإنتاج تحت التصنيع، وإلا فلن يمكن التحقق المستقل من وعود التسليم.
أولًا: لماذا يجب تعريف عمر الإنتاج تحت التصنيع بصورة مستقلة
عمر الإنتاج تحت التصنيع ليس عدد الأيام التي قضاها الطلب في الإنتاج، ولا يساوي زمن إشغال المعدة. ففي أجزاء LPBF المعدنية، يمكن تقسيم منصة بناء واحدة بعد إخراجها من المعدة إلى عدة أرقام أجزاء، ثم تمر كل منها على حدة بإزالة المسحوق، وإزالة الدعامات، والمعالجة الحرارية، والقطع بالسلك، والسفع الرملي، والفحص، والتغليف؛ وقد تتوقف الأجزاء المختلفة في الدفعة نفسها عند عمليات مختلفة. يوصى باعتماد «رقم الجزء + رقم الدفعة + رقم العملية» كوحدة الحالة الدنيا، مع تسجيل أربعة طوابع زمنية: T_release (إفراج أمر العمل)، وT_start (البدء الفعلي للعملية)، وT_finish (اكتمال العملية)، وT_accept (قبول المرحلة التالية). عمر العملية A_op = الوقت الحالي − T_finish، وعمر الدفعة A_batch = الوقت الحالي − T_release، ووقت الانتظار Q = T_start − T_finish(العملية السابقة). ولا بد من احتساب هذه المقاييس الثلاثة منفصلة لتجنب الخلط بين «استغرقت المعدة 18 ساعة في الطباعة» و«انتظر الجزء فقط في الطابور».
ثانيًا: إنشاء قاموس حالات قابل للتحقق لمحطات العمل
يجب أن يتضمن قاموس الحالات، كحد أدنى: المفتاح الرئيسي للدفعة، ورقم الجزء أو رقم الصينية، ومحطة العمل الحالية، ورمز إتمام العملية السابقة، والعملية التالية، ورمز حالة اكتمال التجهيز، ورمز حالة الجودة، وفئة العمر، والمسؤول، ورقم تقرير الاستثناء. ولا يسمح إلا بأربع حالات: RUN (قيد المعالجة)، وQUEUE (انتظار مؤهل)، وHOLD (تعليق خاضع للرقابة)، وBLOCK (محجوب بانتظار المعالجة). يجب التمييز الصارم بين QUEUE وHOLD: فالأولى يمكن أن تدخل تلقائيًا في خانة حجز العملية التالية، أما الثانية فيجب أن تتضمن رمز سبب، وموافقًا، ووقت رفع متوقعًا، ومتطلبات إعادة تحقق. تشمل رموز الأسباب الشائعة: انتظار قرار إعادة فحص المسحوق، وعدم صدور نتائج عينات الفرن، وتحليل أثر ECN الخاص بالعميل، وتعطل موارد الفحص، وعدم إعادة أدوات مُعارة. وعند إدخال رمز الحالة في طرفية الإبلاغ عن الإنتاج، يجب الاحتفاظ بهوية المشغل ورقم الطرفية، ويحظر استخدام نصوص حرة مثل «تخزين مؤقت» أو «بانتظار الإشعار» بديلًا عنها.
ثالثًا: حدود العمر وقواعد التصعيد عند التأخر
ينبغي تثبيت الحدود حسب عائلات العمليات، بدل تطبيق حد موحد قدره 48 ساعة على المصنع بأكمله. يمكن تحديدها باستخدام أزمنة الانتظار المقاسة عند P50 وP90 للدفعات المؤهلة خلال الأشهر الثلاثة الماضية: خط تحذير QUEUE هو W = P90 × 1.2، والحد الأقصى لـHOLD هو H = 24 ساعة (ويمكن تمديد التعليق الذي يتطلب فحص طرف ثالث أو موافقة العميل إلى 72 ساعة، لكن يجب ذكر الرقم المرجعي الخارجي). على سبيل المثال، إذا كان P90 لعملية إزالة الدعامات 9 ساعات، فإن W≈11 ساعة؛ وإذا كان P90 للانتظار قبل المعالجة الحرارية 16 ساعة، فإن W≈19 ساعة؛ وإذا كان P90 للانتظار لفحص آلة القياس الإحداثي 22 ساعة، فإن W≈26 ساعة. عند تجاوز العمر W، تدخل الدفعة القائمة الصفراء، وعلى الفريق تأكيد وجهتها خلال الوردية نفسها؛ وعند تجاوز 1.5W أو تجاوز HOLD للحد H، تدخل القائمة الحمراء، ويوقع التخطيط والجودة والهندسة العملية توقيعًا مشتركًا لإصدار أحد أربعة قرارات: استمرار التدفق، أو التحويل إلى مورد خارجي، أو العزل وإعادة التحقق، أو الرفض. تُراجع نسخة الحدود كل ربع سنة مع تغير عدد المعدات وعائلات المنتجات وموارد الفحص، ولا يجوز استبدال النسخ القديمة، بل يجب الاحتفاظ بتاريخ النفاذ ونطاق أوامر العمل المنطبقة.
رابعًا: لا ينبغي أن يقتصر إسناد أسباب احتجاز العملية على كلمة «عنق زجاجة»
غالبًا ما يُعزى التراكم في الموقع بصورة عامة إلى نقص الطاقة الإنتاجية، ما يؤدي إلى الاستمرار في شراء المعدات. والمنهج القابل للتحقق هو تقسيم كل فترة Q إلى ستة أنواع من الإشغال: فرق الإيقاع بين المراحل السابقة واللاحقة، وإعداد الدفعات وتغيير التجهيزات، وعدم توافر المواد أو الأدوات، وعدم إصدار أدلة الجودة، وانتظار تغييرات العميل، وتعطل الموارد. يرتبط كل نوع برمز حدث ودليل: يرتبط نقص المواد بسجل التحقق من اكتمال التجهيز، وعدم الإصدار برقم دفعة الفحص أو التقرير، وتغيير العميل برقم ECN، والتعطل برمز إنذار المعدة. عند التجميع الشهري، تُحسب نسبة كل نوع من الإشغال إلى إجمالي وقت الانتظار، كما يُحصى بصورة مستقلة «الانتظار الإداري البحت» للحالات التي تملك أدلة قبول لكنها لم تنتقل. وإذا تجاوزت نسبة الانتظار الإداري البحت 20%، فيجب إعطاء الأولوية لإصلاح قاموس الحالات وإيصالات التسليم والاستلام بدل إضافة معدات أولًا.
خامسًا: حلقة مغلقة لجرد الإنتاج تحت التصنيع ورفع التعليق
يُجرى يوميًا عند تسليم الوردية تحقق بين السجل والواقع، لكن لا حاجة لنقل كل قطعة مادية إلى منطقة الجرد: استخدم مسح رقم الصينية أو DPM للتحقق من خمسة عناصر هي قائمة الإنتاج تحت التصنيع، ومحطة العمل، والحالة، وفئة العمر، ورقم تقرير الاستثناء، مع إجراء تحقق عيّني من تعريف القطعة الفعلي وعدد القطع في الصينية. تُقسم الفروقات إلى خطأ في الموقع، وخطأ في الحالة، وخطأ في الكمية، وفقدان التعريف؛ ويجب عند ظهور أي فرق إنشاء سجل انحراف خلال الوردية نفسها، ويحظر تعديل الحالة مباشرة. لا يجوز رفع HOLD إلا بواسطة الدور الذي اعتمد التعليق أصلًا، مع إدخال نتيجة إعادة التحقق، ووقت الرفع، وأول عملية بعد الرفع، ومتلقي المرحلة التالية. وإذا حدث أثناء فترة HOLD تغيير في حزمة معلمات العملية، أو تبديل في دفعة المسحوق، أو سريان ECN للعميل، فيجب إعادة تحليل الأثر أولًا، ولا يجوز الاستناد إلى قرار الإفراج السابق للرفع. تُحفظ سجلات الرفع وسجلات التعليق الأصلية كزوج مترابط لتشكيل سلسلة زمنية قابلة لتدقيق العميل.
سادسًا: بوابات الإفراج وأدلة التسليم
تُنشأ خمس بوابات D1 إلى D5 قبل انتقال دفعة الإنتاج تحت التصنيع إلى التغليف والشحن: تتحقق D1 من أن جميع أرقام الأجزاء قد غادرت RUN/QUEUE وأنه لا توجد تقارير استثناء غير مغلقة؛ وتتحقق D2 من أن A_batch لا يتجاوز الحد الإجمالي للعمر المثبت حسب عائلة المنتج، مع إرفاق قرار توقيع مشترك ثلاثي عند التجاوز؛ وتتحقق D3 من المطابقة الفردية بين دفعة المسحوق ورقم البناء ودورة فرن المعالجة الحرارية وعينات الفرن وتقرير الفحص النهائي ضمن سلسلة أدلة الجودة؛ وتتحقق D4 من اكتمال سجل رفع HOLD ومن أن نسخة تحليل أثر ECN هي الأحدث؛ وتوقّع D5 من قبل مسؤول التسليم على قائمة حالة الشحن، التي تتضمن المفتاح الرئيسي للدفعة، وإجمالي وقت الطابور، وإجمالي مدة التعليق، وقرار معالجة التأخر، ورقم نسخة الحد. ترافق القائمة الشحنة أو تُحتفظ بها وفق الاتفاق التعاقدي، بحيث يمكن الإجابة بالسجلات، لا بالذاكرة، عن سؤال «لماذا انتظرت هذه الدفعة ثلاثة أيام إضافية؟».
سابعًا: وتيرة التطبيق والأخطاء الشائعة
يوصى بتطبيق النظام خلال أربعة أسابيع: في الأسبوع الأول، يُنشأ فقط قاموس الحالات والطوابع الزمنية الأربعة دون تقييم أداء؛ وفي الأسبوع الثاني، تُعاد محاكاة بيانات الإبلاغ عن الإنتاج لآخر أسبوعين لتعيير P90 لكل عملية وحدود W وH؛ وفي الأسبوع الثالث، تُطلق القوائم الصفراء والحمراء والتحقق بالمسح عند تسليم الوردية، مع تحويل الاستثناءات ذات النص الحر إلى رموز أسباب؛ وفي الأسبوع الرابع، تُحول D1–D5 إلى حواجز إلزامية قبل الشحن، ويُجرى تمرين لتتبع السلسلة الزمنية عكسيًا انطلاقًا من الرقم التسلسلي. يجب تجنب ثلاثة أخطاء: أولًا، اشتقاق حد موحد للإنتاج تحت التصنيع من موعد تسليم الطلب، مع تجاهل اختلاف عائلات العمليات؛ ثانيًا، التعامل مع HOLD بوصفه تمديدًا عاديًا لـQUEUE، بما يسمح للجدولة التلقائية بابتلاع مخاطر موافقة العميل أو نتائج الفحص غير الصادرة؛ ثالثًا، تسجيل «أين توجد القطعة الآن» فقط، دون تسجيل «متى اكتملت العملية السابقة ومتى قبلتها المرحلة التالية»، بحيث لا يمكن احتساب Q وA_op. يوصى بمراقبة أربعة مؤشرات: نسبة QUEUE المتجاوزة لـW، ونسبة HOLD المتجاوزة لـH، ونسبة الانتظار الإداري البحت، ومعدل اجتياز بوابات D قبل الشحن من المرة الأولى، مع أهداف لا تتجاوز 5% و2% و20%، ولا تقل عن 95% على الترتيب.
الخلاصة
لا تعتمد استقرار التسليم في الطباعة ثلاثية الأبعاد للإنتاج صغير الدفعات على قدرة الجدولة على ملء المعدات فحسب، بل تعتمد كذلك على قياس وتصنيف وإغلاق الفترة بين اكتمال العملية وقبول المرحلة التالية لدفعات الإنتاج تحت التصنيع. وعند اعتماد رقم الجزء + رقم الدفعة + رقم العملية كوحدة حالة، واستخدام أربعة طوابع زمنية لحساب عمر الدفعة وعمر العملية ووقت الانتظار، واستخدام قاموس الحالات الأربع للتمييز بين الانتظار والتعليق الخاضع للرقابة، ثم إغلاق سلسلة الأدلة عبر التصعيد بالحدود وإسناد رموز الأسباب ورفع التعليق وبوابات D1–D5، تستطيع الورشة تحويل «تراكم الإنتاج تحت التصنيع» إلى مجموعة من متغيرات الحالة الهندسية القابلة للحكم والمراجعة والتحقق من قبل العميل. وهذه هي واجهة الإدارة التي لا يمكن الاستغناء عنها بين طبقتي التخطيط والتنفيذ عند الانتقال من مخطط التصميم إلى تسليم المنتج المادي.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.