
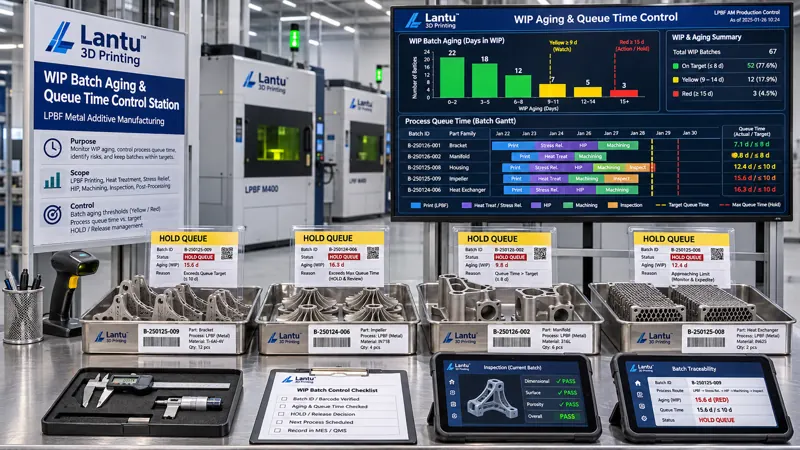
บทนำ: ตารางการผลิตไม่ผิด แต่งานระหว่างผลิตกลับกองค้างนานขึ้น
โรงงานพิมพ์ 3D จำนวนมากเคยพบข้อสรุปเดียวกันจากการทบทวนงาน: เครื่องจักรไม่ได้หยุด ใบสั่งผลิตไม่ได้ตกหล่น และผงโลหะพร้อมครบ แต่คำสั่งซื้อหนึ่งล็อตยังใช้เวลาเพิ่มอีกห้าถึงเก้าวันนับจากนำชิ้นงานออกจากเครื่องจนถึงส่งมอบขั้นสุดท้าย เมื่อตรวจดูแผนภูมิแกนต์ของตารางการผลิต ทุกขั้นตอนถูกจัดไว้ในช่วงเวลาใดช่วงเวลาหนึ่ง แต่หน้างานกลับพบว่าชิ้นส่วนค้างอยู่ที่สถานีขจัดผง หน้าเตาอบชุบความร้อน หรือพื้นที่รอตรวจสอบด้วย CMM ปัญหาไม่ใช่ “มีการจัดตารางหรือไม่” แต่คือ “หลังจัดตารางแล้ว ล็อตงานระหว่างผลิตนี้รอจริงนานเท่าใด และใครเป็นผู้ตัดสินว่ายังสามารถไหลไปขั้นตอนถัดไปได้” lantu3D จัดปรากฏการณ์ประเภทนี้ไว้ในระบบบริหารตลอดวงจรชีวิตตั้งแต่การออกแบบจนถึงการส่งมอบชิ้นงานจริง: ชั้นการวางแผนกำหนดลำดับเริ่มงาน ส่วนชั้นการปฏิบัติการต้องแสดงปริมาณสถานะของล็อตงานระหว่างผลิต มิฉะนั้นคำมั่นการส่งมอบจะไม่สามารถตรวจสอบทวนได้อย่างอิสระ
1. เหตุใดจึงต้องนิยามอายุงานระหว่างผลิตแยกต่างหาก
อายุงานระหว่างผลิตไม่ใช่จำนวนวันที่คำสั่งซื้ออยู่ระหว่างการผลิต และไม่เท่ากับเวลาที่เครื่องจักรถูกใช้งาน สำหรับชิ้นส่วนโลหะ LPBF หลังนำ build ออกจากเครื่องแล้ว สามารถแยกเป็นหลายหมายเลขชิ้นส่วน และผ่านการขจัดผง การตัดซัพพอร์ต การอบชุบความร้อน การตัดด้วยลวด การพ่นทราย การตรวจสอบ และการบรรจุแยกกันได้ แม้ภายในล็อตเดียวกัน ชิ้นส่วนแต่ละชิ้นก็อาจค้างอยู่คนละขั้นตอน แนะนำให้ใช้ “หมายเลขชิ้นส่วน + หมายเลขล็อต + หมายเลขขั้นตอน” เป็นหน่วยสถานะที่เล็กที่สุด และบันทึกเวลาอ้างอิงสี่ค่า ได้แก่ T_release (ปล่อยใบสั่งผลิต), T_start (เริ่มขั้นตอนจริง), T_finish (เสร็จสิ้นขั้นตอน) และ T_accept (การรับงานโดยขั้นตอนถัดไป) อายุขั้นตอน A_op = เวลาปัจจุบัน − T_finish, อายุล็อต A_batch = เวลาปัจจุบัน − T_release และเวลาคอย Q = T_start − T_finish(ขั้นตอนก่อนหน้า) ต้องสถิติทั้งสามค่านี้แยกกัน จึงจะไม่เข้าใจผิดว่า “เครื่องพิมพ์ทำงาน 18 ชั่วโมง” หมายถึง “ชิ้นส่วนรอคิวเพียงช่วงสั้น ๆ”
2. สร้างพจนานุกรมสถานะของสถานีงานที่ตรวจสอบได้
พจนานุกรมสถานะควรมีอย่างน้อย: คีย์หลักของล็อต หมายเลขชิ้นส่วนหรือหมายเลขถาด สถานีงานปัจจุบัน รหัสการเสร็จสิ้นขั้นตอนก่อนหน้า ขั้นตอนถัดไป รหัสสถานะความพร้อมครบชุด รหัสสถานะคุณภาพ ช่วงอายุงาน ผู้รับผิดชอบ และหมายเลขใบแจ้งความผิดปกติ สถานะอนุญาตเพียงสี่แบบ: RUN (กำลังดำเนินการ), QUEUE (รอโดยผ่านเกณฑ์แล้ว), HOLD (พักงานภายใต้การควบคุม) และ BLOCK (ถูกปิดกั้น รอการจัดการ) ต้องแยก QUEUE และ HOLD อย่างเคร่งครัด: สถานะแรกสามารถเข้าสู่ช่องนัดหมายของขั้นตอนถัดไปโดยอัตโนมัติ ส่วนสถานะหลังต้องมีรหัสสาเหตุ ผู้อนุมัติ เวลาที่คาดว่าจะปลด และข้อกำหนดการตรวจยืนยันซ้ำ รหัสสาเหตุที่พบบ่อย ได้แก่ รอผลตัดสินการตรวจยืนยันผง รอผลชิ้นทดสอบร่วมเตา รอการวิเคราะห์ผลกระทบจาก ECN ของลูกค้า ทรัพยากรการตรวจสอบขัดข้อง หรืออุปกรณ์จับยึมที่ยืมไปยังไม่ส่งคืน เมื่อบันทึกรหัสสถานะในเทอร์มินัลรายงานการผลิต ให้เก็บข้อมูลผู้ปฏิบัติงานและหมายเลขเทอร์มินัลไว้ และห้ามใช้ข้อความอิสระ เช่น “พักไว้ก่อน” หรือ “รอแจ้ง” แทนรหัสสถานะ
3. เกณฑ์อายุงานและกฎการยกระดับเมื่อเกินกำหนด
ควรกำหนดเกณฑ์แยกตามกลุ่มกระบวนการ ไม่ใช่ใช้ 48 ชั่วโมงเป็นมาตรฐานเดียวทั้งโรงงาน สามารถตั้งค่าจากเวลาคอยที่วัดได้จริงของล็อตที่ผ่านเกณฑ์ในช่วงสามเดือนล่าสุด โดยใช้ P50 และ P90: เส้นเตือนสำหรับ QUEUE คือ W = P90 × 1.2 และขีดจำกัด HOLD คือ H = 24 ชั่วโมง (การพักงานที่ต้องรอการทดสอบโดยบุคคลที่สามหรือการอนุมัติจากลูกค้า อาจขยายเป็น 72 ชั่วโมงได้ แต่ต้องระบุหมายเลขอ้างอิงภายนอก) ตัวอย่างเช่น หาก P90 ของกระบวนการตัดซัพพอร์ตเท่ากับ 9 ชั่วโมง W≈11 ชั่วโมง; หาก P90 ของคิวก่อนการอบชุบความร้อนเท่ากับ 16 ชั่วโมง W≈19 ชั่วโมง; หาก P90 ของคิวตรวจสอบ CMM เท่ากับ 22 ชั่วโมง W≈26 ชั่วโมง เมื่ออายุงานเกิน W ให้เข้าสู่รายการสีเหลือง และทีมงานต้องยืนยันทิศทางการดำเนินการภายในกะนั้น หากเกิน 1.5W หรือ HOLD เกิน H ให้เข้าสู่รายการสีแดง โดยฝ่ายวางแผน คุณภาพ และวิศวกรรมกระบวนการต้องลงนามร่วม และสรุปผลเป็นหนึ่งในสี่ทางเลือก ได้แก่ ดำเนินการต่อ ส่งออกให้ผู้รับจ้างภายนอก แยกกักและตรวจยืนยันซ้ำ หรือคัดทิ้ง เกณฑ์ฉบับต่าง ๆ ต้องทบทวนทุกไตรมาสตามการเปลี่ยนแปลงของจำนวนเครื่องจักร กลุ่มผลิตภัณฑ์ และทรัพยากรการตรวจสอบ ห้ามเขียนทับฉบับเก่า และต้องเก็บวันที่มีผลบังคับใช้พร้อมขอบเขตคำสั่งซื้อที่ใช้บังคับ
4. การระบุสาเหตุของการค้างในกระบวนการต้องไม่ดูเพียงคำว่า “คอขวด”
หน้างานมักเหมารวมการสะสมของงานว่าเกิดจากกำลังการผลิตไม่เพียงพอ จนนำไปสู่การซื้อเครื่องจักรเพิ่ม แนวทางที่ตรวจสอบได้คือแยก Q ของแต่ละช่วงออกเป็นการใช้เวลาหกประเภท ได้แก่ ความต่างของจังหวะระหว่างต้นน้ำและปลายน้ำ การเตรียมงานเป็นชุดและการเปลี่ยนรุ่น วัสดุหรืออุปกรณ์จับยึมยังไม่พร้อม หลักฐานคุณภาพยังไม่ออกเอกสาร การรอการเปลี่ยนแปลงจากลูกค้า และทรัพยากรขัดข้อง การใช้เวลาแต่ละช่วงต้องผูกรหัสเหตุการณ์และหลักฐานเข้าด้วยกัน: การขาดวัสดุเชื่อมโยงกับแบบตรวจสอบความพร้อมครบชุด การยังไม่ออกเอกสารเชื่อมโยงกับหมายเลขล็อตตรวจสอบหรือรายงาน การเปลี่ยนแปลงจากลูกค้าเชื่อมโยงกับหมายเลข ECN และความขัดข้องเชื่อมโยงกับรหัสสัญญาณเตือนของอุปกรณ์ เมื่อสรุปรายเดือน ให้คำนวณสัดส่วนเวลาของแต่ละประเภทเทียบกับเวลาคอยรวม และแยกสถิติ “มีหลักฐานว่าผ่านเกณฑ์แล้วแต่ยังไม่ส่งต่อ” ซึ่งเป็นเวลารอจากการบริหารล้วน ๆ หากสัดส่วนเวลารอจากการบริหารเกิน 20% ควรปรับปรุงพจนานุกรมสถานะและใบตอบรับการส่งต่องานก่อน ไม่ใช่เพิ่มเครื่องจักรทันที
5. วงจรปิดของการตรวจนับงานระหว่างผลิตและการปลด HOLD
ให้ตรวจสอบความสอดคล้องระหว่างข้อมูลบัญชีกับของจริงหนึ่งครั้งทุกวันในช่วงเปลี่ยนกะ โดยไม่จำเป็นต้องย้ายชิ้นงานจริงทุกชิ้นไปยังพื้นที่ตรวจนับ: ใช้หมายเลขถาดหรือการสแกน DPM เพื่อตรวจสอบห้ารายการ ได้แก่ รายการงานระหว่างผลิต สถานีงาน สถานะ ช่วงอายุงาน และหมายเลขใบแจ้งความผิดปกติ แล้วสุ่มตรวจยืนยันรหัสระบุชิ้นงานจริงและจำนวนชิ้นในถาด ความคลาดเคลื่อนแบ่งเป็นสี่ประเภท: ตำแหน่งผิด สถานะผิด จำนวนผิด และไม่มีรหัสระบุ ความคลาดเคลื่อนใด ๆ ต้องสร้างบันทึกความเบี่ยงเบนภายในกะนั้น และห้ามแก้ไขสถานะโดยตรง การปลด HOLD ต้องดำเนินการโดยบทบาทผู้อนุมัติเดิม พร้อมบันทึกผลการตรวจยืนยันซ้ำ เวลาปลด ขั้นตอนแรกหลังปลด และผู้รับงานปลายน้ำ หากระหว่าง HOLD มีการเปลี่ยนเวอร์ชันแพ็กเกจพารามิเตอร์กระบวนการ การสลับล็อตผง หรือ ECN ของลูกค้ามีผลบังคับใช้ ต้องวิเคราะห์ผลกระทบใหม่ก่อน และห้ามใช้ข้อสรุปการอนุมัติปล่อยงานก่อนการปลด บันทึกการปลดและบันทึกการพักงานต้นฉบับต้องเก็บเป็นคู่ เพื่อสร้างสายเวลาที่ลูกค้าสามารถตรวจประเมินได้
6. เกตการอนุมัติปล่อยงานและหลักฐานการส่งมอบ
ก่อนที่ล็อตงานระหว่างผลิตจะเข้าสู่การบรรจุและจัดส่ง ให้ตั้งเกต D1 ถึง D5 จำนวนห้าด่าน: D1 ตรวจสอบว่าหมายเลขชิ้นส่วนทั้งหมดออกจาก RUN/QUEUE แล้ว และไม่มีใบแจ้งความผิดปกติที่ยังไม่ปิด; D2 ตรวจสอบว่า A_batch ไม่เกินขีดจำกัดอายุงานรวมที่กำหนดไว้ตามกลุ่มผลิตภัณฑ์ หากเกินต้องแนบข้อสรุปที่ลงนามร่วมโดยสามฝ่าย; D3 ตรวจสอบความสอดคล้องแบบหนึ่งต่อหนึ่งระหว่างล็อตผง หมายเลข build รอบเตาอบชุบความร้อน ชิ้นทดสอบร่วมเตา และรายงานการตรวจสอบขั้นสุดท้ายในสายหลักฐานคุณภาพ; D4 ตรวจสอบว่าบันทึกการปลด HOLD ครบถ้วน และเวอร์ชันการวิเคราะห์ผลกระทบ ECN เป็นฉบับล่าสุด; D5 ให้ผู้รับผิดชอบการส่งมอบลงนามรับรองรายการสถานะการจัดส่ง ซึ่งต้องประกอบด้วยคีย์หลักล็อต เวลาคอยรวม ระยะเวลา HOLD รวม ข้อสรุปการจัดการงานเกินกำหนด และหมายเลขเวอร์ชันของเกณฑ์ เก็บรายการดังกล่าวไว้กับสินค้า หรือตามที่สัญญากำหนด เพื่อให้คำถามว่า “เหตุใดล็อตนี้จึงรอเพิ่มอีกสามวัน” ตอบได้ด้วยบันทึก ไม่ใช่ความทรงจำ
7. จังหวะการนำไปใช้และข้อผิดพลาดที่พบบ่อย
แนะนำให้ดำเนินการภายในสี่สัปดาห์: สัปดาห์แรกจัดทำเฉพาะพจนานุกรมสถานะและเวลาอ้างอิงสี่ค่า โดยยังไม่ตั้งตัวชี้วัดประเมินผล; สัปดาห์ที่สองใช้ข้อมูลรายงานการผลิตย้อนหลังสองสัปดาห์เพื่อจำลองผล กำหนด P90 และเกณฑ์ W, H ของแต่ละกระบวนการ; สัปดาห์ที่สามใช้งานรายการสีเหลืองและสีแดง พร้อมการตรวจสอบด้วยการสแกนในช่วงเปลี่ยนกะ และย้ายข้อยกเว้นแบบข้อความอิสระเข้าสู่รหัสสาเหตุ; สัปดาห์ที่สี่กำหนดให้ D1–D5 เป็นการบล็อกแบบบังคับก่อนจัดส่ง และฝึกตรวจสอบย้อนกลับสายเวลาจากหมายเลขซีเรียลหนึ่งครั้ง มีข้อผิดพลาดสามประการที่ควรหลีกเลี่ยง: ประการแรก ใช้กำหนดส่งของคำสั่งซื้อย้อนหลังเพื่อกำหนดขีดจำกัดงานระหว่างผลิตเดียว โดยละเลยความแตกต่างของกลุ่มกระบวนการ; ประการที่สอง ใช้ HOLD เป็นเพียงการขยาย QUEUE ปกติ ทำให้ความเสี่ยงจากการรออนุมัติของลูกค้าหรือผลตรวจสอบถูกกลืนไปกับการจัดตารางอัตโนมัติ; ประการที่สาม บันทึกเพียง “ขณะนี้อยู่ที่ใด” แต่ไม่บันทึก “ขั้นตอนก่อนหน้าเสร็จเมื่อใด และปลายน้ำรับงานเมื่อใด” ส่งผลให้ไม่สามารถคำนวณ Q และ A_op ได้ตลอดไป แนะนำให้ติดตามสี่ตัวชี้วัด: สัดส่วน QUEUE ที่เกิน W, สัดส่วน HOLD ที่เกิน H, สัดส่วนเวลารอจากการบริหารล้วน ๆ และอัตราผ่านเกต D ก่อนจัดส่งในครั้งแรก โดยควบคุมเป้าหมายไว้ที่ ≤5%, ≤2%, ≤20% และ ≥95% ตามลำดับ
สรุป
เสถียรภาพการส่งมอบของการพิมพ์ 3D แบบล็อตเล็ก ไม่ได้ขึ้นอยู่เพียงว่าตารางการผลิตสามารถบรรจุการใช้งานเครื่องจักรได้เต็มหรือไม่ แต่ขึ้นอยู่กับว่าช่วงเวลาตั้งแต่ขั้นตอนเสร็จสิ้นจนถึงการรับงานโดยขั้นตอนถัดไปของล็อตงานระหว่างผลิตนั้น ได้รับการวัด จัดระดับ และปิดประเด็นหรือไม่ เมื่อใช้หมายเลขชิ้นส่วน + หมายเลขล็อต + หมายเลขขั้นตอนเป็นหน่วยสถานะ ใช้เวลาอ้างอิงสี่ค่าเพื่อคำนวณอายุล็อต อายุขั้นตอน และเวลาคอย ใช้พจนานุกรมสี่สถานะเพื่อแยกการรอออกจากการพักงานภายใต้การควบคุม แล้วปิดสายหลักฐานด้วยการยกระดับตามเกณฑ์ การระบุสาเหตุด้วยรหัส การปลด HOLD และเกต D1–D5 โรงงานจะสามารถเปลี่ยนปัญหา “งานระหว่างผลิตกองค้างมากขึ้น” ให้เป็นชุดปริมาณสถานะทางวิศวกรรมที่ตัดสินได้ ทบทวนย้อนหลังได้ และส่งให้ลูกค้าตรวจสอบได้ นี่คือส่วนเชื่อมต่อการบริหารที่ไม่อาจละเลยระหว่างชั้นการวางแผนและชั้นการปฏิบัติการ ระหว่างการออกแบบและการส่งมอบชิ้นงานจริง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง