
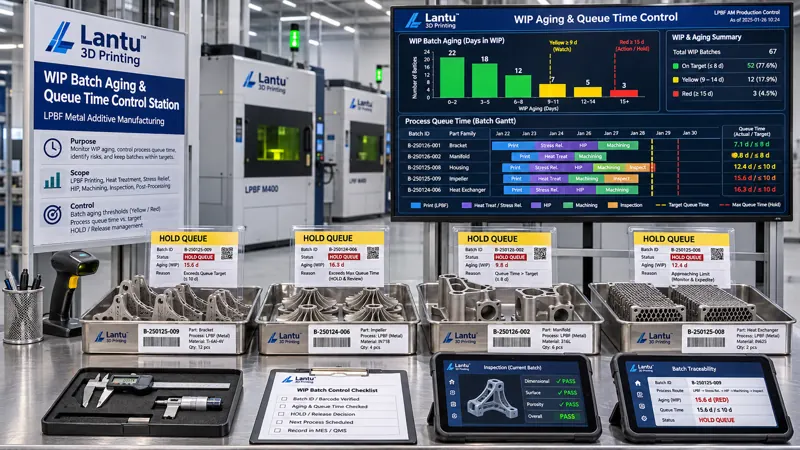
परिचय: शेड्यूल में त्रुटि नहीं है, फिर भी कार्याधीन सामग्री का ढेर बढ़ता जाता है
कई 3D प्रिंटिंग कार्यशालाओं को एक ही प्रकार का समीक्षा निष्कर्ष मिला है: उपकरण बंद नहीं था, कार्य आदेश छूटा नहीं था और पाउडर भी उपलब्ध था, फिर भी किसी ऑर्डर के बिल्ड से उतरने से अंतिम डिलीवरी तक पांच से नौ दिन अतिरिक्त लग गए। शेड्यूल गैंट चार्ट देखने पर हर प्रक्रिया एक निश्चित समय-खंड में नियोजित मिलती है; लेकिन साइट पर पार्ट पाउडर हटाने वाले स्टेशन, हीट-ट्रीटमेंट भट्टी के सामने या CMM निरीक्षण कतार क्षेत्र में रुके होते हैं। समस्या यह नहीं है कि “शेड्यूल किया गया या नहीं”, बल्कि यह है कि “शेड्यूल होने के बाद इस कार्याधीन बैच ने वास्तव में कितनी देर प्रतीक्षा की और किसने तय किया कि वह आगे प्रवाहित हो सकता है।” ब्लूप्रिंट 3डी इस घटना को डिजाइन ब्लूप्रिंट से भौतिक डिलीवरी तक के पूर्ण जीवनचक्र प्रबंधन का हिस्सा मानता है: योजना स्तर कार्य आरंभ क्रम देता है, जबकि निष्पादन स्तर को कार्याधीन बैच की स्थिति मात्राएं देनी चाहिए; अन्यथा डिलीवरी प्रतिबद्धता का स्वतंत्र सत्यापन नहीं हो सकता।
1. कार्याधीन एजिंग को अलग से परिभाषित करना क्यों आवश्यक है
कार्याधीन एजिंग, ऑर्डर के उत्पादन में रहने के दिनों के बराबर नहीं है, न ही यह उपकरण के उपयोग समय के बराबर है। धातु LPBF पार्ट के लिए, एक बिल्ड के उतरने के बाद उसे कई पार्ट नंबरों में विभाजित किया जा सकता है, जो क्रमशः पाउडर हटाने, सपोर्ट हटाने, हीट ट्रीटमेंट, वायर कटिंग, सैंडब्लास्टिंग, निरीक्षण और पैकेजिंग से गुजरते हैं; एक ही बैच के अलग-अलग पार्ट अलग प्रक्रियाओं में रुक सकते हैं। “पार्ट नंबर + बैच नंबर + ऑपरेशन नंबर” को न्यूनतम स्थिति इकाई मानने और चार टाइमस्टैम्प दर्ज करने की अनुशंसा की जाती है: T_release (कार्य आदेश रिलीज़), T_start (प्रक्रिया का वास्तविक आरंभ), T_finish (प्रक्रिया पूर्णता), और T_accept (डाउनस्ट्रीम स्वीकृति)। ऑपरेशन आयु A_op = वर्तमान समय − T_finish, बैच आयु A_batch = वर्तमान समय − T_release, और कतार समय Q = T_start − T_finish(अपस्ट्रीम)। इन तीन मात्राओं को अलग-अलग मापने से “उपकरण ने 18 घंटे प्रिंट किया” को गलती से “पार्ट केवल कतार में था” नहीं माना जाएगा।
2. सत्यापनीय कार्यस्थल स्थिति शब्दकोश स्थापित करें
स्थिति शब्दकोश में कम-से-कम ये तत्व होने चाहिए: बैच प्राथमिक कुंजी, पार्ट नंबर या ट्रे नंबर, वर्तमान कार्यस्थल, पिछली प्रक्रिया का पूर्णता कोड, अगली प्रक्रिया, सामग्री-पूर्णता स्थिति कोड, गुणवत्ता स्थिति कोड, एजिंग अंतराल, जिम्मेदार व्यक्ति और अपवाद आदेश नंबर। केवल चार स्थितियों की अनुमति होनी चाहिए: RUN (प्रसंस्करण में), QUEUE (योग्य और प्रतीक्षारत), HOLD (नियंत्रित होल्ड), और BLOCK (रुका हुआ, निस्तारण लंबित)। QUEUE और HOLD में स्पष्ट अंतर होना चाहिए: पहला स्वचालित रूप से डाउनस्ट्रीम आरक्षण स्लॉट में जा सकता है, जबकि दूसरे के लिए कारण कोड, अनुमोदक, अपेक्षित रिलीज़ समय और पुनः सत्यापन आवश्यकता अनिवार्य है। सामान्य कारण कोड में पाउडर पुनः परीक्षण का निर्णय लंबित होना, फर्नेस-कूपन परिणाम लंबित होना, ग्राहक ECN प्रभाव विश्लेषण, निरीक्षण संसाधन की खराबी और उधार लिया गया फिक्स्चर वापस न होना शामिल हैं। स्थिति कोड को उत्पादन-रिपोर्टिंग टर्मिनल में लिखते समय ऑपरेटर और टर्मिनल नंबर संरक्षित रखें; “अस्थायी रूप से रखा” या “सूचना की प्रतीक्षा” जैसे मुक्त-पाठ विकल्पों का उपयोग निषिद्ध होना चाहिए।
3. एजिंग सीमाएं और अतिदेय एस्केलेशन नियम
सीमाएं प्रक्रिया परिवार के आधार पर अलग-अलग निर्धारित की जानी चाहिए, न कि पूरे संयंत्र के लिए एक समान 48 घंटे रखी जाएं। पिछले तीन महीनों के योग्य बैचों के वास्तविक P50 और P90 कतार समय के आधार पर निर्धारण किया जा सकता है: QUEUE चेतावनी सीमा W = P90 × 1.2, और HOLD सीमा H = 24 घंटे। तृतीय-पक्ष परीक्षण या ग्राहक अनुमोदन की आवश्यकता वाले होल्ड को 72 घंटे तक बढ़ाया जा सकता है, किंतु बाहरी संदर्भ नंबर दर्ज करना अनिवार्य है। उदाहरण के लिए, यदि सपोर्ट हटाने की प्रक्रिया का P90 नौ घंटे है, तो W लगभग 11 घंटे होगा; हीट ट्रीटमेंट से पहले कतार का P90 16 घंटे हो, तो W लगभग 19 घंटे; और CMM निरीक्षण कतार का P90 22 घंटे हो, तो W लगभग 26 घंटे होगा। W पार करने पर बैच पीली सूची में जाता है और टीम को उसी शिफ्ट में उसकी दिशा की पुष्टि करनी होती है। 1.5W पार करने या HOLD के H से अधिक होने पर बैच लाल सूची में जाता है; योजना, गुणवत्ता और प्रक्रिया विभाग को संयुक्त हस्ताक्षर करके चार में से एक निष्कर्ष देना होगा: प्रवाह जारी रखना, आउटसोर्सिंग, अलग करके पुनः सत्यापन, या स्क्रैप घोषित करना। उपकरण संख्या, उत्पाद परिवार और निरीक्षण संसाधनों में बदलाव के साथ सीमाओं के संस्करण की प्रत्येक तिमाही समीक्षा होनी चाहिए। पुराने संस्करणों को अधिलेखित नहीं किया जाना चाहिए; उनकी प्रभावी तिथि और लागू ऑर्डर सीमा संरक्षित रखनी चाहिए।
4. प्रक्रिया रुकावट का कारण केवल “बॉटलनेक” नहीं हो सकता
साइट पर अक्सर संचय का सामान्य कारण क्षमता की कमी माना जाता है, जिसके परिणामस्वरूप और उपकरण खरीद लिए जाते हैं। सत्यापनीय तरीका यह है कि Q के प्रत्येक खंड को छह प्रकार के समय उपयोग में विभाजित किया जाए: अपस्ट्रीम और डाउनस्ट्रीम टैक्ट का अंतर, बैच तैयारी और चेंजओवर, सामग्री या फिक्स्चर का उपलब्ध न होना, गुणवत्ता साक्ष्य पर हस्ताक्षर लंबित होना, ग्राहक परिवर्तन की प्रतीक्षा, और संसाधन विफलता। प्रत्येक समय उपयोग को घटना कोड और साक्ष्य से जोड़ना चाहिए: सामग्री कमी को सामग्री-पूर्णता सत्यापन सूची से, हस्ताक्षर लंबित होने को निरीक्षण बैच या रिपोर्ट नंबर से, ग्राहक परिवर्तन को ECN नंबर से और विफलता को उपकरण अलार्म कोड से जोड़ें। मासिक सारांश में प्रत्येक श्रेणी के समय उपयोग का कुल कतार समय में अनुपात निकालें तथा “योग्य साक्ष्य मौजूद होने के बावजूद आगे न बढ़े” ऐसे शुद्ध प्रबंधन-प्रतीक्षा समय को अलग से मापें। यदि शुद्ध प्रबंधन प्रतीक्षा 20% से अधिक हो, तो पहले स्थिति शब्दकोश और हैंडओवर रसीदों को सुधारें, मशीनें बढ़ाने को प्राथमिकता न दें।
5. कार्याधीन गणना और होल्ड रिलीज़ का क्लोज्ड-लूप प्रबंधन
हर शिफ्ट हैंडओवर पर एक बार रिकॉर्ड और वास्तविक स्थिति का मिलान करें, लेकिन प्रत्येक भौतिक पार्ट को गणना क्षेत्र में ले जाना आवश्यक नहीं है: ट्रे नंबर या DPM स्कैनिंग से कार्याधीन सूची, कार्यस्थल, स्थिति, एजिंग अंतराल और अपवाद आदेश नंबर—इन पांच मदों का मिलान करें, तथा नमूने के आधार पर वास्तविक पहचान और ट्रे में पार्टों की संख्या की पुनः जांच करें। भिन्नताओं को स्थान त्रुटि, स्थिति त्रुटि, मात्रा त्रुटि और पहचान अनुपस्थित—इन चार श्रेणियों में बांटें। किसी भी भिन्नता के लिए उसी शिफ्ट में विचलन रिकॉर्ड बनाएं; स्थिति को सीधे बदलना निषिद्ध है। HOLD रिलीज़ मूल अनुमोदन भूमिका द्वारा ही की जानी चाहिए और इसमें पुनः सत्यापन परिणाम, रिलीज़ समय, रिलीज़ के बाद पहली प्रक्रिया तथा डाउनस्ट्रीम प्राप्तकर्ता दर्ज हों। यदि HOLD अवधि में प्रक्रिया पैरामीटर पैकेज का संस्करण बदले, पाउडर बैच बदले या ग्राहक ECN प्रभावी हो जाए, तो पहले प्रभाव विश्लेषण पुनः चलाना होगा; रिलीज़ से पहले के निष्कर्ष का पुनः उपयोग नहीं किया जा सकता। रिलीज़ रिकॉर्ड और मूल होल्ड रिकॉर्ड को जोड़ी के रूप में सुरक्षित रखें, ताकि ग्राहक ऑडिट के लिए सत्यापनीय समय-श्रृंखला बने।
6. रिलीज़ गेट और डिलीवरी साक्ष्य
कार्याधीन बैच को पैकेजिंग और शिपमेंट में भेजने से पहले D1 से D5 तक पांच गेट स्थापित करें: D1 में सत्यापित करें कि सभी पार्ट नंबर RUN/QUEUE से बाहर हैं और कोई अपवाद आदेश खुला नहीं है; D2 में सत्यापित करें कि A_batch उत्पाद परिवार के अनुसार स्थिर की गई कुल एजिंग सीमा से अधिक नहीं है, और सीमा पार होने पर त्रिपक्षीय संयुक्त हस्ताक्षर वाला निष्कर्ष संलग्न हो; D3 में सत्यापित करें कि गुणवत्ता साक्ष्य श्रृंखला में पाउडर बैच, बिल्ड नंबर, हीट-ट्रीटमेंट फर्नेस रन, फर्नेस कूपन और अंतिम निरीक्षण रिपोर्ट का एक-से-एक संबंध है; D4 में सत्यापित करें कि HOLD रिलीज़ रिकॉर्ड पूर्ण हैं और ECN प्रभाव विश्लेषण का संस्करण नवीनतम है; D5 में डिलीवरी जिम्मेदार व्यक्ति शिपमेंट स्थिति सूची पर हस्ताक्षर करे। इस सूची में बैच प्राथमिक कुंजी, कुल कतार समय, कुल होल्ड अवधि, अतिदेय निस्तारण निष्कर्ष और सीमा संस्करण नंबर शामिल हों। सूची को माल के साथ भेजें या अनुबंध के अनुसार सुरक्षित रखें, ताकि “इस बैच ने तीन दिन अतिरिक्त प्रतीक्षा क्यों की” का उत्तर रिकॉर्ड से दिया जा सके, स्मृति के आधार पर नहीं।
7. कार्यान्वयन की गति और सामान्य गलतियां
चार सप्ताह में कार्यान्वयन की अनुशंसा की जाती है: पहले सप्ताह में केवल स्थिति शब्दकोश और चार टाइमस्टैम्प लागू करें, कोई मूल्यांकन न रखें; दूसरे सप्ताह में दो सप्ताह के ऐतिहासिक उत्पादन-रिपोर्टिंग डेटा को पुनः चलाकर प्रत्येक प्रक्रिया का P90 तथा W और H सीमा निर्धारित करें; तीसरे सप्ताह में पीली और लाल सूची तथा शिफ्ट हैंडओवर स्कैन सत्यापन शुरू करें, और मुक्त-पाठ अपवादों को कारण कोड में स्थानांतरित करें; चौथे सप्ताह में D1–D5 को शिपमेंट-पूर्व अनिवार्य अवरोध के रूप में लागू करें और सीरियल नंबर से समय-श्रृंखला की प्रतिलोम जांच का अभ्यास करें। तीन गलतियों से बचना चाहिए: पहली, ऑर्डर की डिलीवरी तिथि से एक समान WIP सीमा उलटी गणना करना और प्रक्रिया परिवारों के अंतर को अनदेखा करना; दूसरी, HOLD को QUEUE का सामान्य विस्तार मानना, जिससे ग्राहक अनुमोदन या लंबित निरीक्षण के जोखिम को स्वचालित शेड्यूलिंग निगल लेती है; तीसरी, केवल “वर्तमान में कहां है” दर्ज करना, लेकिन “पिछली प्रक्रिया कब पूर्ण हुई और डाउनस्ट्रीम ने कब स्वीकार किया” दर्ज न करना, जिससे Q और A_op कभी निकाले ही नहीं जा सकते। चार संकेतकों की अनुशंसा है: W से अधिक QUEUE का अनुपात, H से अधिक HOLD का अनुपात, शुद्ध प्रबंधन प्रतीक्षा का अनुपात और शिपमेंट-पूर्व D गेट की प्रथम-पास दर। इनके लक्ष्य क्रमशः ≤5%, ≤2%, ≤20% और ≥95% रखें।
निष्कर्ष
लघु-बैच 3D प्रिंटिंग की डिलीवरी स्थिरता केवल इस पर निर्भर नहीं करती कि शेड्यूल उपकरणों को कितना भर सकता है, बल्कि इस पर भी निर्भर करती है कि प्रक्रिया पूर्ण होने से लेकर डाउनस्ट्रीम स्वीकृति तक कार्याधीन बैच के समय को मापा, वर्गीकृत और बंद किया गया है या नहीं। पार्ट नंबर + बैच नंबर + ऑपरेशन नंबर को स्थिति इकाई बनाकर, चार टाइमस्टैम्प से बैच आयु, ऑपरेशन आयु और कतार समय स्पष्ट रूप से निकालकर, चार-स्थिति शब्दकोश से प्रतीक्षा और नियंत्रित होल्ड को अलग करके, तथा सीमा-आधारित एस्केलेशन, कारण कोड विश्लेषण, होल्ड रिलीज़ और D1–D5 गेट से साक्ष्य श्रृंखला बंद करके, कार्यशाला “कार्याधीन सामग्री का बढ़ता ढेर” को निर्धारणयोग्य, समीक्षायोग्य और ग्राहक सत्यापन के लिए उपलब्ध इंजीनियरिंग स्थिति मात्राओं में बदल सकती है। डिजाइन ब्लूप्रिंट से भौतिक डिलीवरी तक की यात्रा में, यह योजना स्तर और निष्पादन स्तर के बीच एक अनिवार्य प्रबंधन इंटरफेस है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।