
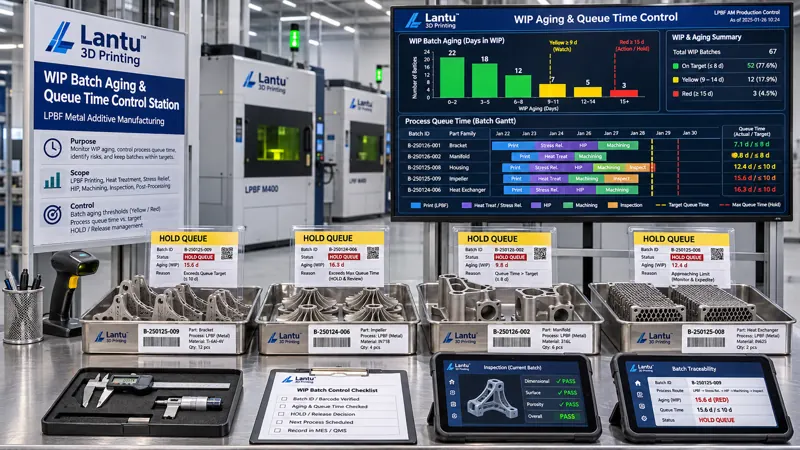
서론: 일정표에는 문제가 없는데 재공품은 계속 쌓인다
많은 3D 프린팅 작업장은 동일한 사후 분석 결론을 경험한다. 설비는 멈추지 않았고, 작업지시도 누락 없이 배정되었으며, 분말도 모두 준비되어 있었지만, 한 주문 배치가 빌드 챔버에서 나온 후 최종 납품까지 여전히 5~9일이 더 걸린다. 일정 간트차트를 보면 모든 공정이 특정 시간 창에 배치되어 있지만, 현장에서는 부품이 탈분말 작업대, 열처리로 앞 또는 3차원 측정기 대기 구역에 머물러 있다. 문제는 ‘배정되었는가’가 아니라 ‘배정 후 이 재공 배치가 실제로 얼마나 대기했으며, 누가 계속 흐를 수 있다고 판단하는가’에 있다. Blueprint 3D는 이러한 현상을 설계 청사진에서 실물 납품까지의 전 수명주기 관리로 본다. 계획 계층이 착수 순서를 제공한다면, 실행 계층은 재공 배치의 상태 변수를 제공해야 하며, 그렇지 않으면 납기 약속을 독립적으로 검증할 수 없다.
1. 재공 경과일수를 별도로 정의해야 하는 이유
재공 경과일수는 주문이 생산된 일수가 아니며 설비 점유 시간과도 동일하지 않다. 금속 LPBF 부품의 경우 하나의 빌드가 배출된 뒤 여러 품번으로 분리될 수 있고, 각각 탈분말, 서포트 제거, 열처리, 와이어 절단, 샌드블라스팅, 검사 및 포장을 거친다. 동일 배치 내 부품도 서로 다른 공정에 머무를 수 있다. ‘품번+배치번호+공정번호’를 최소 상태 단위로 하여 다음 네 타임스탬프를 기록하는 것이 바람직하다. T_release(작업지시 릴리스), T_start(공정 실제 시작), T_finish(공정 완료), T_accept(다음 공정 인수)이다. 공정 경과일수 A_op = 현재 시각 − T_finish, 배치 경과일수 A_batch = 현재 시각 − T_release, 대기 시간 Q = T_start − T_finish(상위 공정)로 정의한다. 이 세 가지를 분리해 집계해야 ‘설비가 18시간 프린팅했다’를 ‘부품이 대기한 시간도 짧았다’로 오인하지 않는다.
2. 검증 가능한 작업장 상태 사전 구축
상태 사전에는 최소한 배치 기본키, 품번 또는 트레이 번호, 현재 작업장, 이전 공정 완료 코드, 다음 공정, 준비 완료 상태 코드, 품질 상태 코드, 경과일수 구간, 책임자, 이상 보고서 번호가 포함되어야 한다. 상태는 RUN(가공 중), QUEUE(적합 대기), HOLD(통제 보류), BLOCK(처리 대기 차단)의 네 상태만 허용한다. QUEUE와 HOLD는 엄격히 구분해야 한다. 전자는 다음 공정 예약 슬롯으로 자동 진입할 수 있지만, 후자는 원인 코드, 승인자, 예상 해제 시간 및 재검증 요구사항이 반드시 필요하다. 일반적인 원인 코드에는 분말 재검증 판정 대기, 동반 시험편 결과 미발행, 고객 ECN 영향 분석, 검사 자원 고장, 대여 치공구 미반납 등이 있다. 상태 코드는 작업 실적 단말기에 입력할 때 작업자와 단말기 번호를 보존해야 하며, ‘임시 보관’, ‘통지 대기’와 같은 자유 텍스트로 대체해서는 안 된다.
3. 경과일수 임계값 및 기한 초과 에스컬레이션 규칙
임계값은 공장 전체에 일률적으로 48시간을 적용하는 방식이 아니라 공정군별로 동결해야 한다. 최근 3개월간 적합 배치의 실측 대기 시간 P50 및 P90을 기준으로 설정할 수 있다. QUEUE 경보선 W = P90 × 1.2, HOLD 상한 H = 24시간으로 정한다. 제3자 검사 또는 고객 승인이 필요한 보류는 72시간까지 완화할 수 있으나, 반드시 외부 문서 번호를 기재해야 한다. 예를 들어 서포트 제거 공정의 P90이 9시간이면 W는 약 11시간이며, 열처리 전 대기 P90이 16시간이면 W는 약 19시간, 3차원 측정 검사 대기 P90이 22시간이면 W는 약 26시간이다. 경과일수가 W를 넘으면 황색 목록에 편입하고 작업반이 해당 교대 내에 처리 방향을 확인한다. 1.5W를 넘거나 HOLD가 H를 초과하면 적색 목록에 편입하며, 생산계획·품질·공정기술 부서가 공동 승인하여 계속 진행, 외주 전환, 격리 재검증 또는 폐기 중 하나의 결론을 내려야 한다. 임계값 버전은 설비 수, 제품군 및 검사 자원의 변화에 따라 분기마다 검토한다. 기존 버전을 덮어써서는 안 되며, 시행일과 적용 주문 범위를 보존해야 한다.
4. 공정 체류 원인을 단지 ‘병목’으로만 판단해서는 안 된다
현장에서는 적체를 포괄적으로 생산능력 부족으로 판단하여 설비 구매를 계속하는 경우가 많다. 검증 가능한 방법은 각 Q 구간을 여섯 가지 점유 유형으로 분해하는 것이다. 즉, 상하류 택트 차이, 배치 준비 및 전환, 자재 또는 치공구 미도착, 품질 증빙 미승인, 고객 변경 대기, 자원 고장이다. 각 점유 구간은 이벤트 코드와 증빙에 연결해야 한다. 자재 부족은 준비 완료 검증서, 미승인은 검사 배치 또는 보고서 번호, 고객 변경은 ECN 번호, 고장은 설비 알람 코드에 연결한다. 월간 집계 시 각 유형의 점유 시간이 총 대기 시간에서 차지하는 비율을 계산하고, ‘적합 증빙이 있으나 다음 단계로 이관되지 않은’ 순수 관리 대기도 별도로 집계한다. 순수 관리 대기 비율이 20%를 넘으면 설비를 먼저 추가하기보다 상태 사전과 인계 확인 체계를 먼저 개선해야 한다.
5. 재공 재고 조사와 보류 해제의 폐루프
매일 교대 인수인계 시 장부와 실물의 대조를 실시해야 하지만, 모든 실물을 재고 조사 구역으로 옮길 필요는 없다. 트레이 번호 또는 DPM 스캔을 사용하여 재공 목록, 작업장, 상태, 경과일수 구간, 이상 보고서 번호의 다섯 항목을 대조하고, 실물 식별 표시와 트레이 내 수량을 표본 검증한다. 차이는 위치 오류, 상태 오류, 수량 오류, 식별 표시 누락의 네 유형으로 분류한다. 어떤 차이든 해당 교대 내에 편차 기록을 생성해야 하며, 상태를 직접 수정해서는 안 된다. HOLD 해제는 원래 승인 역할자가 수행해야 하며, 재검증 결과, 해제 시간, 해제 후 첫 공정 및 다음 공정 인수자를 입력해야 한다. HOLD 기간 중 공정 파라미터 패키지 개정, 분말 배치 전환 또는 고객 ECN 시행이 발생했다면 반드시 영향 분석을 다시 수행해야 하며, 해제 전의 승인 결론을 그대로 사용할 수 없다. 해제 기록과 원래 보류 기록은 쌍으로 보존하여 고객 감사에 대응 가능한 시간 체인을 형성한다.
6. 릴리스 게이트와 납품 증빙
재공 배치가 포장 및 출하로 전환되기 전에 D1부터 D5까지 다섯 개의 게이트를 설정한다. D1은 모든 품번이 RUN/QUEUE 상태를 벗어났고 미종결 이상 보고서가 없음을 확인한다. D2는 A_batch가 제품군별로 동결된 총 경과일수 상한을 초과하지 않음을 확인하며, 초과 시 3자 공동 승인 결론을 첨부해야 한다. D3는 품질 증빙 체인의 분말 배치, 빌드 번호, 열처리로 차수, 동반 시험편 및 최종 검사 보고서가 일대일로 대응하는지 확인한다. D4는 HOLD 해제 기록이 완전하고 ECN 영향 분석 버전이 최신인지 확인한다. D5에서는 납품 책임자가 출하 상태 목록을 서명 수령한다. 이 목록에는 배치 기본키, 총 대기 시간, 총 보류 시간, 기한 초과 처리 결론 및 임계값 버전 번호가 포함된다. 목록은 제품과 함께 제공하거나 계약에 따라 보관하여 ‘왜 이 배치가 3일 더 대기했는가’를 기억이 아닌 기록으로 답할 수 있게 한다.
7. 도입 일정과 일반적인 오류
4주간의 도입을 권장한다. 첫째 주에는 상태 사전과 4개 타임스탬프만 구축하고 평가 지표는 적용하지 않는다. 둘째 주에는 2주간의 과거 작업 실적 데이터를 재생하여 각 공정의 P90 및 W, H 임계값을 보정한다. 셋째 주에는 황색·적색 목록과 교대 인수인계 스캔 대조를 가동하고, 자유 텍스트 이상 사항을 원인 코드로 이관한다. 넷째 주에는 D1~D5를 출하 전 강제 차단 기능으로 구현하고, 일련번호로 시간 체인을 역추적하는 훈련을 한 차례 실시한다. 세 가지 오류를 피해야 한다. 첫째, 주문 납기에서 역산한 단일 재공 상한을 적용하여 공정군 차이를 무시하는 것. 둘째, HOLD를 QUEUE의 단순 연장으로 취급하여 고객 승인이나 검사 결과 미발행 리스크가 자동 일정계획에 흡수되게 하는 것. 셋째, ‘현재 어디에 있는지’만 기록하고 ‘이전 공정이 언제 완료되었는지, 다음 공정이 언제 인수했는지’를 기록하지 않아 Q와 A_op를 영원히 계산할 수 없게 하는 것이다. 권장 관리 지표는 네 가지다. QUEUE의 W 초과 비율, HOLD의 H 초과 비율, 순수 관리 대기 비율, 출하 전 D 게이트 1회 통과율이며, 목표는 각각 ≤5%, ≤2%, ≤20%, ≥95%로 관리한다.
결론
소량 3D 프린팅의 납품 안정성은 일정계획이 설비를 얼마나 빈틈없이 채우는지에만 좌우되지 않는다. 재공 배치가 공정 완료 후 다음 공정에서 인수되기까지의 시간이 측정되고, 등급화되며, 종결되는지에 달려 있다. 품번+배치번호+공정번호를 상태 단위로 설정하고, 4개 타임스탬프로 배치 경과일수·공정 경과일수·대기 시간을 명확히 계산한다. 이어 4상태 사전으로 대기와 통제 보류를 구분하고, 임계값 에스컬레이션, 원인 코드 분류, 보류 해제 및 D1~D5 게이트로 증빙 체인을 완결하면, 작업장은 ‘재공품이 계속 쌓인다’는 문제를 판정 가능하고 사후 검토 가능하며 고객 검증에도 제공할 수 있는 공학적 상태 변수로 전환할 수 있다. 이는 설계 청사진에서 실물 납품으로 나아갈 때 계획 계층과 실행 계층 사이에서 생략할 수 없는 관리 인터페이스다.