
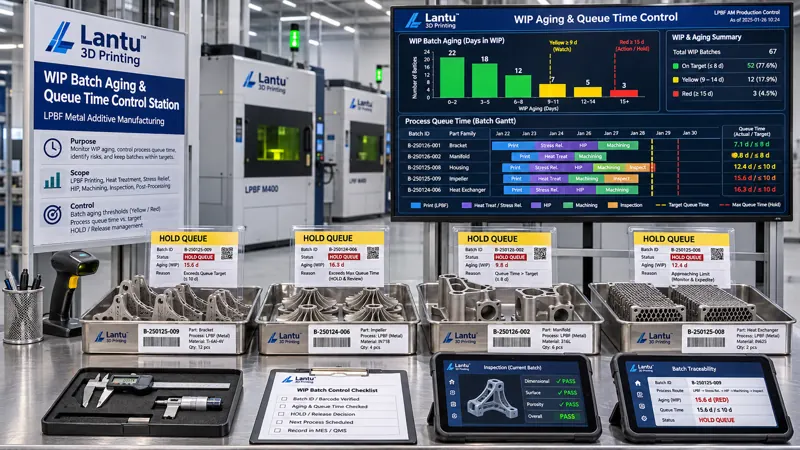
Введение: график не ошибается, но НЗП накапливается все дольше
Во многих цехах 3D-печати при разборе проблем повторяется один и тот же вывод: оборудование не простаивало, производственные задания были запланированы полностью, порошок имелся в наличии, однако партия заказа после выгрузки из машины до окончательной поставки все равно требовала дополнительно от пяти до девяти дней. Диаграмма Ганта показывает, что каждая операция включена в определенное временное окно; на площадке же детали остаются на участке удаления порошка, перед печью термообработки или в очереди на координатно-измерительную машину. Проблема состоит не в том, «была ли операция запланирована», а в том, «сколько фактически ждала данная партия НЗП после планирования и кто определил возможность ее дальнейшего перемещения». Blueprints3D относит такие явления к управлению полным жизненным циклом — от проектного чертежа до поставки физического изделия: уровень планирования задает очередность запуска, а уровень исполнения должен предоставлять параметры состояния партий НЗП, иначе обещанный срок поставки невозможно независимо проверить.
1. Почему возраст НЗП необходимо определять отдельно
Возраст НЗП не равен количеству дней, прошедших с начала производства заказа, и не тождественен машинному времени. После выгрузки металлической детали LPBF из одной сборочной камеры можно выделить несколько номеров деталей, которые затем по отдельности проходят удаление порошка, снятие поддержек, термообработку, электроэрозионную резку проволокой, пескоструйную обработку, контроль и упаковку; различные детали одной партии могут находиться на разных операциях. В качестве минимальной единицы состояния рекомендуется использовать «номер детали + номер партии + номер операции» и фиксировать четыре временные метки: T_release (выпуск производственного задания), T_start (фактическое начало операции), T_finish (завершение операции), T_accept (приемка следующим участком). Возраст операции A_op = текущее время − T_finish, возраст партии A_batch = текущее время − T_release, время ожидания Q = T_start − T_finish(предыдущей операции). Только раздельный учет этих трех величин позволяет не принять «18 часов печати на оборудовании» за «деталь только находилась в очереди».
2. Создание проверяемого словаря состояний рабочих участков
Словарь состояний должен как минимум содержать: первичный ключ партии, номер детали или поддона, текущий участок, код завершения предыдущей операции, следующую операцию, код комплектности, код качества, интервал возраста, ответственного сотрудника и номер записи об отклонении. Допускаются только четыре состояния: RUN (в обработке), QUEUE (ожидание при соответствии требованиям), HOLD (контролируемое удержание), BLOCK (блокировка до принятия решения). QUEUE и HOLD необходимо строго различать: первое может автоматически перейти в слот бронирования следующей операции, тогда как для второго обязательны код причины, утверждающее лицо, предполагаемое время снятия удержания и требования к повторной проверке. Типовые коды причин включают: ожидание решения по повторной проверке порошка, отсутствие результатов образцов-свидетелей термообработки, анализ влияния ECN заказчика, отказ ресурсов контроля, невозвращенная заимствованная оснастка. При внесении кода состояния через терминал учета выполнения необходимо сохранять данные оператора и номер терминала; запрещается заменять их свободным текстом вроде «временно» или «ждать уведомления».
3. Пороговые значения возраста и правила эскалации просрочки
Пороги должны быть отдельно зафиксированы для каждого семейства операций, а не единообразно установлены на уровне 48 часов для всего предприятия. Их можно задать на основе фактически измеренного времени ожидания P50 и P90 для соответствующих партий за последние три месяца: линия предупреждения QUEUE W = P90 × 1,2, а предел HOLD H = 24 часа. Для удержаний, требующих внешнего контроля третьей стороной или одобрения заказчика, предел может быть увеличен до 72 часов, но с обязательным указанием внешнего номера документа. Например, если P90 для снятия поддержек составляет 9 часов, W≈11 часов; если P90 очереди перед термообработкой составляет 16 часов, W≈19 часов; если P90 очереди на КИМ составляет 22 часа, W≈26 часов. При превышении W возраст включается в желтый список, а бригада должна подтвердить дальнейшее направление в течение смены; при превышении 1,5W либо при HOLD дольше H партия включается в красный список. Планирование, качество и технологическая служба совместно утверждают одно из четырех решений: продолжить маршрут, передать на аутсорсинг, изолировать для повторной проверки или забраковать. Версии порогов должны пересматриваться ежеквартально с учетом количества оборудования, семейств продукции и ресурсов контроля. Старые версии нельзя перезаписывать: необходимо сохранять дату вступления в силу и диапазон применимых заказов.
4. Анализ причин межоперационных задержек не должен ограничиваться словом «узкое место»
На производстве накопление часто обобщенно объясняют недостаточной мощностью, что ведет к дальнейшей закупке оборудования. Проверяемый подход состоит в разложении каждого интервала Q на шесть видов затрат времени: различие тактов соседних операций, пакетная подготовка и переналадка, отсутствие материала или оснастки, неоформленные доказательства качества, ожидание изменений заказчика, отказ ресурсов. Каждый вид затрат должен быть связан с кодом события и подтверждающими данными: нехватка материала — с листом проверки комплектности, неоформленное подтверждение — с номером контрольной партии или отчета, изменение заказчика — с номером ECN, отказ — с кодом аварийного сигнала оборудования. При ежемесячном обобщении рассчитывается доля каждой категории в общем времени очереди, а также отдельно учитывается чистое управленческое ожидание, когда доказательства соответствия уже имеются, но перемещение не выполнено. Если доля чистого управленческого ожидания превышает 20%, прежде всего следует исправить словарь состояний и квитанции о передаче, а не добавлять оборудование.
5. Замкнутый цикл инвентаризации НЗП и снятия удержаний
При каждой ежедневной сменной передаче следует проводить сверку учетных и фактических данных, однако для этого не нужно переносить каждую физическую деталь в зону инвентаризации: по штрихкоду номера поддона или DPM сверяются пять позиций — перечень НЗП, участок, состояние, интервал возраста и номер записи об отклонении; выборочно проверяются физическая маркировка и количество деталей в поддоне. Расхождения подразделяются на ошибку местоположения, ошибку состояния, ошибку количества и отсутствие маркировки. При любом расхождении в ту же смену оформляется запись об отклонении; прямое изменение состояния запрещено. Снятие HOLD должно выполняться той же ролью, которая первоначально его утвердила, с внесением результата повторной проверки, времени снятия, первой операции после снятия и принимающего сотрудника следующего участка. Если в период HOLD изменился пакет технологических параметров, была заменена партия порошка или вступил в силу ECN заказчика, необходимо заново провести анализ влияния; использовать решение о выпуске, действовавшее до снятия удержания, нельзя. Записи о снятии удержания и первоначальном удержании хранятся парой, образуя временную цепочку, доступную для аудита заказчиком.
6. Контрольные шлюзы выпуска и доказательства поставки
Перед переводом партии НЗП в упаковку и отгрузку устанавливаются пять контрольных шлюзов D1–D5: D1 подтверждает, что все номера деталей вышли из RUN/QUEUE и не имеют незакрытых записей об отклонениях; D2 подтверждает, что A_batch не превышает общего предела возраста, зафиксированного для семейства продукции, а при превышении приложено совместно утвержденное решение трех сторон; D3 подтверждает однозначное соответствие в цепочке доказательств качества между партией порошка, номером сборки, номером загрузки печи термообработки, образцами-свидетелями и итоговым отчетом контроля; D4 подтверждает полноту записей о снятии HOLD и актуальность версии анализа влияния ECN; D5 требует, чтобы ответственный за поставку подписал перечень статуса отгрузки. Перечень содержит первичный ключ партии, суммарное время очереди, суммарную длительность удержаний, решение по просрочке и номер версии порога. Он передается вместе с продукцией либо хранится в соответствии с контрактом, позволяя ответить на вопрос «почему эта партия ждала на три дня дольше» на основе записей, а не воспоминаний.
7. Темп внедрения и распространенные ошибки
Рекомендуется внедрение за четыре недели: на первой неделе создать только словарь состояний и четыре временные метки без привязки к оценке персонала; на второй неделе воспроизвести данные учета операций за две предыдущие недели и откалибровать P90 каждой операции и пороги W, H; на третьей неделе внедрить желтый и красный списки, сменную сверку по сканированию и перенести текстовые описания отклонений в коды причин; на четвертой неделе реализовать D1–D5 в виде жесткой блокировки перед отгрузкой и провести тренировку обратного построения временной цепочки по серийному номеру. Следует избегать трех ошибок: во-первых, выводить единый предел НЗП из срока поставки заказа, игнорируя различия между семействами операций; во-вторых, рассматривать HOLD как обычное продление QUEUE, из-за чего риски ожидания одобрения заказчика или результатов контроля поглощаются автоматическим планированием; в-третьих, фиксировать только «где находится партия сейчас», не указывая «когда завершилась предыдущая операция и когда принял следующий участок», из-за чего Q и A_op невозможно рассчитать. Рекомендуемые четыре показателя: доля QUEUE выше W, доля HOLD выше H, доля чистого управленческого ожидания и доля прохождения шлюзов D перед отгрузкой с первого раза. Целевые значения соответственно: ≤5%, ≤2%, ≤20% и ≥95%.
Заключение
Стабильность поставок в мелкосерийной 3D-печати зависит не только от способности графика полностью загрузить оборудование, но и от того, измеряется ли, классифицируется ли и закрывается ли время между завершением операции для партии НЗП и ее приемкой следующим участком. Если использовать номер детали + номер партии + номер операции как единицу состояния, рассчитывать возраст партии, возраст операции и время ожидания по четырем временным меткам, различать ожидание и контролируемое удержание через словарь из четырех состояний, а затем замыкать цепочку доказательств через пороговую эскалацию, коды причин, снятие удержаний и шлюзы D1–D5, цех сможет преобразовать проблему «НЗП накапливается все больше» в набор инженерных параметров, которые можно оценить, проанализировать и предоставить заказчику для проверки. Именно этот управленческий интерфейс между уровнем планирования и уровнем исполнения нельзя исключить при переходе от проектного чертежа к поставке физического изделия.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.