
Giriş: Sıcaklık hassas parçalar yalnızca “ısıdan korkar” ifadesiyle yönetilemez
lantu3D'nin tasarım/plan aşamasından fiziksel ürün teslimatına kadar uzanan yaşam döngüsü yönetiminde, parçanın baskı, yıkama ve muayene işlemlerini tamamlaması teslimat döngüsünün kapandığı anlamına gelmez. Fotopolimer reçine numuneleri, yeterince son kürlenmemiş polimer parçalar, geçici destekli ince cidarlı parçalar, yapıştırma veya kaplama içeren işlevsel parçalar ile sevkiyatla gönderilen reçine sarf malzemeleri ve kalibrasyon numuneleri; nakliye sıcaklığı ve nemine, yoğun metal parçalardan çoğu zaman çok daha duyarlıdır. Uygulamada yaygın sorun “kimsenin soğuk jel paketi koymaması” değildir; sevkiyat öncesinde sıcaklık penceresinin tanımlanmaması, veri kaydedicinin kutu dışına veya doğrudan soğuk kaynağa yerleştirilmesi ve teslimatta yalnızca bir eğri görülmesine rağmen bu parça partisinin montaja, yeniden muayeneye veya müşteri kabulüne uygun olup olmadığının belirlenememesidir. Yazın kapalı bir araç kasasında kısa süreli yüksek sıcaklık; reçine parçalarda boyutsal kaymaya, yüzey yapışkanlığına veya son kürlenme derecesinin değişmesine neden olabilir. Kışın yaşanan bir donma-çözülme olayı ise su içeren yıkama kalıntılarını, yapışkan tabakayı veya ambalaj içi yoğuşmayı yeni bir kalite riskine dönüştürebilir. Sıcaklık hassas teslimat zincirinin amacı sıcaklığı daima en düşük seviyede tutmak değil, “izin verilen maruziyeti” ölçülebilir, hesaplanabilir ve imzalı olarak serbest bırakılabilir bir mühendislik kriterine dönüştürmektir.
I. Önce sıcaklık hassas nesneleri ve sıcaklık penceresini tanımlayın
Sıcaklık hassasiyeti kontrolü, siparişlerin tümüne tek bir “kırılabilir/ısıdan koruyun” etiketi yapıştırmak yerine malzeme ve parça durumuna göre sınıflandırılarak başlamalıdır. Teslimat nesnelerinin dört kategoriye ayrılması önerilir: ① fotopolimer reçineler, mühendislik reçineleri ve tam son kürlenmemiş parçalar; bunlarda yüksek sıcaklık ve UV maruziyeti temel olarak kontrol edilir; ② yapıştırılmış, dolgu uygulanmış, kaplanmış, film kaplı veya iç akış kanallarında yıkama kalıntısı bulunan parçalar; bunlarda donma-çözülme, yoğuşma ve sıcaklık döngüleri temel olarak kontrol edilir; ③ müşteri yeniden muayenesinde kullanılacak numune blokları, fırın numuneleri ve standart numuneler; bunlarda sıcaklığın ölçüm referansı ve malzeme durumu üzerindeki etkisi kontrol edilir; ④ sevkiyatla gönderilen reçine, katkı maddesi ve yapıştırıcı gibi sarf malzemeleri; bunlar tedarikçi SDS'si ve etiket sıcaklık aralığına göre kontrol edilir. Her kategori için teknik sözleşmede veya sevkiyat kartında üç alan sabitlenmelidir: izin verilen alt sıcaklık sınırı T_min, izin verilen üst sıcaklık sınırı T_max ve izin verilen kısa süreli sapma kuralları. Örneğin belirli bir reçine numunesi için normal pencere 5–30 °C, 30–35 °C arasındaki kısa süreli sapma en fazla 30 dakika ve toplamda en fazla 2 saat, 5 °C'nin altı ise izolasyon ve yeniden muayene tetikleyicisi olarak belirlenebilir. Bu değerler numune doğrulaması veya tedarikçi verileriyle teyit edilmelidir; genel soğuk zincir eşiklerinden kopyalanmamalıdır.
II. Ambalaj çözümünün doğrulanması: “Soğuk kaynak koymaktan” “kutu içi sıcaklık alanını yeniden üretmeye”
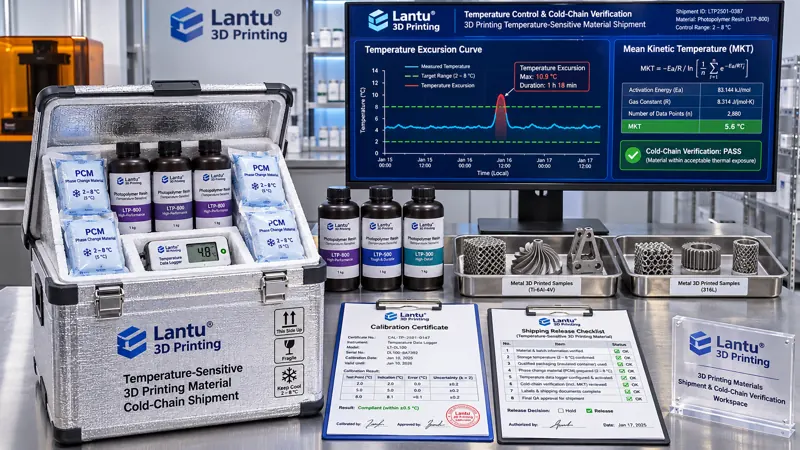
Yalıtımlı kutular, faz değişim malzemeleri (PCM), buz aküleri veya jel paketleri ancak sıcaklık dağılımı doğrulandıktan sonra mühendislik çözümü sayılabilir. Doğrulama sırasında en az üç ölçüm noktası yerleştirilmelidir: kutunun geometrik merkezi, kutu duvarına yakın sıcak nokta ve soğuk kaynağa yakın soğuk nokta. Yaz ve kış için ayrı ayrı boş yük veya simüle edilmiş yük profilleri yürütülmeli, gerektiğinde aşırı koşullu rota için ek bir ön deneme yapılmalıdır. PCM'nin faz değişim sıcaklığı T_min/T_max ile uyumlu olmalıdır. Soğuk kaynak parçalara doğrudan temas etmemeli; bölmeler, tampon pedler ve hava geçirgen ayırıcı katmanlar kullanılarak homojen bir sıcaklık alanı oluşturulmalıdır. Kayıt örnekleme aralığı için 1–5 dakika önerilir; kalibrasyon sertifikası geçerli olmalı ve veri kaydedici numarası, ölçüm noktası konumu, kutulama fotoğrafları, mühürleme zamanı ve sevkiyat numarası birbirine bağlanmalıdır. Doğrulama raporu; ısınma/soğuma eğimini, kutu açıldıktan sonraki toparlanma süresini, en olumsuz noktayı ve tipik bir taşıma süresindeki sıcaklık payını vermelidir. Merkez nokta uygun olsa da sıcak nokta üst sınırı aşıyorsa çözüm başarılı kabul edilemez. Sıvı içeren veya iç boşlukları tamamen kurutulmamış parçalar için, teslimatta kutu açılır açılmaz yoğuşmayı önlemek amacıyla çiy noktası payı da kriterlere eklenmelidir.
III. Sapmanın nicelleştirilmesi: MKT, kümülatif ısı maruziyeti ve üç durumlu karar
Teslimat sonrasında yalnızca “en yüksek sıcaklığa” bakmak hatalı karara yol açabilir. Mühendislik açısından üç gösterge birlikte değerlendirilmelidir: tekil limit aşımı, kümülatif maruziyet süresi ve ortalama kinetik sıcaklık MKT. MKT, farklı sıcaklık aralıklarını Arrhenius tipi bir ilişkiyle eşdeğer tek bir sıcaklığa dönüştürür ve sıcaklığa bağlı hız değişimlerine duyarlı malzeme değişimlerini değerlendirmek için uygundur. Tüm malzemelerin hata modellerinin yerini alamaz; ancak “tepe değer nedeniyle doğrudan ret” veya “ortalama değer uygun olduğu için kabul” yaklaşımlarından daha denetlenebilirdir. Hesaplamada aktivasyon enerjisi sabiti, örnekleme aralığı, geçerli veri aralığı ve birimler sabitlenmeli; ham eğri, algoritma sürümü, eksik veri işleme yöntemi ve hesaplama tablosu karması birlikte kayıt altına alınmalıdır. Kararların A/B/C olmak üzere üç duruma ayrılması önerilir: A durumu, tüm süreç boyunca sıcaklığın pencere içinde kalması ve verilerin eksiksiz olmasıdır; normal serbest bırakma uygulanır. B durumu, kısa süreli sapma olmasına rağmen MKT, kümülatif süre ve görünüm/boyut yeniden muayenesinin önceden tanımlanmış eşikleri karşılamasıdır; kalite mühendisi eş imzasıyla koşullu serbest bırakma yapılır ve uygulama sınırları kaydedilir. C durumu ise T_min altına inme, üst sınırın uzun süre aşılması, veri kaydedicinin arızalanması, mühür anormalliği veya ölçüm noktalarının izlenememesi durumlarını kapsar; ürün mutlaka izole edilir ve yeniden muayene ile müşteri onayı olmadan kullanıma alınamaz. Karar formunda “hangi kişinin, hangi sürüm kriterlere göre imza attığı” açıkça belirtilmelidir; lojistik personelinin sözlü onayı yeterli değildir.
IV. Sevkiyat ve teslim alma için kanıt zinciri kapıları
Sıcaklık hassas teslimat zinciri için asgari kayıt setinin dokuz alan içermesi önerilir: parça numarası/parti numarası, sıcaklık hassasiyeti kategorisi, sıcaklık penceresi sürümü, ambalaj çözümü sürümü ve doğrulama raporu numarası, veri kaydedici numarası ve kalibrasyon geçerlilik süresi, ölçüm noktası yerleşim şeması, kutu mühürleme ve teslim devir zaman damgaları, taşıma rotası ve taşıyıcı firma, teslimattaki ham eğri dosyasının karması. Sevkiyat kapıları D1–D4 şu şekildedir: D1, sıcaklık hassasiyeti kategorisi ve pencerenin sabitlenmiş olması; D2, ambalaj çözümünün geçerli mevsim ve süre için doğrulanmış olması; D3, veri kaydedici durumu, batarya seviyesi, örnekleme aralığı ve ölçüm noktası fotoğraflarının uygun olması; D4, mühür, paketleme listesi, anormallik iletişim kişisi ve geri alma gerekliliklerinin eksiksiz olması. Teslim alma kapıları D5–D7 ise şunlardır: kutu açılmadan önce eğrinin okunması veya plana uygun şekilde kontrollü ortamda kutunun açılması; mühür, darbe/eğim etiketi ve veri kaydedici seri numarasının doğrulanması; ham verilerin indirilerek A/B/C karar formunun oluşturulması. B/C durumu oluşursa kutu içi ölçüm noktası konum fotoğrafları, parçanın görünüm ve kritik boyut yeniden muayene kayıtları, gerektiğinde reçine viskozitesi veya cam geçişiyle ilişkili numune kontrolleri ile müşterinin tasarruf görüşü de saklanmalıdır. Kayıtlar ALCOA+ ilkelerine uymalıdır: atfedilebilir, okunaklı, eş zamanlı, özgün ve doğru olmalı; ayrıca parça seri numarasından tam sıcaklık kanıt paketine 30 dakika içinde erişilebilmelidir. Hedef, ilk sorgulamada başarı oranının %95'in altına düşmemesidir.
V. Uygulama yol haritası ve yaygın hata türleri
Uygulama dört haftada ilerletilebilir: ilk hafta sıcaklık hassasiyeti sınıflandırma sözlüğü, sıcaklık penceresi ana verileri ve birlikte paketlenmesi yasak malzeme listesi oluşturulur. İkinci hafta yaz/kış ambalaj sıcaklık dağılımı doğrulaması tamamlanır; en olumsuz noktalar ve PCM yapılandırması belirlenir. Üçüncü hafta veri kaydedici, ölçüm noktası şeması, mühür, eğri karması ve A/B/C karar formu sevkiyat ve teslim alma süreçlerine entegre edilir; D1–D7 sistem engelleri kurulur. Dördüncü hafta gerçek bir rota tatbikatı ve yapay zincir kopması tatbikatı gerçekleştirilerek veri tamamlama, izolasyon, yeniden muayene ve müşteri bildirim süreçlerinin kapalı çevrim olup olmadığı doğrulanır. Yaygın hatalar arasında veri kaydedicinin soğuk kaynağa yapıştırılması ve bu nedenle eğrinin parçayı temsil etmemesi; yalnızca en yüksek sıcaklığın incelenip düşük sıcaklık kaynaklı donma-çözülmenin göz ardı edilmesi; PCM'nin mevsim ve rota süresine göre seçilmemesi; eğri dosyasının parti numarasıyla ilişkilendirilmemesi nedeniyle sonradan hangi kutuya ait olduğunun kanıtlanamaması; B durumu için yeniden muayene ve müşteri onayı olmadan koşullu serbest bırakma yapılması; “sıcaklık hassasiyetinin” yalnızca depo saklama gereksinimi olarak değerlendirilip nakliye, aktarma, geçici depolama ve müşteri kabulü öncesindeki bekleme süresinin aynı sıcaklık hesabına dahil edilmemesi yer alır. lantu3D bu kayıtları tasarımdan fiziksel ürün teslimatına uzanan zincirin bir parçası olarak görür: sıcaklık kanıtı lojistik eki değil, parçanın doğrulanıp doğrulanamayacağını ve bir sonraki sürece veya müşteri montajına girip giremeyeceğini belirleyen bir serbest bırakma koşuludur.
Sonuç
Sıcaklık hassas parçaların teslimatında kontrol edilebilirlik üç unsurdan gelir: önce pencerenin tanımlanması, sonra ambalajın doğrulanması ve sapmaların karara bağlanabilmesi. T_min/T_max, PCM sıcaklık dağılımı, MKT ve kümülatif maruziyet, A/B/C üç durum modeli, D1–D7 kapıları, dokuz alanlı kanıt paketi ve ALCOA+ geriye izleme mekanizması tek bir zincirde birleştirildiğinde, “soğuk jel paketi koyduk” yaklaşımı şu düzeye yükselir: “Bu partinin maruz kaldığı sıcaklık izin verilen koşullarda mıydı, hangi gerekçeyle serbest bırakıldı ve uyuşmazlık halinde yeniden hesaplanabilir mi?” Çok çeşitli düşük hacimli 3D baskı teslimatları için bu yöntem, yalnızca ambalaj maliyetini artırmaktan daha değerlidir: sıcaklık değişimlerini teslimat kara kutusu olmaktan çıkarır; doğrulanabilir, iyileştirilebilir ve müşteriyle birlikte teyit edilebilir mühendislik verilerine dönüştürür.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.