
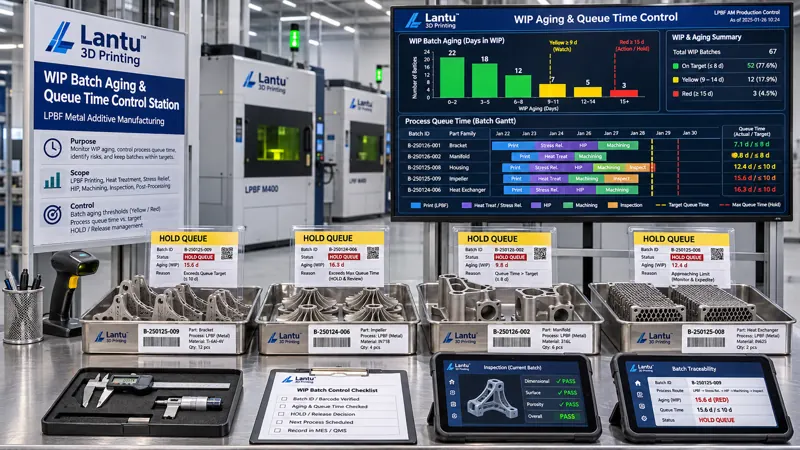
Introdução: a programação não está errada, mas o trabalho em processo se acumula por cada vez mais tempo
Muitas oficinas de impressão 3D chegam à mesma conclusão após uma análise: os equipamentos não pararam, as ordens de produção foram todas programadas e o pó estava disponível, mas um lote ainda levou de cinco a nove dias adicionais entre a retirada da máquina e a entrega final. Ao consultar o gráfico de Gantt da programação, cada operação está alocada a uma janela de tempo; no chão de fábrica, porém, as peças permanecem paradas na estação de remoção de pó, diante do forno de tratamento térmico ou na área de espera da medição por coordenadas. O problema não é “ter ou não programação”, mas “quanto tempo esse lote em processo realmente aguardou após ser programado e quem determina se ele pode continuar a fluir”. A lantu3D classifica esse tipo de situação como parte da gestão do ciclo de vida completo, do projeto ao produto físico entregue: a camada de planejamento define a sequência de início, enquanto a camada de execução deve fornecer as variáveis de estado dos lotes em processo; caso contrário, os compromissos de entrega não podem ser verificados de forma independente.
I. Por que a idade do trabalho em processo deve ser definida separadamente
A idade do trabalho em processo não corresponde aos dias já produzidos de uma ordem, nem equivale ao tempo de ocupação da máquina. Para peças metálicas LPBF, um build pode ser dividido em diversos números de peça após a retirada da máquina, passando então separadamente por remoção de pó, remoção de suportes, tratamento térmico, corte a fio, jateamento, inspeção e embalagem; peças diferentes de um mesmo lote podem estar em operações distintas. Recomenda-se usar “número da peça + número do lote + número da operação” como a menor unidade de estado e registrar quatro carimbos de tempo: T_release (liberação da ordem), T_start (início real da operação), T_finish (conclusão da operação) e T_accept (aceitação pela etapa seguinte). A idade da operação A_op = momento atual − T_finish; a idade do lote A_batch = momento atual − T_release; e o tempo de fila Q = T_start − T_finish (da etapa anterior). Somente com a estatística separada dessas três métricas será possível evitar interpretar erroneamente “a máquina imprimiu durante 18 horas” como “a peça ficou pouco tempo na fila”.
II. Estabelecer um dicionário verificável de estados das estações
O dicionário de estados deve incluir, no mínimo: chave primária do lote, número da peça ou da bandeja, estação atual, código de conclusão da operação anterior, próxima operação, código de disponibilidade de materiais, código de estado da qualidade, faixa de idade, responsável e número do registro de anomalia. São permitidos apenas quatro estados: RUN (em processamento), QUEUE (aguardando, em conformidade), HOLD (suspensão controlada) e BLOCK (bloqueado, aguardando tratamento). QUEUE e HOLD devem ser rigorosamente diferenciados: o primeiro pode entrar automaticamente em uma janela de agendamento da etapa seguinte; o segundo exige código de motivo, aprovador, previsão de liberação e requisito de reinspeção. Códigos de motivo comuns incluem revalidação de pó pendente, resultado de cupom de teste em forno pendente, análise de impacto de ECN do cliente, falha de recursos de inspeção e dispositivo emprestado ainda não devolvido. Quando os códigos de estado forem inseridos no terminal de apontamento, o operador e o número do terminal devem ser preservados; é proibido substituir esses registros por textos livres como “temporário” ou “aguardando instruções”.
III. Limites de idade e regras de escalonamento por atraso
Os limites devem ser congelados por família de processo, em vez de se adotar um único limite de 48 horas para toda a fábrica. Com base nos tempos de fila efetivamente medidos em lotes conformes dos últimos três meses, podem ser definidos P50 e P90: a linha de alerta de QUEUE é W = P90 × 1,2, e o limite de HOLD é H = 24 horas. Suspensões que dependam de ensaio por terceiros ou aprovação do cliente podem ser ampliadas para 72 horas, mas o número externo correspondente deve ser informado. Por exemplo, se o P90 da remoção de suportes for 9 horas, W≈11 horas; se o P90 da fila antes do tratamento térmico for 16 horas, W≈19 horas; se o P90 da fila de medição por coordenadas for 22 horas, W≈26 horas. Quando a idade ultrapassa W, o lote entra na lista amarela, e a equipe deve confirmar seu destino durante o turno atual; quando ultrapassa 1,5W ou um HOLD excede H, entra na lista vermelha, exigindo aprovação conjunta de planejamento, qualidade e engenharia de processo, com uma entre quatro conclusões: continuar o fluxo, terceirizar, isolar e reinspecionar, ou sucatear. As versões dos limites devem ser revisadas trimestralmente conforme mudanças na quantidade de equipamentos, famílias de produtos e recursos de inspeção. Versões antigas não podem ser sobrescritas; a data de vigência e o escopo das ordens aplicáveis devem ser mantidos.
IV. A atribuição das retenções de processo não pode se limitar à palavra “gargalo”
No chão de fábrica, o acúmulo é frequentemente atribuído genericamente à insuficiência de capacidade, levando à compra contínua de equipamentos. Uma abordagem verificável consiste em dividir cada intervalo Q em seis tipos de ocupação: diferença de cadência entre etapas, preparação de lote e troca de configuração, material ou dispositivo indisponível, evidência de qualidade não emitida, espera por alteração do cliente e falha de recurso. Cada ocupação deve estar vinculada a um código de evento e a uma evidência: falta de material vinculada ao registro de verificação de disponibilidade, não emissão vinculada ao lote de inspeção ou número do relatório, alteração do cliente vinculada ao número de ECN e falha vinculada ao código de alarme do equipamento. No consolidado mensal, deve-se calcular a proporção de cada tipo de ocupação no tempo total de fila e contabilizar separadamente a espera puramente administrativa, isto é, casos com evidência de conformidade disponível que ainda não avançaram. Se a espera puramente administrativa ultrapassar 20%, a prioridade deve ser corrigir o dicionário de estados e os comprovantes de transferência, e não adicionar máquinas primeiro.
V. Ciclo fechado de inventário de WIP e liberação de suspensão
Deve ser realizada uma conferência entre registro e realidade a cada troca de turno, sem necessidade de transportar cada item físico para uma área de inventário: use o número da bandeja ou a leitura de DPM para verificar cinco itens — lista de WIP, estação, estado, faixa de idade e número do registro de anomalia — e faça verificações por amostragem da identificação física e da quantidade de peças na bandeja. As divergências são classificadas em erro de localização, erro de estado, erro de quantidade e identificação ausente. Qualquer divergência deve gerar um registro de desvio no mesmo turno; é proibido alterar diretamente o estado. A liberação de HOLD deve ser executada pela função que concedeu a aprovação original, registrando o resultado da reinspeção, a hora da liberação, a primeira operação posterior à liberação e o responsável pelo recebimento na etapa seguinte. Caso haja mudança de versão do pacote de parâmetros de processo, troca de lote de pó ou entrada em vigor de ECN do cliente durante o HOLD, a análise de impacto deve ser refeita antes da liberação; a conclusão de liberação anterior não pode ser reutilizada. O registro de liberação e o registro original de suspensão devem ser mantidos em pares, formando uma cadeia temporal auditável pelo cliente.
VI. Portões de liberação e evidências de entrega
Antes de um lote em processo seguir para embalagem e expedição, devem ser implantados cinco portões, de D1 a D5: D1 verifica que todos os números de peça saíram de RUN/QUEUE e não possuem registros de anomalia em aberto; D2 verifica que A_batch não excede o limite total de idade congelado para a família de produto, e qualquer excesso deve conter conclusão com aprovação conjunta das três áreas; D3 verifica a correspondência individual entre lote de pó, número do build, carga do forno de tratamento térmico, cupom de teste em forno e relatório de inspeção final na cadeia de evidências de qualidade; D4 verifica que os registros de liberação de HOLD estão completos e que a versão da análise de impacto de ECN é a mais recente; D5 exige que o responsável pela entrega assine a lista de estado de expedição, que inclui a chave primária do lote, o tempo total de fila, a duração total das suspensões, a conclusão do tratamento de atrasos e o número da versão dos limites. A lista acompanha a mercadoria ou é arquivada conforme o contrato, permitindo responder com registros, e não com memória, à pergunta “por que este lote aguardou mais três dias?”.
VII. Ritmo de implementação e erros comuns
Recomenda-se uma implementação em quatro semanas: na primeira semana, estabelecer apenas o dicionário de estados e os quatro carimbos de tempo, sem criar avaliações de desempenho; na segunda, reproduzir dados históricos de apontamento de duas semanas para calibrar o P90 de cada operação e os limites W e H; na terceira, implantar as listas amarela e vermelha e a conferência por leitura na troca de turno, migrando anomalias de texto livre para códigos de motivo; na quarta, transformar D1–D5 em bloqueios rígidos antes da expedição e realizar um exercício de rastreamento reverso da cadeia temporal a partir de um número de série. Três erros devem ser evitados: primeiro, usar a data de entrega da ordem para definir retroativamente um limite único de WIP, ignorando as diferenças entre famílias de processo; segundo, tratar HOLD como uma extensão normal de QUEUE, permitindo que os riscos de aprovação do cliente ou inspeção pendente sejam absorvidos automaticamente pela programação; terceiro, registrar apenas “onde está agora”, sem registrar “quando a operação anterior foi concluída e quando a etapa seguinte recebeu”, tornando impossível calcular Q e A_op. Recomenda-se acompanhar quatro indicadores: proporção de QUEUE acima de W, proporção de HOLD acima de H, proporção de espera puramente administrativa e taxa de aprovação na primeira passagem dos portões D antes da expedição, com metas de ≤5%, ≤2%, ≤20% e ≥95%, respectivamente.
Conclusão
A estabilidade de entrega na impressão 3D de pequenos lotes não depende apenas da capacidade de preencher os equipamentos com a programação, mas também de medir, classificar e encerrar o tempo entre a conclusão de uma operação de um lote em processo e seu recebimento pela etapa seguinte. Ao usar número da peça + número do lote + número da operação como unidade de estado, calcular claramente idade do lote, idade da operação e tempo de fila com quatro carimbos de tempo, distinguir espera de suspensão controlada com um dicionário de quatro estados e fechar a cadeia de evidências por meio de escalonamento por limites, atribuição por códigos de motivo, liberação de suspensão e portões D1–D5, a oficina pode transformar “o trabalho em processo se acumula cada vez mais” em um conjunto de variáveis de engenharia determináveis, revisáveis e verificáveis pelo cliente. Esta é uma interface de gestão indispensável entre a camada de planejamento e a camada de execução na passagem do projeto para a entrega física.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.