
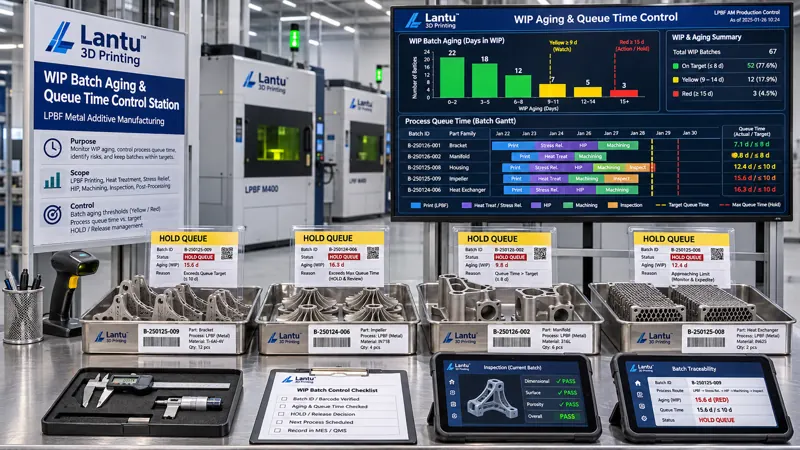
Introducción: el programa no está equivocado, pero el trabajo en curso se acumula cada vez más
Muchos talleres de impresión 3D han llegado a la misma conclusión tras una revisión: los equipos no se detuvieron, las órdenes de trabajo estaban programadas y el polvo estaba disponible, pero un pedido seguía necesitando entre cinco y nueve días adicionales desde la retirada de la máquina hasta la entrega final. Al revisar el diagrama de Gantt, cada operación parece estar asignada a una ventana temporal; al revisar el taller, las piezas permanecen en el puesto de despolvoreado, frente al horno de tratamiento térmico o en la zona de espera de inspección CMM. El problema no es si se programó, sino cuánto tiempo esperó realmente cada lote en curso tras la programación y quién determina si puede seguir avanzando. lantu3D clasifica este fenómeno dentro de la gestión del ciclo de vida completo, desde el diseño hasta la entrega física: la capa de planificación define la secuencia de inicio, mientras que la capa de ejecución debe proporcionar variables de estado de los lotes en curso; de lo contrario, los compromisos de entrega no pueden verificarse de forma independiente.
I. Por qué la antigüedad del trabajo en curso debe definirse por separado
La antigüedad del trabajo en curso no equivale a los días transcurridos desde que se produjo el pedido ni al tiempo de ocupación de máquina. Para piezas metálicas LPBF, un build puede dividirse en varios números de pieza tras retirarse de la máquina y pasar después por despolvoreado, retirada de soportes, tratamiento térmico, corte por hilo, granallado, inspección y embalaje; distintas piezas del mismo lote pueden detenerse en operaciones diferentes. Se recomienda utilizar «número de pieza + número de lote + número de operación» como unidad mínima de estado y registrar cuatro marcas de tiempo: T_release (liberación de la orden), T_start (inicio real de la operación), T_finish (finalización de la operación) y T_accept (recepción aguas abajo). La antigüedad de operación A_op = momento actual − T_finish; la antigüedad de lote A_batch = momento actual − T_release; y el tiempo de cola Q = T_start − T_finish (operación anterior). Solo al analizar estas tres variables por separado se evita confundir «la máquina imprimió durante 18 horas» con «la pieza solo estuvo esperando».
II. Establecer un diccionario de estados de puesto verificable
El diccionario de estados debe incluir, como mínimo: clave primaria del lote, número de pieza o de bandeja, puesto actual, código de finalización de la operación anterior, operación siguiente, código de disponibilidad completa, código de estado de calidad, intervalo de antigüedad, responsable y número de incidencia. Solo se permiten cuatro estados: RUN (en proceso), QUEUE (espera conforme), HOLD (suspensión controlada) y BLOCK (bloqueado pendiente de tratamiento). QUEUE y HOLD deben diferenciarse estrictamente: el primero puede pasar automáticamente a una franja reservada aguas abajo; el segundo debe contar con código de causa, aprobador, hora prevista de liberación y requisito de reinspección. Los códigos de causa habituales incluyen revisión de polvo pendiente, resultado pendiente de probetas testigo de horno, análisis de impacto de ECN del cliente, fallo de recursos de inspección o utillaje prestado no devuelto. Al registrar códigos de estado en el terminal de notificación de producción, deben conservarse el operador y el número de terminal; se prohíbe sustituirlos por texto libre como «almacenado temporalmente» o «a la espera de aviso».
III. Umbrales de antigüedad y reglas de escalado por vencimiento
Los umbrales deben fijarse por familia de procesos, no establecerse como 48 horas uniformes para toda la planta. Pueden definirse con base en los tiempos de cola medidos P50 y P90 de los lotes conformes de los últimos tres meses: la línea de alerta de QUEUE W = P90 × 1,2, y el límite de HOLD H = 24 horas. Las suspensiones que requieran ensayo externo o aprobación del cliente pueden ampliarse a 72 horas, pero deben indicar el número de referencia externo. Por ejemplo, si el P90 de retirada de soportes es de 9 horas, W≈11 horas; si el P90 de espera antes del tratamiento térmico es de 16 horas, W≈19 horas; y si el P90 de espera para inspección CMM es de 22 horas, W≈26 horas. Cuando la antigüedad supera W, entra en la lista amarilla y el equipo debe confirmar su destino durante el turno; cuando supera 1,5W o HOLD supera H, entra en la lista roja, y planificación, calidad e ingeniería de procesos deben aprobar conjuntamente una de cuatro conclusiones: continuar el flujo, subcontratar, aislar para reinspección o desechar. Las versiones de los umbrales deben revisarse trimestralmente según cambien el número de equipos, las familias de productos y los recursos de inspección. Las versiones anteriores no deben sobrescribirse y deben conservarse la fecha de entrada en vigor y el alcance de pedidos aplicable.
IV. La atribución de retenciones de operación no puede limitarse a la palabra «cuello de botella»
En el taller, la acumulación suele atribuirse de forma general a capacidad insuficiente, lo que lleva a comprar más equipos. Un enfoque verificable consiste en dividir cada tramo de Q en seis categorías: diferencia de ritmo entre procesos aguas arriba y abajo, preparación por lotes y cambios de configuración, material o utillaje no disponible, evidencia de calidad no emitida, espera de cambios del cliente y fallo de recursos. Cada segmento debe vincularse a un código de evento y a evidencia: la falta de material se vincula a la hoja de verificación de disponibilidad, la falta de emisión a un lote de inspección o número de informe, los cambios del cliente al número ECN y las averías al código de alarma del equipo. En el resumen mensual, debe calcularse la proporción de cada categoría respecto al tiempo total de cola y contabilizarse por separado la espera puramente administrativa de «evidencia de conformidad disponible pero sin avance». Si la espera puramente administrativa supera el 20 %, debe priorizarse la corrección del diccionario de estados y de los acuses de recibo de transferencia, antes de añadir máquinas.
V. Ciclo cerrado de inventario WIP y liberación de suspensiones
Debe realizarse una conciliación física y documental una vez al día durante el relevo de turno, sin necesidad de trasladar cada pieza al área de inventario: mediante escaneo del número de bandeja o DPM, se verifican cinco elementos: lista de WIP, puesto, estado, intervalo de antigüedad y número de incidencia; se realiza un muestreo para comprobar la identificación física y la cantidad de piezas en la bandeja. Las discrepancias se clasifican en error de ubicación, error de estado, error de cantidad y ausencia de identificación. Cualquier discrepancia debe generar un registro de desviación en el mismo turno; queda prohibido modificar directamente el estado. La liberación de HOLD debe ser ejecutada por el rol que aprobó la suspensión originalmente, introduciendo el resultado de reinspección, la hora de liberación, la primera operación posterior a la liberación y el receptor aguas abajo. Si durante HOLD se produce una revisión del paquete de parámetros de proceso, un cambio de lote de polvo o la entrada en vigor de una ECN del cliente, debe repetirse primero el análisis de impacto; no se puede reutilizar la conclusión de liberación anterior. El registro de liberación debe conservarse junto con el registro original de suspensión para formar una cadena temporal auditable por el cliente.
VI. Puertas de liberación y evidencia de entrega
Antes de que un lote en curso pase a embalaje y envío, deben establecerse cinco puertas D1 a D5: D1 verifica que todos los números de pieza hayan salido de RUN/QUEUE y que no existan incidencias abiertas; D2 verifica que A_batch no supere el límite total de antigüedad fijado por familia de producto, y los excesos deben adjuntar una conclusión aprobada por las tres partes; D3 verifica la correspondencia uno a uno entre el lote de polvo, número de build, ciclo de horno de tratamiento térmico, probetas testigo de horno e informe final de inspección en la cadena de evidencia de calidad; D4 verifica que los registros de liberación de HOLD estén completos y que la versión del análisis de impacto ECN sea la más reciente; D5 requiere que el responsable de entrega firme la lista de estado de envío, que incluye la clave primaria del lote, tiempo total de cola, duración total de suspensiones, conclusión del tratamiento de vencimientos y número de versión del umbral. La lista debe acompañar al envío o conservarse según lo estipulado en el contrato, de modo que la pregunta «¿por qué este lote esperó tres días más?» pueda responderse con registros y no con recuerdos.
VII. Ritmo de implantación y errores frecuentes
Se recomienda una implantación en cuatro semanas: en la primera, implementar únicamente el diccionario de estados y las cuatro marcas de tiempo, sin evaluación de desempeño; en la segunda, reproducir dos semanas de datos históricos de notificación de producción para calibrar los umbrales P90, W y H de cada operación; en la tercera, activar las listas amarilla y roja y la verificación por escaneo durante el relevo, migrando las incidencias de texto libre a códigos de causa; en la cuarta, convertir D1-D5 en bloqueos obligatorios previos al envío y realizar un ejercicio de trazabilidad inversa de la cadena temporal a partir de un número de serie. Deben evitarse tres errores: primero, deducir un único límite de WIP a partir de la fecha de entrega del pedido, ignorando las diferencias entre familias de procesos; segundo, tratar HOLD como una simple extensión de QUEUE, permitiendo que la planificación automática absorba riesgos de aprobación del cliente o resultados de inspección pendientes; tercero, registrar solo «dónde está ahora» sin registrar «cuándo terminó la operación anterior y cuándo recibió la siguiente», haciendo imposible calcular Q y A_op. Se recomiendan cuatro indicadores: proporción de QUEUE por encima de W, proporción de HOLD por encima de H, proporción de espera puramente administrativa y tasa de aprobación en el primer intento de las puertas D antes del envío; los objetivos son ≤5 %, ≤2 %, ≤20 % y ≥95 %, respectivamente.
Conclusión
La estabilidad de entrega en la impresión 3D de lotes pequeños no depende solo de que la programación llene los equipos, sino de que el tiempo entre la finalización de una operación y la recepción aguas abajo sea medido, clasificado y cerrado. Al usar número de pieza + lote + operación como unidad de estado, calcular la antigüedad de lote, de operación y el tiempo de cola mediante cuatro marcas de tiempo, distinguir la espera de la suspensión controlada con un diccionario de cuatro estados y cerrar la cadena de evidencia mediante escalado por umbrales, atribución por códigos de causa, liberación de suspensiones y puertas D1-D5, el taller puede transformar «el trabajo en curso se acumula cada vez más» en un conjunto de variables de ingeniería determinables, revisables y verificables por el cliente. Esta es una interfaz de gestión indispensable entre la capa de planificación y la capa de ejecución al pasar del plano de diseño a la entrega física.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.