
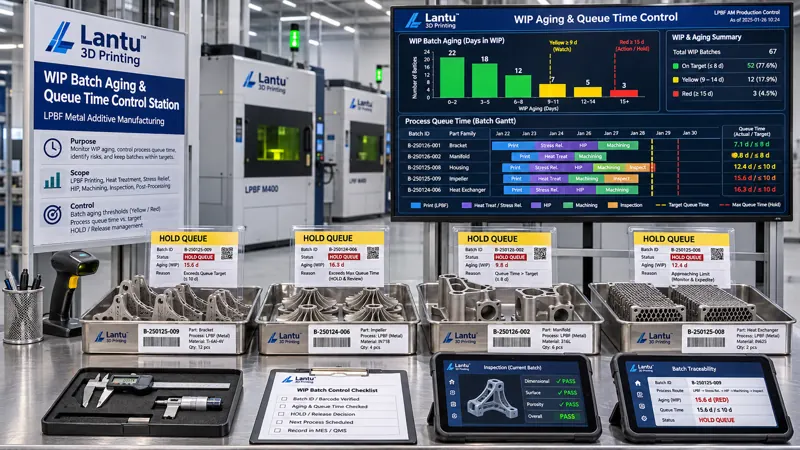
Inleiding: de planning klopt, maar onderhanden werk blijft zich opstapelen
Veel 3D-printwerkplaatsen komen bij evaluaties tot dezelfde conclusie: machines hebben niet stilgestaan, werkorders zijn niet overgeslagen en poeder was volledig beschikbaar, maar een orderbatch had na het uitnemen uit de machine alsnog vijf tot negen dagen extra nodig voor uiteindelijke levering. In het Gantt-diagram van de planning is elke processtap aan een tijdvenster toegewezen; op de werkvloer liggen onderdelen echter stil bij het ontpoederstation, voor de warmtebehandelingsoven of in de wachtrij voor CMM-inspectie. Het probleem is niet of er is gepland, maar hoe lang een onderhanden batch na planning werkelijk heeft gewacht en wie bepaalt of deze verder mag stromen. lantu3D classificeert dit als lifecyclemanagement van ontwerpblauwdruk tot fysieke levering: de planningslaag bepaalt de startvolgorde, maar de uitvoeringslaag moet de statusvariabelen van onderhanden batches vastleggen, anders kunnen leveringsbeloften niet onafhankelijk worden geverifieerd.
1. Waarom de ouderdom van onderhanden werk afzonderlijk moet worden gedefinieerd
De ouderdom van onderhanden werk is niet hetzelfde als het aantal dagen dat een order in productie is, noch als de machinebezettingstijd. Bij metalen LPBF-onderdelen kan een build na het uitnemen worden opgesplitst in meerdere artikelnummers, die vervolgens afzonderlijk ontpoederen, supportverwijdering, warmtebehandeling, draadsnijden, stralen, inspectie en verpakking doorlopen; verschillende onderdelen binnen dezelfde batch kunnen zich in verschillende processtappen bevinden. Het wordt aanbevolen om «artikelnummer + batchnummer + procesnummer» als kleinste statusunit te gebruiken en vier tijdstempels vast te leggen: T_release (vrijgave werkorder), T_start (feitelijke start van de processtap), T_finish (afronding van de processtap) en T_accept (acceptatie door de downstreamstap). Procesouderdom A_op = huidig tijdstip − T_finish, batchouderdom A_batch = huidig tijdstip − T_release en wachttijd Q = T_start − T_finish(upstream). Alleen door deze drie waarden afzonderlijk te analyseren, wordt voorkomen dat «de machine heeft 18 uur geprint» wordt aangezien voor «het onderdeel heeft slechts in de wachtrij gestaan».
2. Een controleerbaar statuswoordenboek voor werkstations opzetten
Het statuswoordenboek moet minimaal bevatten: primaire batchesleutel, artikelnummer of palletnummer, huidig werkstation, voltooiingscode van de vorige processtap, volgende processtap, compleetheidsstatuscode, kwaliteitsstatuscode, ouderdomsinterval, verantwoordelijke persoon en afwijkingsnummer. Er zijn slechts vier toegestane statussen: RUN (in bewerking), QUEUE (goedgekeurd in afwachting), HOLD (beheerst geblokkeerd) en BLOCK (geblokkeerd, in afwachting van afhandeling). QUEUE en HOLD moeten strikt worden onderscheiden: de eerste status mag automatisch naar een reserveringsslot in de downstreamstap gaan, terwijl de tweede status een oorzaakcode, goedkeurder, verwachte opheffingstijd en vereiste herinspectie moet bevatten. Veelvoorkomende oorzaakcodes zijn beoordeling van poederherinspectie in afwachting, resultaten van meegelopen proefstukken nog niet beschikbaar, analyse van de impact van een klant-ECN, storing van inspectieresources en geleend gereedschap dat niet is teruggebracht. Wanneer statuscodes via de productieterminal worden ingevoerd, moeten operator en terminalnummer worden bewaard; vrije teksten zoals «tijdelijk opgeslagen» of «wachten op bericht» mogen niet als vervanging dienen.
3. Drempelwaarden voor ouderdom en escalatieregels bij overschrijding
Drempelwaarden moeten per procesfamilie worden vastgelegd, in plaats van fabrieksbreed uniform op 48 uur te worden gezet. Ze kunnen worden bepaald op basis van de gemeten P50- en P90-wachttijden van conforme batches in de afgelopen drie maanden: de QUEUE-waarschuwingsgrens W = P90 × 1,2 en de HOLD-bovengrens H = 24 uur. Blokkeringen waarvoor externe inspectie of klantgoedkeuring nodig is, kunnen worden verruimd tot 72 uur, maar moeten een extern referentienummer vermelden. Als de P90 voor supportverwijdering bijvoorbeeld 9 uur bedraagt, is W ongeveer 11 uur; bij een P90 van 16 uur voor de wachtrij vóór warmtebehandeling is W ongeveer 19 uur; bij een P90 van 22 uur voor CMM-inspectie is W ongeveer 26 uur. Wanneer de ouderdom W overschrijdt, komt de batch op de gele lijst en moet het team tijdens dezelfde dienst de vervolgstap bevestigen. Bij overschrijding van 1,5W of wanneer HOLD langer duurt dan H, komt de batch op de rode lijst; planning, kwaliteit en procestechniek moeten dan gezamenlijk ondertekenen en één van vier conclusies vastleggen: voortzetting van de flow, uitbesteding, geïsoleerde herinspectie of afkeur. Drempelversies moeten elk kwartaal worden beoordeeld op basis van wijzigingen in machineaantallen, productfamilies en inspectiecapaciteit. Oude versies mogen niet worden overschreven; ingangsdatum en toepassingsbereik van orders moeten behouden blijven.
4. Oorzaken van procesvertraging mogen niet alleen als «knelpunt» worden aangeduid
Op de werkvloer worden ophopingen vaak algemeen toegeschreven aan capaciteitstekort, met aanvullende machineaankopen als gevolg. Een controleerbare aanpak is om elke Q op te delen in zes soorten beslaglegging: verschil in upstream- en downstreamtakt, batchvoorbereiding en omstellingen, materiaal of gereedschap niet beschikbaar, kwaliteitsbewijs niet vrijgegeven, wachten op klantwijziging en storingen van resources. Elk type beslaglegging wordt gekoppeld aan een gebeurteniscode en bewijsstuk: materiaaltekort aan een compleetheidscontroleformulier, niet-vrijgegeven bewijs aan een inspectiebatch of rapportnummer, klantwijziging aan een ECN-nummer en storing aan een machinealarmcode. Bereken in de maandelijkse samenvatting het aandeel van iedere categorie in de totale wachttijd en registreer afzonderlijk de zuivere administratieve wachttijd: onderdelen met conformiteitsbewijs die toch niet zijn doorgestroomd. Als deze zuivere administratieve wachttijd meer dan 20% bedraagt, moeten eerst het statuswoordenboek en de overdrachtsbevestigingen worden verbeterd, niet de machinecapaciteit.
5. De gesloten cyclus van WIP-inventarisatie en opheffing van blokkeringen
Voer bij iedere dagelijkse ploegenoverdracht een vergelijking uit tussen administratie en fysieke werkelijkheid, zonder elk onderdeel naar een inventarisatiezone te hoeven verplaatsen: gebruik palletnummers of DPM-scans om vijf punten te controleren: WIP-lijst, werkstation, status, ouderdomsinterval en afwijkingsnummer. Controleer steekproefsgewijs de fysieke identificatie en het aantal onderdelen op de pallet. Verschillen worden onderverdeeld in verkeerde locatie, verkeerde status, verkeerde hoeveelheid en ontbrekende identificatie. Elk verschil vereist tijdens dezelfde dienst een afwijkingsregistratie; statussen mogen niet rechtstreeks worden aangepast. Een HOLD mag uitsluitend worden opgeheven door de rol die deze oorspronkelijk heeft goedgekeurd. Daarbij moeten herinspectieresultaat, opheffingstijd, eerste processtap na opheffing en downstream-ontvanger worden ingevoerd. Indien tijdens HOLD een procesparameterpakket is herzien, een poederbatch is gewijzigd of een klant-ECN van kracht is geworden, moet eerst de impactanalyse opnieuw worden uitgevoerd; de vrijgaveconclusie van vóór de opheffing mag niet worden hergebruikt. De opheffingsregistratie en de oorspronkelijke blokkeringregistratie worden als paar bewaard en vormen een tijdketen die door klanten kan worden geaudit.
6. Vrijgavepoorten en leveringsbewijs
Stel vijf D1- tot D5-poorten in voordat een onderhanden batch naar verpakking en verzending gaat. D1 controleert dat alle artikelnummers RUN/QUEUE hebben verlaten en dat er geen openstaande afwijkingen zijn. D2 controleert dat A_batch de per productfamilie vastgelegde totale ouderdomsgrens niet overschrijdt; bij overschrijding moet een gezamenlijk ondertekende conclusie van drie partijen worden toegevoegd. D3 controleert de één-op-één-correspondentie tussen poederbatch, buildnummer, warmtebehandelingscharge, meegelopen proefstukken en eindinspectierapport in de kwaliteitsbewijsketen. D4 controleert of HOLD-opheffingsregistraties volledig zijn en of de versie van de ECN-impactanalyse actueel is. Bij D5 ondertekent de leveringsverantwoordelijke de verzendstatuslijst, met daarin de primaire batchesleutel, totale wachttijd, totale HOLD-duur, conclusie over afhandeling van overschrijding en versienummer van de drempelwaarde. De lijst gaat met de goederen mee of wordt volgens contract bewaard, zodat de vraag «waarom heeft deze batch drie dagen langer gewacht?» met registraties in plaats van herinneringen kan worden beantwoord.
7. Implementatietempo en veelvoorkomende fouten
Een implementatie in vier weken wordt aanbevolen. In week één worden uitsluitend het statuswoordenboek en de vier tijdstempels ingevoerd, zonder prestatiebeoordeling. In week twee worden twee weken historische productiegegevens opnieuw afgespeeld om de P90-waarden en W- en H-drempels per proces te kalibreren. In week drie worden de gele en rode lijsten en de scancontrole bij ploegenoverdracht ingevoerd, waarbij vrije-tekstavwijkingen worden omgezet naar oorzaakcodes. In week vier worden D1-D5 als harde blokkering vóór verzending ingevoerd en wordt een oefening uitgevoerd waarbij de tijdketen vanuit een serienummer wordt teruggezocht. Drie fouten moeten worden vermeden: ten eerste een uniforme WIP-bovengrens terugrekenen vanaf de orderleverdatum, zonder verschillen tussen procesfamilies te erkennen; ten tweede HOLD behandelen als een gewone verlenging van QUEUE, waardoor risico's van ontbrekende klantgoedkeuring of inspectieresultaten door automatische planning worden weggedrukt; ten derde alleen vastleggen waar iets zich nu bevindt, zonder te registreren wanneer de vorige processtap is afgerond en wanneer de downstreamstap het heeft geaccepteerd, waardoor Q en A_op nooit kunnen worden berekend. Aanbevolen zijn vier KPI's: aandeel QUEUE boven W, aandeel HOLD boven H, aandeel zuivere administratieve wachttijd en percentage dat D-poorten vóór verzending in één keer passeert. De doelwaarden zijn respectievelijk ≤5%, ≤2%, ≤20% en ≥95%.
Conclusie
De leveringsstabiliteit van 3D-printproductie in kleine series hangt niet alleen af van de mate waarin de planning machines kan vullen, maar ook van de vraag of de tijd tussen procesafronding en downstream-acceptatie van onderhanden batches wordt gemeten, geclassificeerd en afgesloten. Door artikelnummer + batchnummer + procesnummer als statusunit te gebruiken, batchouderdom, procesouderdom en wachttijd met vier tijdstempels te berekenen, wachten en beheerst blokkeren via een vierstatuswoordenboek te onderscheiden, en de bewijsketen te sluiten met drempelescalatie, oorzaakcodeanalyse, HOLD-opheffing en D1-D5-poorten, kan een werkplaats «steeds meer onderhanden werk» omzetten in technische statusvariabelen die beoordeelbaar, reproduceerbaar en door klanten verifieerbaar zijn. Dit is een onmisbare managementinterface tussen de planningslaag en de uitvoeringslaag op weg van ontwerpblauwdruk naar fysieke levering.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.