
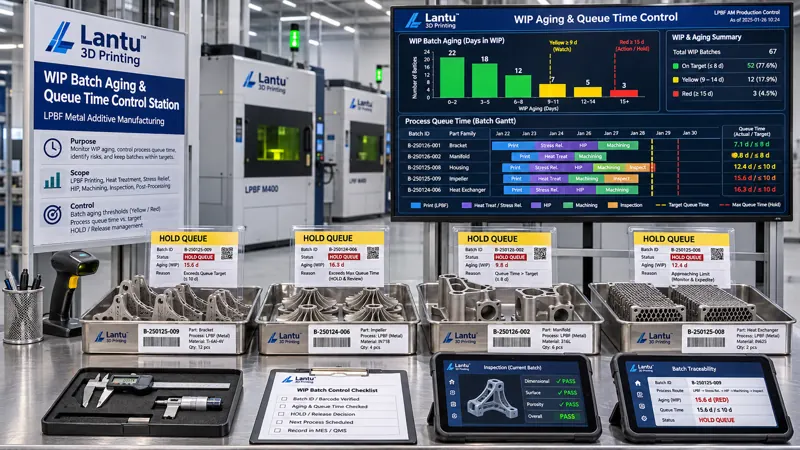
引言:排程表没有错,在制品却越堆越久
不少3D打印车间都遇到过同一种复盘结论:设备没有停机、工单没有漏排、粉末也齐套,但一批订单从下机到最终交付仍多花了五到九天。翻看排程甘特图,每一道工序都被安排进了某个时间窗;翻看现场,零件却停在清粉工位、热处理炉前或三坐标检测排队区。问题不在「有没有排」,而在「排出之后,这一批在制件实际等了多久、由谁判定它还能继续流转」。蓝图三维把这类现象归入从蓝图设计到实物交付的全生命周期管理:计划层给出开工顺序,执行层必须给出在制批次的状态量,否则交付承诺无法被独立复核。
一、为什么在制账龄必须单独定义
在制账龄不是订单已生产天数,也不等于设备占用机时。对金属LPBF零件,一个build下机后可拆成若干件号,再分别经历清粉、去支撑、热处理、线切割、喷砂、检测与包装;同一批次内的不同件可能停在不同工序。建议以「件号+批号+工序号」为最小状态单元,记录四个时间戳:T_release(工单放行)、T_start(工序实际开工)、T_finish(工序完工)、T_accept(下游接收)。工序龄 A_op = 当前时刻 − T_finish,批次龄 A_batch = 当前时刻 − T_release,排队时间 Q = T_start − T_finish(上游)。三条量分开统计,才不会把「设备打印了18小时」误当成「零件只在排队」。
二、建立可核查的工位状态字典
状态字典至少包含:批次主键、件号或托盘号、当前工位、上一工序完工码、下一工序、齐套状态码、质量状态码、账龄区间、责任人、异常单号。状态只允许四态:RUN(加工中)、QUEUE(合格等待)、HOLD(受控挂起)、BLOCK(阻断待处置)。QUEUE与HOLD要严格区分:前者可自动进入下游预约槽位,后者必须有原因码、批准人、预计解除时间与复验要求。常见原因码包括粉末复验待判、随炉试样结果未出、客户ECN影响分析、检测资源故障、工装借用未归。状态码写入报工终端时保留操作者与终端号,禁止用「暂存」「等通知」这类自由文本替代。
三、账龄阈值与超期升级规则
阈值应按工序族分别冻结,而不是全厂统一48小时。可按近三个月合格批次的P50与P90实测排队时间设定:QUEUE预警线 W = P90 × 1.2,HOLD上限 H = 24小时(需第三方检测或客户批准的挂起可放宽至72小时但必须写明外部单号)。例如去支撑工序P90为9小时,则W≈11小时;热处理前排队P90为16小时,则W≈19小时;三坐标检测排队P90为22小时,则W≈26小时。账龄越过W进入黄色清单,由班组在当班内确认去向;越过1.5W或HOLD超过H进入红色清单,计划、质量、工艺三方会签,输出继续流转、转外协、隔离复验或判废四类结论之一。阈值版本随设备数量、产品族和检测资源变化每季度复核一次,旧版本不得覆盖,须保留生效日与适用订单范围。
四、工序滞留的归因不能只看「瓶颈」二字
现场常把堆积笼统归因为产能不足,导致继续购设备。可核查的做法是把每一段Q拆成六类占用:上下游节拍差、批量准备与换型、物料或工装未到位、质量证据未签发、客户变更等待、资源故障。每段占用都绑定事件码与证据:缺料关联齐套校验单,未签发关联检验批或报告编号,客户变更关联ECN号,故障关联设备报警码。月度汇总时计算各类占用占总排队时间的比例,并单独统计「有合格证据却未流转」的纯管理等待。若纯管理等待占比超过20%,优先修状态字典与交接回执,而不是先加机器。
五、在制盘点与挂起解除的闭环
每日交接班做一次账实核对,但不需要把每件实物搬到盘点区:用托盘号或DPM扫码核对在制清单、工位、状态、账龄区间与异常单号五项,抽样复核实体标识与托盘内件数。差异分为位置错、状态错、数量错、标识缺失四类,任一差异当班生成偏差记录,禁止直接改状态。HOLD解除必须由原批准角色执行,输入复验结果、解除时间、解除后首工序与下游接收人;若HOLD期间发生工艺参数包换版、粉末批次切换或客户ECN生效,必须先重跑影响分析,不得沿用解除前的放行结论。解除记录与原始挂起记录成对保存,形成可被客户审核的时间链。
六、放行门禁与交付证据
在制批次转入包装发运前设置D1至D5五道门禁:D1核对所有件号均已离开RUN/QUEUE且无未关闭异常单;D2核对A_batch不超过按产品族冻结的总账龄上限,越限须附三方会签结论;D3核对质量证据链中的粉末批、build号、热处理炉次、随炉试样与最终检验报告一一对应;D4核对HOLD解除记录完整且ECN影响分析版本为最新;D5由交付责任人签收发运状态清单,清单包含批次主键、队列时间合计、挂起时长合计、超期处置结论与阈值版本号。清单随货或按合同约定留存,使「为什么这批多等了三天」能够用记录回答,而不是靠回忆。
七、落地节奏与常见误区
建议四周落地:第一周只做状态字典与四时间戳,不设考核;第二周用两周历史报工数据回放,标定各工序P90与W、H阈值;第三周上线黄红清单与交接班扫码核对,把自由文本异常迁入原因码;第四周把D1–D5做成发运前硬拦截并做一次从序列号反查时间链的演练。三个误区要避免:其一,用订单交期倒推一个统一在制上限,忽略工序族差异;其二,把HOLD当成QUEUE的普通延长,使客户批准或检验未出的风险被自动排产吞掉;其三,只记录「当前在哪」,不记录「上一工序何时完工、下游何时接收」,于是Q与A_op永远算不出来。指标建议看四项:QUEUE超W比例、HOLD超H比例、纯管理等待占比、发运前D门禁一次通过率,目标分别控制在≤5%、≤2%、≤20%与≥95%。
总结
小批量3D打印的交付稳定性,不只取决于排程能否塞满设备,更取决于在制批次从工序完工到下游接收这段时间是否被测量、被分级、被关闭。把件号+批号+工序号作为状态单元,用四时间戳算清批次龄、工序龄与排队时间,用四态字典区分等待与受控挂起,再以阈值升级、原因码归因、挂起解除和D1–D5门禁闭合证据链,车间就能把「在制品越堆越多」转成一组可判定、可复盘、可交付给客户核验的工程状态量。这正是从设计蓝图走向实物交付时,计划层与执行层之间不可省略的一段管理接口。