
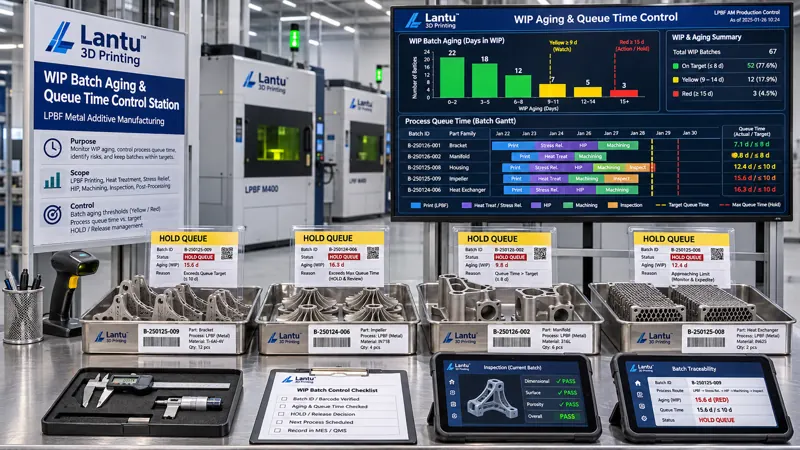
Introduction : le planning est juste, mais les encours s’accumulent
De nombreux ateliers d’impression 3D rencontrent le même constat lors des revues a posteriori : les équipements n’ont pas été arrêtés, les ordres de fabrication ont tous été planifiés et la poudre était disponible, mais un lot a tout de même nécessité cinq à neuf jours supplémentaires entre la sortie machine et la livraison finale. Le diagramme de Gantt montre que chaque opération a été placée dans une fenêtre temporelle ; sur le terrain, les pièces restent pourtant au poste de dépoudrage, devant le four de traitement thermique ou dans la zone d’attente de contrôle par machine à mesurer tridimensionnelle. Le problème n’est pas de savoir si une opération a été planifiée, mais combien de temps ce lot en cours a réellement attendu après sa planification et qui décide qu’il peut poursuivre son flux. Cette situation relève de la gestion du cycle de vie complet, de la conception numérique à la livraison physique : la couche de planification définit l’ordre de lancement, tandis que la couche d’exécution doit fournir les variables d’état des lots en cours, faute de quoi les engagements de livraison ne peuvent pas être vérifiés indépendamment.
I. Pourquoi l’ancienneté des encours doit être définie séparément
L’ancienneté d’un encours n’est ni le nombre de jours écoulés depuis la fabrication d’une commande, ni le temps d’occupation d’un équipement. Pour des pièces métalliques LPBF, un build peut être divisé après déchargement en plusieurs références, qui passent ensuite séparément par le dépoudrage, l’enlèvement des supports, le traitement thermique, l’électroérosion à fil, le sablage, le contrôle et le conditionnement ; différentes pièces d’un même lot peuvent être immobilisées à des opérations différentes. Il est recommandé d’utiliser « référence pièce + numéro de lot + numéro d’opération » comme unité d’état minimale et d’enregistrer quatre horodatages : T_release (libération de l’ordre de fabrication), T_start (démarrage réel de l’opération), T_finish (fin de l’opération) et T_accept (réception par l’aval). L’âge d’opération A_op = instant actuel − T_finish, l’âge de lot A_batch = instant actuel − T_release, et le temps d’attente Q = T_start − T_finish(amont). Ce n’est qu’en suivant séparément ces trois grandeurs que l’on évite de confondre « l’équipement a imprimé pendant 18 heures » avec « la pièce a peu attendu ».
II. Établir un dictionnaire d’états de poste vérifiable
Le dictionnaire d’états doit au minimum inclure : la clé primaire du lot, la référence de pièce ou le numéro de plateau, le poste actuel, le code de fin de l’opération précédente, l’opération suivante, le code d’état de complétude, le code d’état qualité, la tranche d’ancienneté, le responsable et le numéro de dossier d’anomalie. Seuls quatre états sont autorisés : RUN (en cours de traitement), QUEUE (attente conforme), HOLD (suspension contrôlée) et BLOCK (blocage en attente de traitement). QUEUE et HOLD doivent être rigoureusement distingués : le premier peut entrer automatiquement dans un créneau réservé en aval, tandis que le second exige un code cause, un approbateur, une date prévue de levée et des exigences de recontrôle. Les codes causes courants comprennent l’attente de décision après recontrôle de poudre, les résultats non disponibles d’éprouvettes accompagnant le cycle thermique, l’analyse d’impact d’un ECN client, une panne des ressources de contrôle ou le non-retour d’un outillage emprunté. Lors de la saisie des déclarations de production, le terminal doit conserver l’identifiant de l’opérateur et le numéro de terminal ; des textes libres tels que « temporairement stocké » ou « en attente d’instructions » ne doivent pas être utilisés comme substituts.
III. Seuils d’ancienneté et règles d’escalade en cas de dépassement
Les seuils doivent être figés par famille d’opérations plutôt que fixés uniformément à 48 heures pour l’ensemble de l’usine. Ils peuvent être définis à partir des temps d’attente mesurés P50 et P90 des lots conformes des trois derniers mois : le seuil d’alerte QUEUE W = P90 × 1,2, et la limite HOLD H = 24 heures. Les suspensions nécessitant un contrôle tiers ou une approbation client peuvent être prolongées jusqu’à 72 heures, à condition de renseigner le numéro de dossier externe. Par exemple, si le P90 du retrait des supports est de 9 heures, W≈11 heures ; si le P90 de l’attente avant traitement thermique est de 16 heures, W≈19 heures ; et si le P90 de l’attente pour contrôle tridimensionnel est de 22 heures, W≈26 heures. Lorsque l’ancienneté dépasse W, le lot entre dans la liste jaune et l’équipe doit confirmer son orientation pendant le poste en cours. Au-delà de 1,5W, ou lorsqu’un HOLD dépasse H, le lot entre dans la liste rouge : planification, qualité et méthodes doivent approuver conjointement l’une des quatre décisions suivantes : poursuite du flux, sous-traitance, isolement avec recontrôle ou rebut. Les versions de seuils doivent être revues chaque trimestre en fonction du nombre d’équipements, des familles de produits et des ressources de contrôle. Les anciennes versions ne doivent jamais être écrasées ; leur date d’entrée en vigueur et leur périmètre de commandes applicable doivent être conservés.
IV. L’attribution des rétentions d’opération ne peut pas se limiter au mot « goulot »
Sur le terrain, les accumulations sont souvent attribuées de façon générale à un manque de capacité, ce qui conduit à acheter davantage d’équipements. Une approche vérifiable consiste à décomposer chaque segment Q en six catégories : écart de cadence entre amont et aval, préparation par lot et changement de série, indisponibilité de matière ou d’outillage, preuves qualité non émises, attente liée à une modification client et panne de ressource. Chaque immobilisation doit être associée à un code événement et à une preuve : le manque de matière est relié à une fiche de vérification de complétude, l’absence d’émission à un lot de contrôle ou un numéro de rapport, la modification client à un numéro d’ECN et la panne à un code d’alarme équipement. La synthèse mensuelle calcule la part de chaque catégorie dans le temps d’attente total et isole également l’attente purement administrative, lorsque les preuves de conformité existent mais que le flux n’a pas avancé. Si l’attente purement administrative dépasse 20 %, il faut prioritairement corriger le dictionnaire d’états et les accusés de réception de transfert, plutôt que d’ajouter des machines.
V. Boucle fermée pour l’inventaire des encours et la levée des suspensions
Une vérification entre l’enregistrement et la réalité physique doit être effectuée à chaque relève quotidienne, sans devoir déplacer toutes les pièces vers une zone d’inventaire : le numéro de plateau ou le marquage direct de pièce DPM est scanné pour vérifier cinq éléments, à savoir la liste des encours, le poste, l’état, la tranche d’ancienneté et le numéro de dossier d’anomalie. Des contrôles par échantillonnage confirment l’identification physique et le nombre de pièces dans le plateau. Les écarts sont classés en quatre catégories : erreur de localisation, erreur d’état, erreur de quantité et identification manquante. Tout écart doit générer un enregistrement de déviation pendant le poste concerné ; il est interdit de modifier directement l’état. La levée d’un HOLD doit être réalisée par le rôle qui l’a approuvé initialement, avec saisie des résultats de recontrôle, de l’heure de levée, de la première opération suivant la levée et du destinataire en aval. Si, pendant le HOLD, le paquet de paramètres procédé a changé de version, le lot de poudre a été remplacé ou un ECN client est entré en vigueur, une nouvelle analyse d’impact est obligatoire ; la conclusion de libération précédente ne peut pas être réutilisée. L’enregistrement de levée et l’enregistrement de suspension initial doivent être archivés par paire afin de constituer une chaîne temporelle auditable par le client.
VI. Portes de libération et preuves de livraison
Cinq portes de contrôle, D1 à D5, doivent être appliquées avant qu’un lot en cours ne passe au conditionnement et à l’expédition : D1 vérifie que toutes les références ont quitté RUN/QUEUE et qu’aucun dossier d’anomalie n’est ouvert ; D2 vérifie que A_batch ne dépasse pas la limite totale d’ancienneté figée pour la famille de produits, tout dépassement exigeant une conclusion approuvée conjointement par les trois parties ; D3 vérifie la correspondance un-à-un, dans la chaîne de preuves qualité, entre lot de poudre, numéro de build, cycle de four de traitement thermique, éprouvettes accompagnant le cycle et rapport de contrôle final ; D4 vérifie l’exhaustivité des enregistrements de levée de HOLD ainsi que la version la plus récente de l’analyse d’impact ECN ; D5 impose au responsable de livraison de signer la liste d’état d’expédition. Cette liste comprend la clé primaire du lot, le temps d’attente cumulé, la durée cumulée de suspension, la conclusion de traitement des dépassements et le numéro de version des seuils. Elle accompagne la marchandise ou est conservée conformément au contrat, afin que la question « pourquoi ce lot a-t-il attendu trois jours de plus ? » puisse être résolue par des enregistrements plutôt que par des souvenirs.
VII. Rythme de déploiement et erreurs fréquentes
Un déploiement sur quatre semaines est recommandé : la première semaine, mettre en place uniquement le dictionnaire d’états et les quatre horodatages, sans évaluation de performance ; la deuxième semaine, rejouer deux semaines de données historiques de déclaration de production afin de calibrer les P90 ainsi que les seuils W et H de chaque opération ; la troisième semaine, activer les listes jaune et rouge ainsi que la vérification par scan lors des relèves, et migrer les anomalies saisies en texte libre vers les codes causes ; la quatrième semaine, transformer D1 à D5 en blocages obligatoires avant expédition et réaliser un exercice de reconstitution de la chaîne temporelle à partir d’un numéro de série. Trois erreurs doivent être évitées : premièrement, déduire une limite d’encours uniforme à partir de la date de livraison de commande, en ignorant les différences entre familles d’opérations ; deuxièmement, traiter HOLD comme une simple prolongation de QUEUE, laissant les risques liés à une approbation client ou à un contrôle non finalisé être absorbés automatiquement par le planning ; troisièmement, n’enregistrer que l’emplacement actuel, sans indiquer quand l’opération précédente s’est achevée ni quand l’aval a réceptionné le lot, rendant Q et A_op impossibles à calculer. Quatre indicateurs sont recommandés : part des QUEUE dépassant W, part des HOLD dépassant H, part d’attente purement administrative et taux de passage du premier coup des portes D avant expédition. Les objectifs sont respectivement ≤5 %, ≤2 %, ≤20 % et ≥95 %.
Conclusion
La stabilité de livraison en impression 3D à faibles volumes ne dépend pas seulement de la capacité du planning à remplir les équipements, mais aussi de la capacité à mesurer, classifier et clôturer le temps écoulé entre la fin d’une opération et la réception en aval d’un lot en cours. En utilisant la référence pièce + numéro de lot + numéro d’opération comme unité d’état, en calculant l’âge de lot, l’âge d’opération et le temps d’attente à partir de quatre horodatages, en distinguant attente et suspension contrôlée au moyen d’un dictionnaire à quatre états, puis en fermant la chaîne de preuves grâce à l’escalade par seuils, à l’attribution par codes causes, à la levée des suspensions et aux portes D1 à D5, l’atelier peut transformer « les encours s’accumulent » en un ensemble de variables d’ingénierie déterminables, analysables et vérifiables par le client. Il s’agit d’une interface de gestion indispensable entre les couches de planification et d’exécution, lors du passage de la conception numérique à la livraison physique.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.