
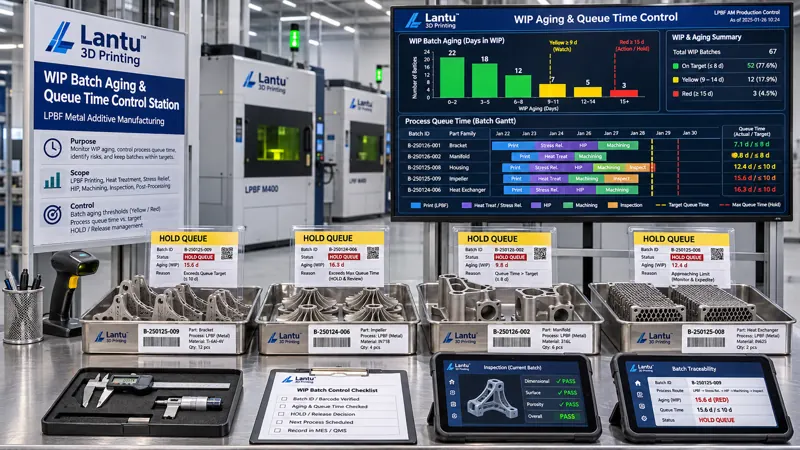
Pendahuluan: Jadwal Tidak Salah, tetapi WIP Terus Menumpuk
Banyak fasilitas 3D printing menghadapi kesimpulan evaluasi yang sama: mesin tidak berhenti, work order tidak terlewat dari penjadwalan, dan serbuk tersedia lengkap, tetapi suatu pesanan masih memerlukan tambahan lima hingga sembilan hari dari saat build dikeluarkan dari mesin hingga pengiriman akhir. Saat diagram Gantt ditinjau, setiap proses telah ditempatkan dalam suatu jendela waktu; namun di lapangan, komponen tetap tertahan di stasiun depowdering, di depan tungku perlakuan panas, atau di area antrean inspeksi CMM. Masalahnya bukan pada "apakah sudah dijadwalkan", melainkan "setelah dijadwalkan, berapa lama batch WIP ini benar-benar menunggu dan siapa yang menentukan bahwa batch tersebut masih dapat diteruskan". lantu3D mengelompokkan fenomena ini sebagai manajemen siklus hidup menyeluruh dari desain blueprint hingga pengiriman fisik: lapisan perencanaan menentukan urutan mulai kerja, sedangkan lapisan eksekusi harus menyediakan variabel status batch WIP; tanpa itu, komitmen pengiriman tidak dapat diverifikasi secara independen.
I. Mengapa Umur WIP Harus Didefinisikan Secara Terpisah
Umur WIP bukanlah jumlah hari suatu pesanan telah diproduksi dan bukan pula sama dengan waktu mesin digunakan. Untuk komponen LPBF logam, satu build setelah dikeluarkan dari mesin dapat dipisahkan menjadi beberapa nomor komponen, lalu masing-masing menjalani depowdering, pelepasan support, perlakuan panas, wire EDM, sandblasting, inspeksi, dan pengemasan; komponen berbeda dalam batch yang sama dapat berhenti pada proses berbeda. Direkomendasikan menggunakan "nomor komponen + nomor batch + nomor proses" sebagai unit status terkecil dan mencatat empat stempel waktu: T_release (rilis work order), T_start (waktu proses benar-benar dimulai), T_finish (waktu proses selesai), dan T_accept (penerimaan oleh proses hilir). Umur proses A_op = waktu saat ini − T_finish, umur batch A_batch = waktu saat ini − T_release, dan waktu antre Q = T_start − T_finish(proses hulu). Ketiga metrik ini harus dihitung secara terpisah agar "mesin mencetak selama 18 jam" tidak keliru dianggap sebagai "komponen hanya mengantre".
II. Membangun Kamus Status Stasiun Kerja yang Dapat Diverifikasi
Kamus status setidaknya mencakup: kunci utama batch, nomor komponen atau nomor palet, stasiun kerja saat ini, kode penyelesaian proses sebelumnya, proses berikutnya, kode status kelengkapan, kode status kualitas, rentang umur, penanggung jawab, dan nomor laporan anomali. Status hanya boleh memiliki empat kondisi: RUN (sedang diproses), QUEUE (menunggu dalam kondisi lulus), HOLD (penangguhan terkendali), dan BLOCK (terblokir dan menunggu penanganan). QUEUE dan HOLD harus dibedakan secara ketat: yang pertama dapat otomatis masuk ke slot reservasi proses hilir, sedangkan yang kedua wajib memiliki kode alasan, pemberi persetujuan, perkiraan waktu pelepasan, serta persyaratan verifikasi ulang. Kode alasan umum mencakup keputusan ulang inspeksi serbuk yang belum tersedia, hasil kupon uji furnace yang belum keluar, analisis dampak ECN pelanggan, kegagalan sumber daya inspeksi, dan fixture pinjaman yang belum dikembalikan. Saat kode status dimasukkan pada terminal pelaporan produksi, operator dan nomor terminal harus disimpan; teks bebas seperti "sementara disimpan" atau "menunggu pemberitahuan" dilarang digunakan sebagai pengganti.
III. Ambang Umur dan Aturan Eskalasi Keterlambatan
Ambang harus dibekukan berdasarkan kelompok proses, bukan diseragamkan menjadi 48 jam untuk seluruh pabrik. Ambang dapat ditetapkan berdasarkan waktu antre aktual P50 dan P90 dari batch lulus dalam tiga bulan terakhir: garis peringatan QUEUE W = P90 × 1,2, sedangkan batas HOLD H = 24 jam (hold yang memerlukan inspeksi pihak ketiga atau persetujuan pelanggan dapat diperpanjang hingga 72 jam, tetapi nomor dokumen eksternal harus dicantumkan). Contohnya, bila P90 proses pelepasan support adalah 9 jam, maka W≈11 jam; bila P90 antrean sebelum perlakuan panas adalah 16 jam, maka W≈19 jam; dan bila P90 antrean inspeksi CMM adalah 22 jam, maka W≈26 jam. Umur yang melampaui W masuk daftar kuning dan arah tindak lanjutnya harus dikonfirmasi oleh tim dalam shift yang sama; umur yang melampaui 1,5W atau HOLD yang melebihi H masuk daftar merah, dengan persetujuan bersama dari perencanaan, kualitas, dan proses, lalu menghasilkan salah satu dari empat keputusan: lanjutkan aliran, alihkan ke subkontrak, isolasi untuk verifikasi ulang, atau scrap. Versi ambang harus ditinjau setiap kuartal sesuai perubahan jumlah mesin, keluarga produk, dan sumber daya inspeksi. Versi lama tidak boleh ditimpa; tanggal efektif dan ruang lingkup pesanan yang berlaku harus dipertahankan.
IV. Atribusi Penahanan Proses Tidak Boleh Hanya Mengandalkan Istilah "Bottleneck"
Di lapangan, penumpukan sering secara umum dikaitkan dengan kekurangan kapasitas, sehingga solusi yang dipilih adalah terus membeli mesin. Pendekatan yang dapat diverifikasi adalah memecah setiap Q menjadi enam kategori penggunaan waktu: perbedaan takt time hulu-hilir, persiapan batch dan changeover, material atau fixture belum siap, bukti kualitas belum diterbitkan, menunggu perubahan pelanggan, dan kegagalan sumber daya. Setiap penggunaan waktu harus terikat pada kode peristiwa dan bukti: kekurangan material dikaitkan dengan formulir verifikasi kelengkapan, bukti yang belum diterbitkan dikaitkan dengan lot inspeksi atau nomor laporan, perubahan pelanggan dikaitkan dengan nomor ECN, dan kegagalan dikaitkan dengan kode alarm peralatan. Dalam rekap bulanan, hitung proporsi setiap kategori terhadap total waktu antre serta hitung secara terpisah waktu tunggu manajerial murni, yaitu "sudah ada bukti kelulusan tetapi belum dialirkan". Bila proporsi waktu tunggu manajerial murni melebihi 20%, prioritaskan perbaikan kamus status dan bukti serah-terima, bukan penambahan mesin terlebih dahulu.
V. Siklus Tertutup Inventaris WIP dan Pelepasan Hold
Rekonsiliasi catatan dan fisik dilakukan sekali pada setiap pergantian shift, tetapi tidak perlu memindahkan setiap komponen fisik ke area inventarisasi: gunakan pemindaian nomor palet atau DPM untuk mencocokkan lima item, yaitu daftar WIP, stasiun kerja, status, rentang umur, dan nomor laporan anomali; lakukan verifikasi sampel terhadap identifikasi fisik dan jumlah komponen dalam palet. Selisih dibagi menjadi empat kategori: lokasi salah, status salah, jumlah salah, dan identifikasi hilang. Setiap selisih harus menghasilkan catatan deviasi pada shift yang sama; perubahan status secara langsung dilarang. Pelepasan HOLD harus dilakukan oleh peran pemberi persetujuan awal, dengan memasukkan hasil verifikasi ulang, waktu pelepasan, proses pertama setelah pelepasan, dan penerima hilir. Jika selama HOLD terjadi penggantian versi paket parameter proses, pergantian lot serbuk, atau ECN pelanggan mulai berlaku, analisis dampak harus dijalankan ulang terlebih dahulu; keputusan rilis sebelum pelepasan tidak boleh digunakan kembali. Catatan pelepasan disimpan berpasangan dengan catatan penangguhan awal untuk membentuk rantai waktu yang dapat diaudit pelanggan.
VI. Gerbang Rilis dan Bukti Pengiriman
Sebelum batch WIP masuk ke pengemasan dan pengiriman, tetapkan lima gerbang D1 hingga D5: D1 memverifikasi bahwa seluruh nomor komponen telah keluar dari RUN/QUEUE dan tidak ada laporan anomali yang belum ditutup; D2 memverifikasi bahwa A_batch tidak melebihi batas umur total yang dibekukan berdasarkan keluarga produk, dan pelampauan harus disertai kesimpulan persetujuan tiga pihak; D3 memverifikasi korespondensi satu-ke-satu dalam rantai bukti kualitas antara lot serbuk, nomor build, nomor batch perlakuan panas, kupon uji furnace, dan laporan inspeksi akhir; D4 memverifikasi kelengkapan catatan pelepasan HOLD serta memastikan versi analisis dampak ECN adalah yang terbaru; D5 meminta penanggung jawab pengiriman menandatangani daftar status pengiriman, yang memuat kunci utama batch, total waktu antre, total durasi hold, kesimpulan penanganan keterlambatan, dan nomor versi ambang. Daftar tersebut dikirim bersama barang atau disimpan sesuai ketentuan kontrak, sehingga pertanyaan "mengapa batch ini menunggu tiga hari lebih lama" dapat dijawab dengan catatan, bukan ingatan.
VII. Tahapan Implementasi dan Kesalahan Umum
Implementasi selama empat minggu direkomendasikan: minggu pertama hanya membangun kamus status dan empat stempel waktu, tanpa penilaian kinerja; minggu kedua menggunakan data pelaporan produksi historis dua minggu untuk pemutaran ulang dan kalibrasi P90 serta ambang W dan H setiap proses; minggu ketiga menerapkan daftar kuning-merah dan rekonsiliasi pemindaian saat pergantian shift, serta memindahkan anomali teks bebas ke kode alasan; minggu keempat menjadikan D1–D5 sebagai interlock wajib sebelum pengiriman dan melakukan simulasi penelusuran rantai waktu dari nomor seri. Tiga kesalahan harus dihindari: pertama, menggunakan tanggal jatuh tempo pesanan untuk menghitung mundur satu batas WIP yang seragam sambil mengabaikan perbedaan kelompok proses; kedua, memperlakukan HOLD sebagai perpanjangan biasa dari QUEUE sehingga risiko persetujuan pelanggan atau hasil inspeksi yang belum tersedia terserap oleh penjadwalan otomatis; ketiga, hanya mencatat "saat ini berada di mana" tanpa mencatat "kapan proses sebelumnya selesai dan kapan proses hilir menerima", sehingga Q dan A_op tidak pernah dapat dihitung. Empat indikator yang direkomendasikan adalah proporsi QUEUE yang melampaui W, proporsi HOLD yang melampaui H, proporsi waktu tunggu manajerial murni, dan tingkat kelulusan sekali jalan gerbang D sebelum pengiriman, dengan target masing-masing ≤5%, ≤2%, ≤20%, dan ≥95%.
Kesimpulan
Stabilitas pengiriman 3D printing bervolume kecil tidak hanya bergantung pada kemampuan jadwal untuk memenuhi kapasitas mesin, tetapi juga pada apakah waktu dari selesainya suatu proses hingga penerimaan oleh proses hilir pada batch WIP diukur, diklasifikasikan, dan ditutup. Dengan menjadikan nomor komponen + nomor batch + nomor proses sebagai unit status, menggunakan empat stempel waktu untuk menghitung umur batch, umur proses, dan waktu antre, menggunakan kamus empat status untuk membedakan waktu tunggu dan penangguhan terkendali, serta menutup rantai bukti melalui eskalasi ambang, atribusi kode alasan, pelepasan hold, dan gerbang D1–D5, fasilitas dapat mengubah "WIP yang terus menumpuk" menjadi serangkaian variabel status rekayasa yang dapat diputuskan, dievaluasi ulang, dan diserahkan kepada pelanggan untuk verifikasi. Inilah antarmuka manajemen yang tidak dapat dihilangkan antara lapisan perencanaan dan lapisan eksekusi dalam perjalanan dari blueprint desain menuju pengiriman fisik.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.