
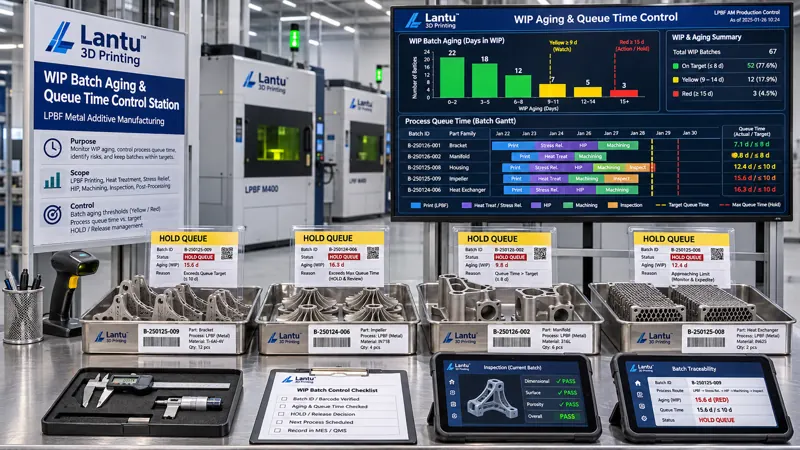
Pengenalan: Jadual tidak salah, tetapi WIP terus menimbun terlalu lama
Banyak bengkel cetakan 3D menghadapi kesimpulan semakan yang sama: peralatan tidak berhenti, pesanan kerja tidak tertinggal daripada jadual, dan serbuk juga mencukupi, namun satu kelompok pesanan masih mengambil lima hingga sembilan hari tambahan dari keluar mesin hingga penghantaran akhir. Apabila carta Gantt jadual disemak, setiap proses telah diperuntukkan kepada suatu tetingkap masa; tetapi di lantai pengeluaran, komponen masih tertahan di stesen nyahserbuk, di hadapan relau rawatan haba atau di kawasan menunggu pemeriksaan CMM. Masalahnya bukan sama ada kerja telah dijadualkan, tetapi berapa lama kelompok WIP ini benar-benar menunggu selepas dijadualkan, dan siapa yang menentukan sama ada ia masih boleh bergerak ke proses seterusnya. lantu3D mengelaskan fenomena ini sebagai pengurusan kitar hayat penuh dari reka bentuk blueprint hingga penghantaran fizikal: lapisan perancangan menentukan urutan mula kerja, manakala lapisan pelaksanaan mesti menyediakan pemboleh ubah status kelompok WIP; jika tidak, komitmen penghantaran tidak boleh disemak secara bebas.
I. Mengapa umur WIP mesti ditakrifkan secara berasingan
Umur WIP bukanlah bilangan hari pesanan telah dihasilkan, dan bukan juga masa penggunaan mesin. Bagi komponen LPBF logam, satu build boleh dipecahkan kepada beberapa nombor bahagian selepas keluar mesin, kemudian masing-masing melalui nyahserbuk, pembuangan sokongan, rawatan haba, pemotongan dawai, peletupan pasir, pemeriksaan dan pembungkusan; komponen berlainan dalam kelompok yang sama boleh berhenti pada proses yang berlainan. Disyorkan agar "nombor bahagian + nombor kelompok + nombor proses" digunakan sebagai unit status minimum dan empat cap masa direkodkan: T_release (pelepasan pesanan kerja), T_start (mula sebenar proses), T_finish (siap proses), dan T_accept (penerimaan hiliran). Umur proses A_op = masa semasa − T_finish, umur kelompok A_batch = masa semasa − T_release, dan masa beratur Q = T_start − T_finish(huluan). Hanya dengan mengira tiga ukuran ini secara berasingan, "mesin mencetak selama 18 jam" tidak akan tersalah anggap sebagai "komponen hanya beratur".
II. Membina kamus status stesen kerja yang boleh diaudit
Kamus status sekurang-kurangnya merangkumi: kunci utama kelompok, nombor bahagian atau nombor dulang, stesen kerja semasa, kod siap proses terdahulu, proses seterusnya, kod status kelengkapan, kod status kualiti, julat umur, pemilik tanggungjawab dan nombor laporan ketidaknormalan. Status hanya dibenarkan dalam empat keadaan: RUN (sedang diproses), QUEUE (menunggu dan lulus), HOLD (ditangguhkan secara terkawal), dan BLOCK (disekat menunggu tindakan). QUEUE dan HOLD mesti dibezakan dengan ketat: yang pertama boleh memasuki slot tempahan hiliran secara automatik, manakala yang kedua mesti mempunyai kod sebab, pelulus, jangkaan masa pelepasan dan keperluan pemeriksaan semula. Kod sebab lazim termasuk menunggu keputusan pengesahan semula serbuk, keputusan sampel bersama relau belum tersedia, analisis impak ECN pelanggan, kegagalan sumber pemeriksaan, dan jig yang dipinjam belum dipulangkan. Apabila kod status ditulis ke terminal pelaporan kerja, operator dan nombor terminal mesti dikekalkan; teks bebas seperti "simpan sementara" atau "tunggu arahan" dilarang digunakan sebagai pengganti.
III. Ambang umur dan peraturan eskalasi lewat tempoh
Ambang hendaklah dibekukan mengikut keluarga proses, bukannya diseragamkan kepada 48 jam bagi seluruh kilang. Ia boleh ditetapkan berdasarkan masa beratur sebenar P50 dan P90 bagi kelompok lulus dalam tempoh tiga bulan terdahulu: garisan amaran QUEUE W = P90 × 1.2, dan had HOLD H = 24 jam (penangguhan yang memerlukan ujian pihak ketiga atau kelulusan pelanggan boleh dilanjutkan kepada 72 jam, tetapi nombor rujukan luaran mesti dinyatakan). Sebagai contoh, jika P90 proses pembuangan sokongan ialah 9 jam, maka W≈11 jam; jika P90 barisan menunggu sebelum rawatan haba ialah 16 jam, maka W≈19 jam; jika P90 barisan menunggu pemeriksaan CMM ialah 22 jam, maka W≈26 jam. Umur yang melepasi W dimasukkan ke senarai kuning, dan pasukan syif mesti mengesahkan hala tujunya dalam syif yang sama; umur yang melepasi 1.5W atau HOLD yang melepasi H dimasukkan ke senarai merah, dengan perancangan, kualiti dan kejuruteraan proses menandatangani bersama satu daripada empat keputusan: teruskan aliran, serah kepada subkontraktor, asingkan untuk pemeriksaan semula, atau lupuskan. Versi ambang hendaklah disemak setiap suku tahun mengikut perubahan bilangan peralatan, keluarga produk dan sumber pemeriksaan. Versi lama tidak boleh ditindih; tarikh kuat kuasa dan skop pesanan yang terpakai mesti disimpan.
IV. Pengelasan punca penahanan proses tidak boleh hanya melihat perkataan "bottleneck"
Di tapak pengeluaran, pengumpulan sering secara umum dikaitkan dengan kapasiti tidak mencukupi, lalu membawa kepada pembelian peralatan tambahan. Kaedah yang boleh diaudit ialah memecahkan setiap segmen Q kepada enam kategori penggunaan: perbezaan takt huluan-hiliran, penyediaan kelompok dan pertukaran model, bahan atau jig belum tersedia, bukti kualiti belum ditandatangani, menunggu perubahan pelanggan, dan kegagalan sumber. Setiap penggunaan mesti diikat kepada kod peristiwa dan bukti: kekurangan bahan dikaitkan dengan borang pengesahan kelengkapan, belum ditandatangani dikaitkan dengan kelompok pemeriksaan atau nombor laporan, perubahan pelanggan dikaitkan dengan nombor ECN, dan kegagalan dikaitkan dengan kod penggera peralatan. Dalam rumusan bulanan, kira perkadaran setiap kategori penggunaan terhadap jumlah masa beratur, serta kira secara berasingan masa menunggu pengurusan semata-mata bagi kes yang sudah mempunyai bukti kelulusan tetapi belum bergerak. Jika perkadaran masa menunggu pengurusan semata-mata melebihi 20%, utamakan pembaikan kamus status dan resit serah terima, bukannya menambah mesin terlebih dahulu.
V. Gelung tertutup inventori WIP dan pelepasan penangguhan
Laksanakan semakan rekod dengan fizikal sekali pada setiap pertukaran syif setiap hari, tetapi tidak perlu memindahkan setiap item fizikal ke kawasan inventori: gunakan nombor dulang atau imbasan DPM untuk menyemak lima perkara, iaitu senarai WIP, stesen kerja, status, julat umur dan nombor laporan ketidaknormalan, kemudian buat semakan sampel terhadap pengenalan fizikal dan bilangan komponen dalam dulang. Perbezaan dibahagikan kepada empat jenis: lokasi salah, status salah, kuantiti salah dan pengenalan hilang. Sebarang perbezaan mesti menghasilkan rekod penyimpangan dalam syif yang sama; status tidak boleh diubah secara langsung. Pelepasan HOLD mesti dilaksanakan oleh peranan yang meluluskan penangguhan asal, dengan memasukkan keputusan pemeriksaan semula, masa pelepasan, proses pertama selepas pelepasan dan penerima hiliran. Jika pertukaran versi pakej parameter proses, pertukaran lot serbuk atau penguatkuasaan ECN pelanggan berlaku semasa HOLD, analisis impak mesti dijalankan semula terlebih dahulu dan keputusan pelepasan sebelum penangguhan tidak boleh digunakan semula. Rekod pelepasan hendaklah disimpan berpasangan dengan rekod penangguhan asal untuk membentuk rantaian masa yang boleh diaudit oleh pelanggan.
VI. Pintu kawalan pelepasan dan bukti penghantaran
Tetapkan lima pintu kawalan D1 hingga D5 sebelum kelompok WIP dipindahkan ke pembungkusan dan penghantaran: D1 mengesahkan semua nombor bahagian telah keluar daripada RUN/QUEUE dan tiada laporan ketidaknormalan yang belum ditutup; D2 mengesahkan A_batch tidak melebihi had umur keseluruhan yang dibekukan mengikut keluarga produk, dan sebarang lebihan mesti disertakan keputusan tandatangan bersama tiga pihak; D3 mengesahkan lot serbuk, nombor build, nombor relau rawatan haba, sampel bersama relau dan laporan pemeriksaan akhir dalam rantaian bukti kualiti sepadan satu dengan satu; D4 mengesahkan rekod pelepasan HOLD lengkap dan versi analisis impak ECN adalah yang terkini; D5 memerlukan pemilik penghantaran menandatangani senarai status penghantaran, yang mengandungi kunci utama kelompok, jumlah masa beratur, jumlah tempoh penangguhan, keputusan tindakan lewat tempoh dan nombor versi ambang. Senarai ini dihantar bersama barang atau disimpan mengikut kontrak, supaya soalan "mengapa kelompok ini menunggu tiga hari tambahan" dapat dijawab dengan rekod, bukannya ingatan.
VII. Rentak pelaksanaan dan kesilapan lazim
Pelaksanaan selama empat minggu disyorkan: minggu pertama hanya membangunkan kamus status dan empat cap masa tanpa penilaian prestasi; minggu kedua menggunakan data pelaporan kerja sejarah dua minggu untuk simulasi semula dan menetapkan P90 serta ambang W dan H bagi setiap proses; minggu ketiga melancarkan senarai kuning dan merah serta semakan imbasan pada pertukaran syif, sambil memindahkan ketidaknormalan teks bebas kepada kod sebab; minggu keempat menjadikan D1-D5 sebagai sekatan wajib sebelum penghantaran dan menjalankan latihan menjejak semula rantaian masa daripada nombor siri. Tiga kesilapan perlu dielakkan: pertama, menggunakan tarikh akhir pesanan untuk mengira mundur satu had WIP seragam sambil mengabaikan perbezaan keluarga proses; kedua, menganggap HOLD sebagai lanjutan biasa QUEUE sehingga risiko kelulusan pelanggan atau keputusan pemeriksaan yang belum tersedia ditelan oleh penjadualan automatik; ketiga, hanya merekodkan "di mana ia berada sekarang" tanpa merekodkan "bila proses terdahulu siap dan bila hiliran menerimanya", menyebabkan Q dan A_op tidak dapat dikira. Empat metrik yang disyorkan ialah kadar QUEUE melepasi W, kadar HOLD melepasi H, perkadaran masa menunggu pengurusan semata-mata, dan kadar lulus sekali pintu kawalan D sebelum penghantaran, dengan sasaran masing-masing ≤5%, ≤2%, ≤20% dan ≥95%.
Rumusan
Kestabilan penghantaran bagi cetakan 3D kelompok kecil bukan sahaja bergantung pada sama ada jadual dapat memenuhi peralatan, tetapi juga sama ada tempoh dari penyiapan proses kelompok WIP hingga penerimaan hiliran diukur, dikelaskan dan ditutup. Dengan menggunakan nombor bahagian + nombor kelompok + nombor proses sebagai unit status, mengira umur kelompok, umur proses dan masa beratur melalui empat cap masa, membezakan menunggu daripada penangguhan terkawal menggunakan kamus empat status, kemudian melengkapkan rantaian bukti melalui eskalasi ambang, pengelasan punca dengan kod sebab, pelepasan penangguhan dan pintu kawalan D1-D5, bengkel dapat menukar masalah "WIP semakin menimbun" kepada satu set pemboleh ubah kejuruteraan yang boleh diputuskan, disemak semula dan diserahkan kepada pelanggan untuk pengesahan. Inilah antara muka pengurusan yang tidak boleh diketepikan antara lapisan perancangan dan lapisan pelaksanaan dalam perjalanan daripada blueprint reka bentuk kepada penghantaran fizikal.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.