
Inleiding: talent en vaardigheden bepalen de ondergrens van de oplevering van 3D-printprojecten
In 3D-printdiensten zien klanten meestal alleen de offerte, het proefstuk en de levertijd, maar wat de leveringsstabiliteit echt bepaalt, zijn een complete set functionele vaardigheden: modelcontrole, procesbeoordeling, beheersing van nabewerking en communicatie over acceptatie. Zelfs op dezelfde machine, met hetzelfde PA12-nylon of dezelfde fotopolymeerhars, kunnen verschillen in het begrip van wanddikte, oriëntatie, ondersteuningsdichtheid, poederverwijderingstijd en het uithardingsvenster leiden tot maatafwijkingen, oppervlaktefouten, montageproblemen of herbewerking. lantu3D richt zich sterk op beheer van de volledige levenscyclus, van blauwdruk/ontwerp tot fysiek geleverd eindproduct; daarom mag talentontwikkeling niet blijven steken bij “de machine kunnen bedienen”, maar moet er een reproduceerbaar technisch beoordelingssysteem ontstaan.
1. Competentiekaart per functie: ervaring opsplitsen in trainbare modules
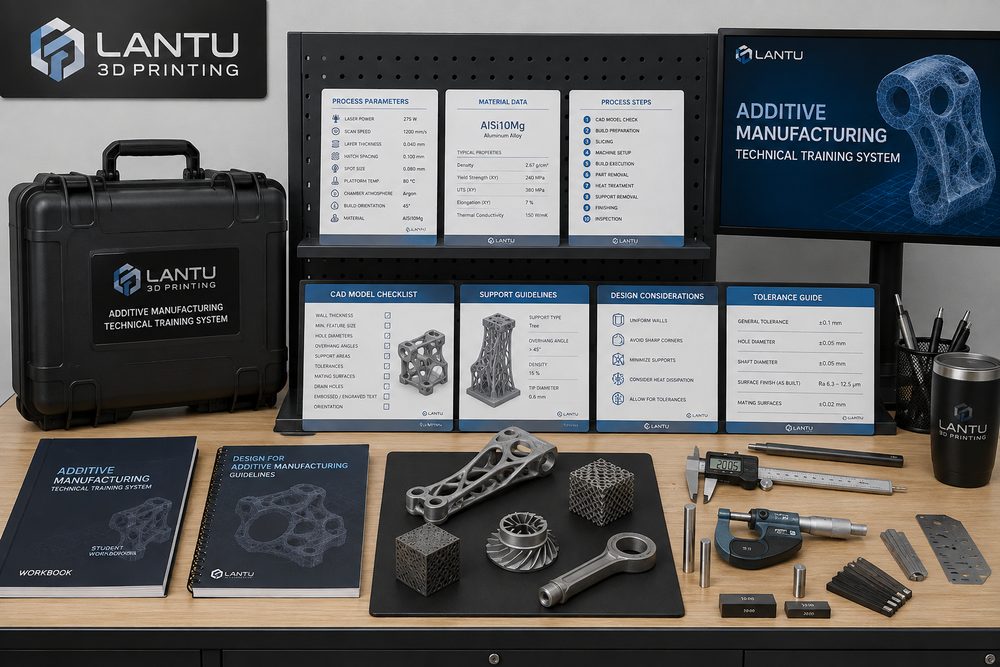
Een opleidingssysteem begint met een duidelijke competentiekaart per functie. Medewerkers die modellen controleren moeten minimale wanddiktes, gatcompensatie, afrondingen en afschuiningen, het opsplitsen van onderdelen en versiebeheer van bestanden beheersen. Procesingenieurs moeten SLA-, SLS-, MJF-, SLM- en FDM-technologieën begrijpen, inclusief de materiaalvensters; bij harsdelen is een gebruikelijke laagdikte bijvoorbeeld 0,05-0,1 mm, voor functionele SLS-nylondelen wordt vaak 0,1-0,15 mm gebruikt, en bij metalen SLM-onderdelen moet ook worden gelet op warmtestroming in de supportstructuur en de daaropvolgende warmtebehandeling. Medewerkers in de nabewerking moeten normen kennen voor supportverwijdering, schuren, stralen, kleuren, spuiten, UV-uitharding en het verwijderen van poeder. Kwaliteitscontroleurs moeten weten wanneer schuifmaat, penmaat, schroefdraadmeter, CMM of 3D-scanner het meest geschikt zijn. En projectmanagers moeten eisen vastleggen, wijzigingsregistraties bijhouden en risico’s en bevestigingsmomenten voor de klant aan elkaar koppelen.
2. Training in modelleerstandaarden: nieuwkomers eerst leren risico’s herkennen
Veel herbewerking ontstaat niet doordat het printen mislukt, maar omdat het model vanaf het begin al een productierisico bevat. De training moet daarom een modelcontrole-checklist bevatten: voor dunwandige decoratieve onderdelen wordt een wanddikte van minimaal 0,8-1,2 mm aangeraden; voor dragende functionele onderdelen is doorgaans meer dan 2,0 mm nodig, gecombineerd met verstevigingsribben. Blindgaten en diepe sleuven moeten worden gecontroleerd op bereikbaarheid voor poederverwijdering; gesloten holtes waar SLS-poeder niet uit kan, moeten poederafvoeropeningen krijgen. Voor assemblagedelen moet afhankelijk van het proces een speling van 0,15-0,4 mm worden voorzien, en na lakken of galvaniseren moet ook extra ruimte voor de oppervlaktelaag worden meegenomen. Elke nieuwe medewerker zou 20-30 echte historische modellen moeten annoteren op risicopunten en die daarna moeten vergelijken met het uiteindelijke resultaat, zodat het inzicht verschuift van “een model bekijken” naar “het eindresultaat voorspellen”.
3. Training in procesparameters: vervang mondelinge ervaring door een casisbibliotheek
Bij procestraining is het grootste risico dat alleen conclusies worden doorgegeven. Een effectievere aanpak is het opbouwen van een bibliotheek met parametercases, waarin materiaalbatch, oriëntatie, laagdikte, supportstrategie, nabewerking en testresultaten worden vastgelegd. Neem bijvoorbeeld presentatieonderdelen: SLA-hars kan een fijner oppervlak opleveren, maar grote dunne platen kunnen tijdens de nabuitharding kromtrekken. Of neem klikverbindingen: SLS PA12 is taaier dan gewone breekbare hars, maar het korrelige oppervlak en de maatkrimp moeten vooraf duidelijk worden gecommuniceerd. De casisbibliotheek moet zowel succesvoorbeelden als foutanalyses bevatten, met in elk geval defectfoto’s, oorzaakbeoordeling, correctieve actie en de resultaten van een herverificatie. Zo kiezen nieuwkomers bij vergelijkbare projecten niet op gevoel een proces, maar nemen zij technische beslissingen op basis van traceerbare data.
4. Training in nabewerking en kwaliteitscontrole: van “ziet er goed uit” naar controleerbare acceptatiecriteria
Training in nabewerking moet subjectieve esthetiek omzetten in uitvoerbare normen. Of er na het verwijderen van supports restjes mogen achterblijven, of de ruwheid na stralen invloed heeft op montagevlakken, of gekleurde onderdelen batchverschillen mogen vertonen, en of transparante harsdelen meerstaps schuren en blanke lakbescherming nodig hebben: dit alles moet in de werkinstructies worden vastgelegd. Ook de kwaliteitscontrole moet in niveaus worden ingedeeld. Voor visuele demonstratiestukken ligt de nadruk op oppervlak, kleurverschil en duidelijke vervorming; voor assemblagestukken op positionering van gaten, klikverbindingen en passing; en voor functionele onderdelen op belastingsrichting, sterkte van schroefdraad, temperatuurbestendigheid of chemische bestendigheid. Voor kritische afmetingen kan worden gewerkt met volledige inspectie van het eerste deel, steekproefsgewijze controle tijdens het proces en een eindcontrole van het laatste deel. Het steekproefpercentage kan, afhankelijk van volume en risiconiveau, worden vastgesteld op 5%-20%.
5. Hoe je training echt laat landen: examens, mentorschap en een gesloten verbetercyclus
Effectieve training moet een gesloten cyclus vormen. In de eerste fase staat normstudie centraal, waarbij nieuwkomers vertrouwd raken met materiaaldocumentatie, de grenzen van procescapaciteit en de inputvereisten voor offertes. In de tweede fase loopt er een schaduwproject, waarbij een mentor meeloopt bij modelcontrole en procesadvies. In de derde fase behandelen ze zelfstandig laag-risico orders en worden de opleverings- en acceptatieresultaten beoordeeld. In de vierde fase volgt de terugblik op complexe projecten, waarin zij leren omgaan met klantwijzigingen, vertragingrisico’s en kwaliteitsgeschillen. Elke maand kunnen 5-10 representatieve projecten worden geselecteerd voor een evaluatiesessie, waarin “waarom het misging”, “hoe het werd ontdekt” en “hoe het de volgende keer kan worden voorkomen” in de kennisbank worden vastgelegd. Op de lange termijn zorgt zo’n systeem ervoor dat ervaring organisatiebreed wordt geborgd in plaats van alleen in het hoofd van een paar engineers te blijven zitten.
Conclusie: training moet stabiele oplevering opleveren, niet alleen losse vaardigheden
De kern van training voor 3D-printtalent is niet het opleiden van één persoon die een machine kan bedienen, maar het opbouwen van samenwerking tussen ontwerpbeoordeling, proceskeuze, productie-uitvoering, nabewerking, inspectie en klantcommunicatie. Voor een platform als lantu3D, dat zich richt op lifecycle management en realisatie, geldt: hoe gestandaardiseerder het trainingssysteem, hoe beter de projectrisico’s beheerst kunnen worden en hoe stabieler de leveringsbeleving voor de klant wordt. Bedrijven kunnen beginnen met vier hulpmiddelen — een competentiekaart per functie, een bibliotheek met modelcontrolecases, tabellen voor parameters vastlegging en acceptatiechecklists — en zo complexe ervaring omzetten in procesassets die leerbaar, verifieerbaar en continu te verbeteren zijn.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.