
Introduction : les compétences humaines déterminent le niveau plancher de livraison d’un projet d’impression 3D
Dans les services d’impression 3D, les clients ne voient généralement que le devis, l’échantillon et le délai de livraison, mais ce qui influence réellement la stabilité de la livraison, c’est tout un ensemble de compétences liées aux postes : validation des modèles, choix des procédés, contrôle du post-traitement et communication autour de la réception. Même avec la même machine et le même matériau, qu’il s’agisse de nylon PA12 ou de résine photosensible, des différences de compréhension de l’épaisseur de paroi, de l’orientation de placement, de la densité des supports, du temps de dépoudrage et de la fenêtre de polymérisation peuvent entraîner des écarts dimensionnels, des défauts de surface, des interférences d’assemblage ou des reprises. lantu3D accorde une grande importance à la gestion du cycle de vie complet, de la conception à la livraison physique ; la formation des talents ne peut donc pas se limiter à “savoir faire fonctionner une machine”, mais doit établir un système de jugement technique reproductible.
1. Carte des compétences de poste : transformer l’expérience en modules entraînables
Le système de formation doit d’abord définir une carte claire des compétences par poste. Le personnel chargé de la revue des modèles doit maîtriser l’épaisseur minimale des parois, la compensation des diamètres de trous, les chanfreins et congés, la conception des assemblages en pièces séparées et le contrôle des versions de fichiers ; l’ingénieur procédés doit comprendre les fenêtres matériaux des procédés SLA, SLS, MJF, SLM et FDM, par exemple les épaisseurs de couche courantes de 0,05 à 0,1 mm pour les pièces en résine, de 0,1 à 0,15 mm pour les pièces fonctionnelles en nylon SLS, et, pour les pièces métalliques SLM, la conduction thermique des supports ainsi que le traitement thermique ultérieur ; le personnel de post-traitement doit maîtriser la dépose des supports, le ponçage, le sablage, la teinture, la peinture, la polymérisation UV et les standards de dépoudrage ; le contrôle qualité doit connaître les usages adaptés du pied à coulisse, des calibres, des jauges de filetage, de la machine de mesure tridimensionnelle ou du scanner 3D ; enfin, le chef de projet doit relier la validation du besoin, l’historique des modifications, les risques de livraison et les jalons de confirmation client.
2. Formation à la modélisation : apprendre d’abord à identifier les risques
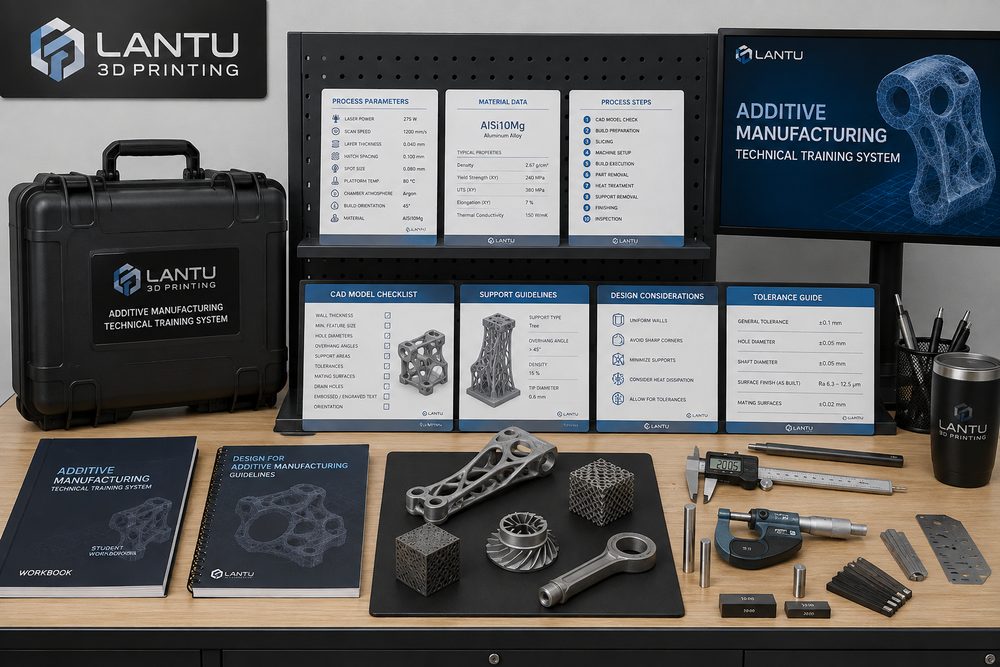
De nombreuses reprises ne proviennent pas d’un échec d’impression, mais d’un modèle qui présente dès le départ un risque de fabrication. Pendant la formation, il faut établir une checklist de revue des modèles : pour les pièces décoratives à paroi mince, une épaisseur de 0,8 à 1,2 mm est recommandée ; pour les pièces fonctionnelles soumises à des efforts, il faut généralement dépasser 2,0 mm et ajouter des nervures de renfort ; les trous borgnes et les rainures profondes doivent être vérifiés sous l’angle de l’accessibilité au dépoudrage ; les cavités fermées où la poudre SLS ne peut pas s’évacuer doivent recevoir des trous de décharge ; pour les pièces d’assemblage, il faut prévoir un jeu de 0,15 à 0,4 mm selon le procédé, avec une marge supplémentaire si une peinture ou un traitement de surface est appliqué ensuite. Chaque nouvel arrivant doit s’exercer sur 20 à 30 modèles historiques réels pour annoter les points de risque et les comparer au résultat final livré, afin de passer de la simple lecture d’un modèle à l’anticipation de la pièce réelle.
3. Formation aux paramètres de procédé : remplacer le discours verbal par une base de cas
La formation aux procédés ne doit pas se limiter à transmettre des conclusions. Une méthode plus efficace consiste à constituer une base de cas de paramètres, qui enregistre le lot de matériau, l’orientation de placement, l’épaisseur de couche, la stratégie de support, la méthode de post-traitement et les résultats d’inspection. Par exemple, pour une même pièce d’exposition visuelle, la résine SLA permet d’obtenir une surface plus fine, mais les grandes plaques minces ont tendance à se déformer lors de la phase de post-polymérisation ; pour une structure à clip, la ténacité du PA12 en SLS est supérieure à celle d’une résine ordinaire fragile, mais l’aspect granuleux de la surface et le retrait dimensionnel doivent être annoncés à l’avance. La base de cas doit contenir des exemples réussis et des analyses d’échec, avec au minimum des photos des défauts, une hypothèse de cause, les actions correctives et le résultat de la nouvelle validation. Ainsi, face à un projet similaire, le nouvel arrivant ne choisit pas le procédé “au feeling”, mais sur la base de données traçables pour prendre une décision d’ingénierie.
4. Formation au post-traitement et au contrôle qualité : transformer le “ça a l’air bien” en critères de réception vérifiables
La formation au post-traitement doit transformer l’esthétique subjective en normes exécutables. Faut-il autoriser des traces de points d’appui après la dépose des supports ? La rugosité du sablage affecte-t-elle les surfaces d’assemblage ? Les pièces teintées présentent-elles des écarts de couleur entre lots ? Les résines transparentes nécessitent-elles plusieurs étapes de ponçage et une protection par vernis ? Tous ces points doivent être définis dans des instructions de travail. La phase de contrôle qualité doit aussi être hiérarchisée : pour les échantillons visuels, on vérifie en priorité la surface, la différence de teinte et les déformations visibles ; pour les échantillons d’assemblage, on contrôle surtout les positions de trous, les clips et les jeux d’ajustement ; pour les pièces fonctionnelles, on s’intéresse à la direction des efforts, à la résistance des filetages et aux performances thermiques ou chimiques. Pour les dimensions critiques, on peut adopter une méthode de contrôle complet du premier article, d’échantillonnage en cours de production et de vérification finale, avec un taux d’échantillonnage de 5 % à 20 % selon le volume et le niveau de risque.
5. Méthodes de mise en œuvre de la formation : examens, mentorat et boucle de retour d’expérience
Une formation vraiment efficace doit fonctionner en boucle fermée. La première étape est l’apprentissage des standards, où le nouvel arrivant doit se familiariser avec les fiches matériaux, les limites de capacité des procédés et les exigences d’entrée pour le devis ; la deuxième étape est le projet en observation, où un mentor l’accompagne dans la revue des modèles et les recommandations de procédé ; la troisième étape consiste à traiter de façon autonome des commandes à faible risque, avec une évaluation basée sur les résultats de réception ; la quatrième étape est la revue des projets complexes, pour apprendre à gérer les modifications client, les risques de retard et les litiges qualité. Chaque mois, 5 à 10 projets types peuvent être sélectionnés pour une réunion de retour d’expérience, et les points “pourquoi cela a échoué”, “comment l’avons-nous détecté” et “comment prévenir la prochaine fois” doivent être intégrés à la base de connaissances. À long terme, un tel système transforme l’expérience en capacité organisationnelle, au lieu de la laisser dans l’esprit de quelques ingénieurs seulement.
Conclusion : l’objectif de la formation est la stabilité de livraison, pas une compétence isolée
L’essentiel de la formation des talents en impression 3D n’est pas de former une personne capable d’utiliser une machine, mais de mettre en place une compétence collaborative couvrant la revue de conception, le choix du procédé, l’exécution de la production, le post-traitement, le contrôle et la communication avec le client. Pour une plateforme comme lantu3D, axée sur la gestion du cycle de vie et la réalisation, plus le système de formation est standardisé, plus les risques de projet sont maîtrisables, et plus l’expérience de livraison offerte au client est stable. Les entreprises peuvent commencer par quatre outils : une carte des compétences de poste, une base de cas de revue des modèles, une feuille d’enregistrement des paramètres et une checklist de réception, afin de transformer une expérience complexe en actifs de processus apprenables, vérifiables et continuellement améliorables.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.