
บทนำ: ขีดความสามารถของคนคือเส้นต่ำสุดของคุณภาพการส่งมอบงานพิมพ์ 3 มิติ
ในงานบริการพิมพ์ 3 มิติ ลูกค้ามักจะเห็นเพียงราคา ตัวอย่างชิ้นงาน และกำหนดส่ง แต่สิ่งที่ส่งผลต่อความเสถียรของการส่งมอบจริงๆ คือความสามารถในงานของแต่ละตำแหน่ง เช่น การตรวจแบบ การตัดสินใจด้านกระบวนการ การควบคุมงานหลังพิมพ์ และการสื่อสารในขั้นตอนตรวจรับ แม้จะใช้เครื่องเดียวกัน ใช้ PA12 ไนลอนหรือเรซินไวแสงชนิดเดียวกัน หากผู้ปฏิบัติงานเข้าใจความหนาผนัง ทิศทางการจัดวาง ความหนาแน่นของซัพพอร์ต เวลาในการกำจัดผง และหน้าต่างการอบแข็งต่างกัน ก็อาจทำให้เกิดความคลาดเคลื่อนของขนาด ผิวชิ้นงานเป็นตำหนิ ชิ้นส่วนประกอบติดขัด หรือเกิดงานแก้ซ้ำ บลูพรินต์ 3 มิติให้ความสำคัญกับการบริหารจัดการตลอดวงจรชีวิตตั้งแต่แบบ/การออกแบบไปจนถึงการส่งมอบชิ้นงานจริง ดังนั้นการฝึกอบรมบุคลากรจึงไม่ควรหยุดอยู่แค่ “เปิดเครื่องเป็น” แต่ต้องสร้างระบบการตัดสินใจเชิงวิศวกรรมที่ถ่ายทอดซ้ำได้
หนึ่ง: แผนที่สมรรถนะตำแหน่งงาน — แยกประสบการณ์ออกเป็นโมดูลที่ฝึกได้
ระบบฝึกอบรมควรเริ่มจากการกำหนดแผนที่สมรรถนะของแต่ละตำแหน่งให้ชัดเจน เจ้าหน้าที่ตรวจแบบต้องเข้าใจความหนาผนังขั้นต่ำ การชดเชยรูเจาะ มุมลบคมและรัศมี การแบ่งชิ้นงาน และการควบคุมเวอร์ชันไฟล์ วิศวกรกระบวนการต้องเข้าใจช่วงหน้าต่างวัสดุของกระบวนการ SLA, SLS, MJF, SLM และ FDM เช่น ชิ้นงานเรซินมักใช้ความหนาชั้น 0.05-0.1 มม. ชิ้นงานไนลอน SLS ที่เน้นการใช้งานมักใช้ความหนาชั้น 0.1-0.15 มม. ส่วนชิ้นส่วนโลหะ SLM ยังต้องให้ความสำคัญกับการนำความร้อนของซัพพอร์ตและการอบชุบความร้อนภายหลัง เจ้าหน้าที่หลังงานต้องรู้วิธีแกะซัพพอร์ต ขัดทราย พ่นทราย ย้อมสี พ่นสี อบ UV และมาตรฐานการกำจัดผง ขณะที่เจ้าหน้าที่ตรวจสอบคุณภาพต้องคุ้นเคยกับเวอร์เนียร์เกจ เกจเสียบ เกจเกลียว เครื่องวัดพิกัดสามมิติ หรือเครื่องสแกน 3 มิติ และผู้จัดการโครงการต้องเชื่อมโยงการล็อกความต้องการ บันทึกการเปลี่ยนแปลง ความเสี่ยงในการส่งมอบ และจุดยืนยันของลูกค้าเข้าด้วยกัน
สอง: การฝึกกฎการทำโมเดล — ให้คนใหม่เริ่มจากการรู้จักความเสี่ยง
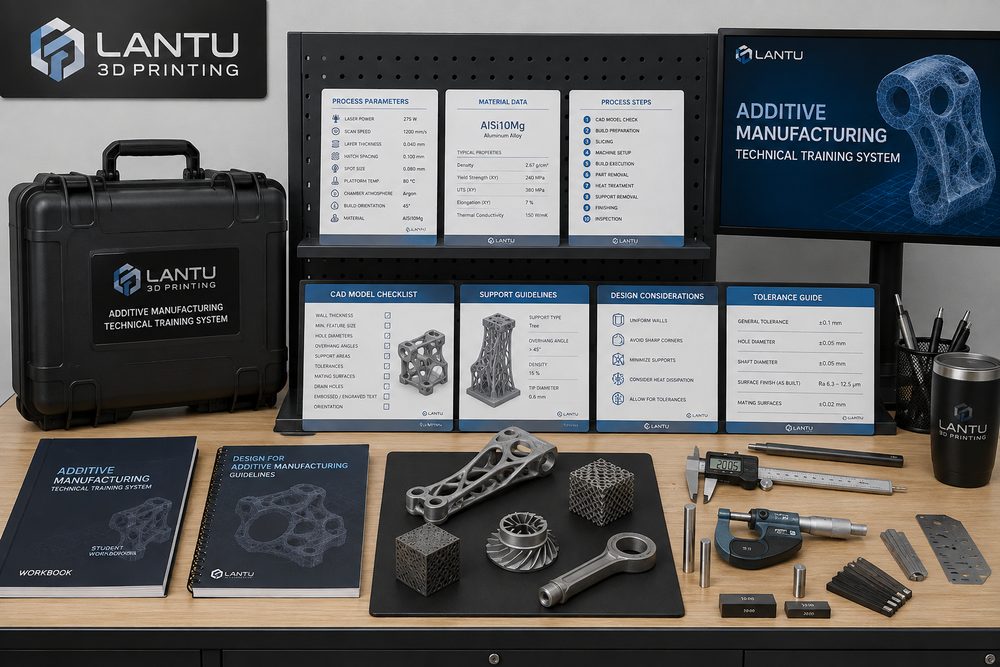
งานแก้ซ้ำจำนวนมากไม่ได้เกิดจากการพิมพ์ล้มเหลว แต่เกิดจากโมเดลที่มีความเสี่ยงด้านการผลิตตั้งแต่ต้น การฝึกอบรมจึงควรมีเช็กลิสต์ตรวจแบบ เช่น ชิ้นงานตกแต่งผนังบางควรมีความหนาผนังไม่น้อยกว่า 0.8-1.2 มม. ชิ้นงานใช้งานที่รับแรงมักต้องมากกว่า 2.0 มม. และควรเสริมด้วยริบหรือครีบเสริม ความลึกของรูตันและร่องลึกต้องตรวจว่าการกำจัดผงทำได้จริงหรือไม่ หากเป็นโพรงปิดที่ผง SLS ระบายออกไม่ได้จำเป็นต้องเพิ่มรูระบายผง ชิ้นส่วนประกอบต้องเผื่อระยะตามกระบวนการไว้ 0.15-0.4 มม. และถ้าต้องพ่นสีหรือชุบผิวก็ต้องเผื่อมิติเพิ่มสำหรับชั้นเคลือบผิวด้วย พนักงานใหม่แต่ละคนควรได้ฝึกทำเครื่องหมายจุดเสี่ยงบนโมเดลจริงในอดีต 20-30 ชิ้น และนำไปเทียบกับผลการส่งมอบสุดท้าย เพื่อเปลี่ยนจากการ “ดูโมเดล” เป็นการ “คาดการณ์ชิ้นงานจริง”
สาม: การฝึกพารามิเตอร์กระบวนการ — ใช้คลังตัวอย่างแทนประสบการณ์ที่เล่าปากต่อปาก
การฝึกด้านกระบวนการสิ่งที่ควรหลีกเลี่ยงที่สุดคือการบอกเพียงผลลัพธ์โดยไม่อธิบายที่มา วิธีที่มีประสิทธิภาพกว่าคือการสร้างคลังตัวอย่างพารามิเตอร์ โดยบันทึกล็อตวัสดุ ทิศทางการวาง ความหนาชั้น กลยุทธ์ซัพพอร์ต วิธีหลังงาน และผลการตรวจสอบ ตัวอย่างเช่น แม้จะเป็นชิ้นงานโชว์ผิวเหมือนกัน เรซิน SLA สามารถให้ผิวที่ละเอียดกว่า แต่แผ่นบางขนาดใหญ่มีโอกาสบิดงอในขั้นตอนอบแข็งภายหลังได้มากกว่า หรือแม้จะเป็นโครงสร้างแบบล็อกสแน็ป SLS PA12 มีความเหนียวดีกว่าเรซินทั่วไปที่เปราะ แต่พื้นผิวที่มีลักษณะเป็นเม็ดและการหดตัวของมิติจำเป็นต้องอธิบายล่วงหน้า คลังตัวอย่างควรมีทั้งตัวอย่างที่สำเร็จและการทบทวนงานที่ล้มเหลว โดยอย่างน้อยต้องบันทึกรูปถ่ายตำหนิ การวินิจฉัยสาเหตุ การแก้ไข และผลการทดสอบซ้ำ วิธีนี้จะทำให้คนใหม่เมื่อเจอโครงการลักษณะคล้ายกัน ไม่ได้เลือกกระบวนการจากความรู้สึก แต่ตัดสินใจเชิงวิศวกรรมจากข้อมูลที่ตรวจสอบย้อนหลังได้
สี่: การฝึกหลังงานและตรวจสอบคุณภาพ — เปลี่ยนคำว่า “ดูดี” ให้กลายเป็นมาตรฐานตรวจรับได้
การฝึกด้านหลังงานต้องแปลงความสวยงามเชิงอัตวิสัยให้เป็นมาตรฐานที่ปฏิบัติได้จริง หลังการถอดซัพพอร์ตแล้วจะยอมให้เหลือรอยซัพพอร์ตได้หรือไม่ ความหยาบจากการพ่นทรายจะส่งผลต่อผิวประกบหรือไม่ ชิ้นงานที่ย้อมสีจะมีความต่างสีข้ามล็อตหรือไม่ เรซินใสต้องขัดหลายระดับและเคลือบแลกเกอร์ป้องกันหรือไม่ สิ่งเหล่านี้ควรกำหนดไว้ในคู่มือการปฏิบัติงาน ส่วนขั้นตอนตรวจสอบคุณภาพก็ต้องแบ่งระดับเช่นกัน: ชิ้นงานโชว์ผิวให้เน้นตรวจผิว สี และการบิดเบี้ยวที่เห็นชัด ชิ้นงานสำหรับประกอบให้เน้นรูตำแหน่ง ตะขอ/สแน็ป และระยะเผื่อการประกบ ส่วนชิ้นงานใช้งานต้องให้ความสำคัญกับทิศทางการรับแรง ความแข็งแรงของเกลียว และสมบัติทนความร้อนหรือทนสารเคมี สำหรับมิติสำคัญ สามารถใช้วิธีตรวจเต็มล็อตครั้งแรก ตรวจสุ่มระหว่างกระบวนการ และตรวจยืนยันชิ้นสุดท้าย โดยกำหนดสัดส่วนการสุ่มตรวจที่ 5%-20% ตามขนาดล็อตและระดับความเสี่ยง
ห้า: วิธีนำการฝึกไปใช้จริง — การสอบ การมีพี่เลี้ยง และวงจรทบทวนปิดลูป
การฝึกอบรมที่ได้ผลจริงต้องมีวงจรปิดลูป ระยะที่หนึ่งคือการเรียนมาตรฐาน ให้พนักงานใหม่คุ้นเคยกับคู่มือวัสดุ ขอบเขตความสามารถของกระบวนการ และข้อกำหนดข้อมูลนำเข้าราคางาน ระยะที่สองคือโครงการเงา โดยมีพี่เลี้ยงพาไปทำการตรวจแบบและเสนอแนะกระบวนการ ระยะที่สามคือการรับออร์เดอร์ความเสี่ยงต่ำด้วยตนเอง และให้คะแนนจากผลการตรวจรับงาน ระยะที่สี่คือการเข้าร่วมทบทวนโครงการที่ซับซ้อน เรียนรู้วิธีจัดการการเปลี่ยนแปลงของลูกค้า ความเสี่ยงเรื่องกำหนดส่ง และข้อพิพาทด้านคุณภาพ ทุกเดือนสามารถสุ่มเลือกโครงการตัวอย่าง 5-10 รายการมาทำรีวิว รวบรวมว่า “ทำไมถึงล้มเหลว” “ตรวจพบได้อย่างไร” และ “ครั้งหน้าจะป้องกันอย่างไร” ใส่ลงในฐานความรู้ ในระยะยาว ระบบเช่นนี้จะทำให้ประสบการณ์กลายเป็นความสามารถขององค์กร ไม่ได้ค้างอยู่แค่ในสมองของวิศวกรบางคน
สรุป: เป้าหมายของการฝึกอบรมคือการส่งมอบที่มั่นคง ไม่ใช่ทักษะเฉพาะจุด
แก่นแท้ของการฝึกบุคลากรงานพิมพ์ 3 มิติไม่ใช่การสร้างคนที่ “เปิดเครื่องเป็น” เพียงคนเดียว แต่คือการสร้างความสามารถในการทำงานร่วมกันตั้งแต่การตรวจแบบ เลือกกระบวนการ ลงมือผลิต งานหลังพิมพ์ การตรวจวัด ไปจนถึงการสื่อสารกับลูกค้า สำหรับแพลตฟอร์มบริหารจัดการและการผลิตตลอดวงจรชีวิตอย่างบลูพรินต์ 3 มิติ ยิ่งระบบฝึกมาตรฐานมากเท่าไร ความเสี่ยงของโครงการยิ่งควบคุมได้มากขึ้น และประสบการณ์การส่งมอบที่ลูกค้าได้รับก็จะยิ่งเสถียรขึ้นเท่านั้น ธุรกิจสามารถเริ่มต้นจาก 4 เครื่องมือหลัก ได้แก่ แผนที่สมรรถนะตำแหน่งงาน คลังกรณีศึกษาในการตรวจแบบ ตารางบันทึกพารามิเตอร์ และเช็กลิสต์ตรวจรับ แล้วค่อยๆ เปลี่ยนประสบการณ์ที่ซับซ้อนให้เป็นสินทรัพย์ของกระบวนการที่เรียนรู้ได้ ตรวจสอบได้ และพัฒนาได้ต่อเนื่อง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง