
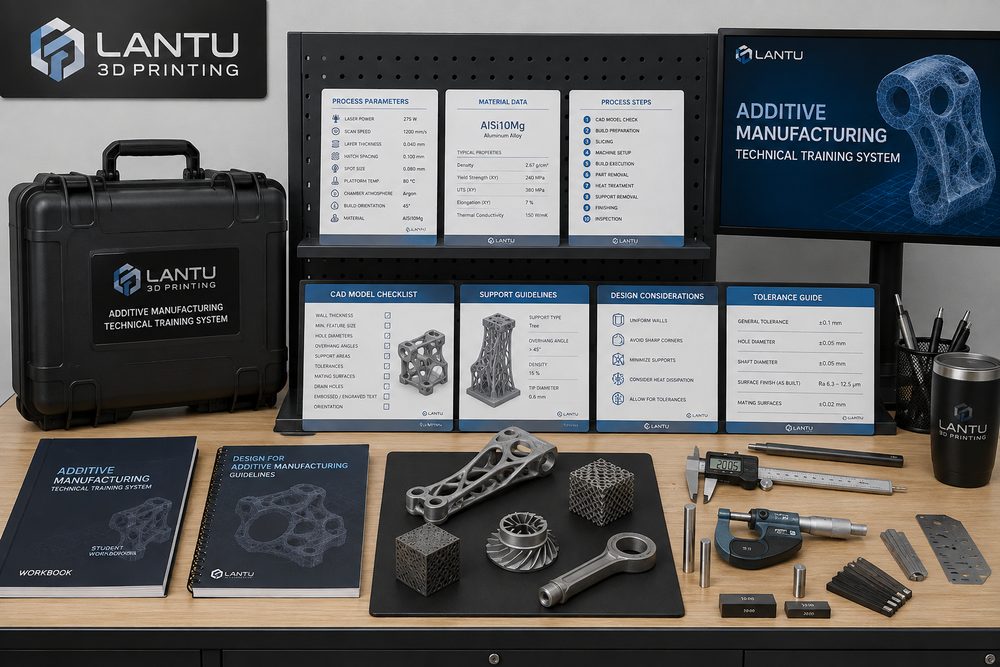
Pendahuluan: Kapabilitas Talenta Menentukan Batas Bawah Pengiriman Proyek 3D Printing
Dalam layanan 3D printing, pelanggan biasanya hanya melihat penawaran harga, sampel, dan waktu pengiriman. Namun, yang benar-benar menentukan stabilitas pengiriman adalah serangkaian kemampuan kerja seperti pemeriksaan model, penentuan proses, kontrol pascaproses, dan komunikasi penerimaan. Bahkan pada mesin yang sama dan material yang sama, seperti PA12 nylon atau resin fotosensitif, perbedaan pemahaman operator terhadap ketebalan dinding, arah penempatan, kerapatan support, waktu pembersihan bubuk, dan jendela curing dapat menyebabkan penyimpangan ukuran, cacat permukaan, gangguan saat perakitan, atau pengerjaan ulang. Blueblue 3D lebih berfokus pada manajemen siklus hidup penuh dari desain hingga pengiriman benda fisik, sehingga pelatihan talenta tidak boleh berhenti pada “bisa menjalankan mesin”, tetapi harus membentuk sistem penilaian teknik yang dapat direplikasi.
1. Peta Kompetensi Jabatan: Memecah Pengalaman Menjadi Modul yang Dapat Dilatih
Pertama-tama, sistem pelatihan perlu menetapkan peta kompetensi jabatan dengan jelas. Personel pemeriksaan model perlu menguasai ketebalan dinding minimum, kompensasi diameter lubang, chamfer dan fillet, penyambungan bagian, serta kontrol versi file. Insinyur proses perlu memahami jendela material untuk proses SLA, SLS, MJF, SLM, FDM, dan lain-lain; misalnya, ketebalan lapisan umum untuk komponen resin adalah 0,05-0,1 mm, komponen fungsional nylon SLS umumnya menggunakan ketebalan lapisan 0,1-0,15 mm, sedangkan komponen logam SLM juga harus memperhatikan konduksi panas pada support dan perlakuan panas lanjutan. Personel pascaproses harus menguasai pelepasan support, pengamplasan, sandblasting, pewarnaan, pengecatan, curing UV, dan standar pembersihan bubuk. Personel QC perlu akrab dengan jangka sorong, plug gauge, thread gauge, CMM, atau pemindaian 3D sesuai skenario penggunaan. Sementara itu, manajer proyek harus menghubungkan penguncian kebutuhan, pencatatan perubahan, risiko pengiriman, dan titik konfirmasi pelanggan secara rapi.
2. Pelatihan Standar Pemodelan: Membantu Karyawan Baru Mengenali Risiko Lebih Dulu
Banyak pengerjaan ulang bukan disebabkan oleh kegagalan printing, melainkan karena model sejak awal sudah mengandung risiko manufaktur. Saat pelatihan, perlu dibuat daftar periksa pemeriksaan model: untuk komponen dekoratif berdinding tipis, ketebalan dinding disarankan tidak kurang dari 0,8-1,2 mm; untuk komponen fungsional yang menahan beban, umumnya perlu lebih dari 2,0 mm dan dikombinasikan dengan rusuk penguat. Lubang buntu dan alur dalam harus diperiksa akses pembuangan bubuk; rongga tertutup yang tidak dapat mengeluarkan bubuk pada SLS wajib ditambahkan lubang pembuangan. Untuk komponen perakitan, celah perlu disisakan 0,15-0,4 mm sesuai proses, dan untuk proses yang akan dicat atau dilapisi electroplating masih perlu cadangan ekstra untuk lapisan permukaan. Setiap karyawan baru sebaiknya berlatih menandai titik risiko pada 20-30 model historis nyata, lalu membandingkannya dengan hasil pengiriman akhir agar mereka bisa beralih dari sekadar “melihat model” menjadi “memprediksi benda jadi”.
3. Pelatihan Parameter Proses: Mengganti Pengalaman Lisan dengan Basis Data Kasus
Pelatihan proses paling tidak efektif jika hanya menyampaikan kesimpulan. Metode yang lebih baik adalah membangun basis data kasus parameter yang mencatat batch material, arah penempatan, ketebalan lapisan, strategi support, metode pascaproses, dan hasil inspeksi. Misalnya, untuk komponen display yang sama, resin SLA dapat menghasilkan permukaan yang lebih halus, tetapi pelat lebar yang tipis mudah melengkung pada tahap pasca-curing. Untuk struktur klip yang sama, ketangguhan SLS PA12 lebih baik daripada resin rapuh biasa, tetapi tekstur partikel di permukaan dan penyusutan ukuran harus dijelaskan sejak awal. Basis data kasus harus memuat contoh berhasil dan evaluasi kegagalan, minimal mencatat foto cacat, analisis penyebab, tindakan koreksi, dan hasil verifikasi ulang. Dengan begitu, saat menghadapi proyek serupa, karyawan baru tidak memilih proses berdasarkan perasaan, melainkan mengambil keputusan teknik berdasarkan data yang dapat ditelusuri.
4. Pelatihan Pascaproses dan QC: Mengubah “Terlihat Bagus” Menjadi Standar yang Dapat Diterima
Pelatihan pascaproses harus mengubah penilaian estetika yang subjektif menjadi standar yang dapat dieksekusi. Setelah support dilepas, apakah bekas titik support masih diperbolehkan; apakah kekasaran sandblasting akan memengaruhi bidang perakitan; apakah komponen yang diwarnai memiliki perbedaan warna antar batch; apakah resin transparan memerlukan pengamplasan bertahap dan perlindungan clear coat—semuanya harus ditetapkan dalam instruksi kerja. Tahap QC juga perlu dibuat berjenjang: sampel tampilan menekankan pemeriksaan permukaan, perbedaan warna, dan deformasi yang jelas; sampel perakitan menekankan posisi lubang, klip, dan celah cocok pasang; sedangkan komponen fungsional harus memperhatikan arah beban, kekuatan ulir, ketahanan suhu, atau ketahanan kimia. Untuk dimensi kritis, dapat digunakan metode inspeksi penuh pada first article, sampling selama proses, dan verifikasi ulang pada item terakhir. Persentase sampling dapat ditetapkan 5%-20% sesuai volume dan tingkat risiko.
5. Metode Implementasi Pelatihan: Ujian, Mentoring, dan Siklus Evaluasi Ulang
Pelatihan yang benar-benar efektif membutuhkan siklus tertutup. Tahap pertama adalah pembelajaran standar, di mana karyawan baru wajib memahami manual material, batas kemampuan proses, dan persyaratan input penawaran harga. Tahap kedua adalah proyek bayangan, yaitu mentor memandu penyelesaian pemeriksaan model dan rekomendasi proses. Tahap ketiga adalah penanganan mandiri untuk pesanan berisiko rendah, lalu dinilai melalui hasil penerimaan pengiriman. Tahap keempat adalah evaluasi ulang proyek kompleks, untuk mempelajari cara menangani perubahan pelanggan, risiko keterlambatan, dan sengketa kualitas. Setiap bulan, 5-10 proyek tipikal dapat diambil untuk sesi review guna menuliskan “mengapa gagal”, “bagaimana ditemukan”, dan “bagaimana mencegahnya di lain waktu” ke dalam basis pengetahuan. Dalam jangka panjang, sistem seperti ini dapat menjadikan pengalaman sebagai kemampuan organisasi, bukan hanya berada di kepala insinyur tertentu.
Kesimpulan: Tujuan Pelatihan Adalah Pengiriman yang Stabil, Bukan Keterampilan Tunggal
Inti dari pelatihan talenta 3D printing bukanlah melahirkan satu orang yang hanya bisa mengoperasikan mesin, melainkan membangun kemampuan kolaboratif dari review desain, pemilihan proses, pelaksanaan produksi, pascaproses, inspeksi, hingga komunikasi dengan pelanggan. Bagi platform seperti Blueblue 3D yang berfokus pada manajemen dan realisasi siklus hidup penuh, semakin standar sistem pelatihannya, semakin terkendali risiko proyek, dan semakin stabil pula pengalaman pengiriman yang diterima pelanggan. Perusahaan dapat memulai dari empat alat: peta kompetensi jabatan, basis data kasus pemeriksaan model, lembar pencatatan parameter, dan daftar periksa penerimaan, lalu mengubah pengalaman yang kompleks menjadi aset proses yang dapat dipelajari, diverifikasi, dan terus dioptimalkan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.