
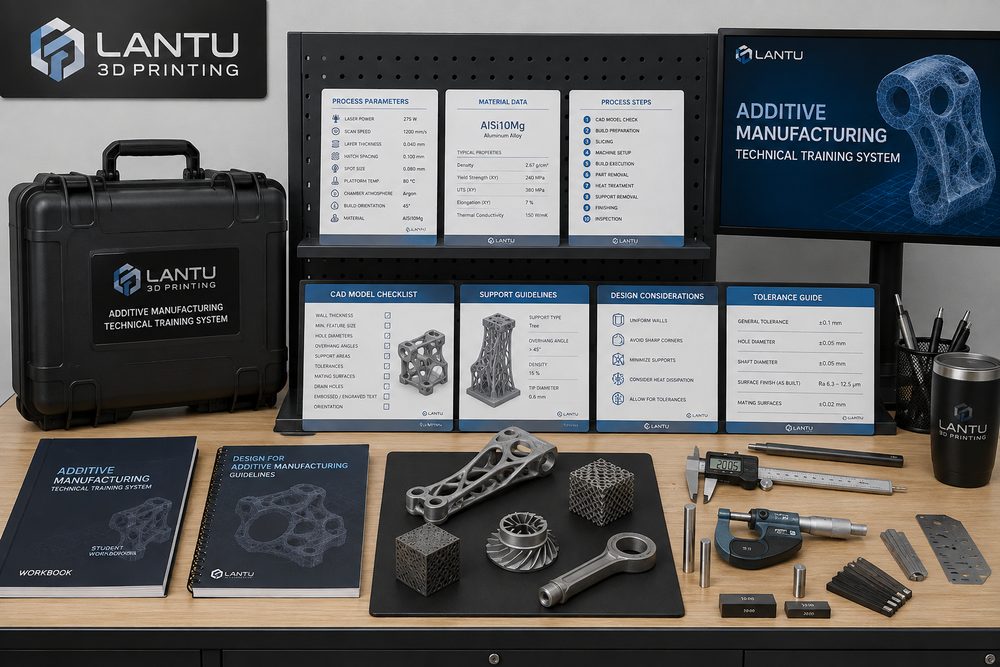
Introducción: las competencias del talento determinan el nivel mínimo de entrega de los proyectos de impresión 3D
En los servicios de impresión 3D, el cliente suele ver solo el presupuesto, la muestra y el plazo de entrega, pero lo que realmente afecta la estabilidad de la entrega es un conjunto completo de competencias del puesto, como la revisión del modelo, el criterio de proceso, el control del posprocesado y la comunicación de aceptación. Incluso con la misma máquina y el mismo PA12 de nylon o resina fotosensible, si el operario interpreta de forma distinta el espesor de pared, la orientación de colocación, la densidad de soportes, el tiempo de limpieza del polvo y la ventana de curado, pueden producirse desviaciones dimensionales, defectos superficiales, interferencias de ensamblaje o retrabajos. lantu3D presta especial atención a la gestión de todo el ciclo de vida, desde el diseño hasta la entrega del objeto físico, por lo que la formación del talento no puede quedarse en “saber operar la máquina”, sino que debe convertirse en un sistema de criterio de ingeniería replicable.
I. Mapa de competencias del puesto: dividir la experiencia en módulos entrenables
El sistema de formación debe empezar por definir con claridad el mapa de competencias del puesto. El personal de revisión de modelos necesita dominar el espesor mínimo de pared, la compensación de orificios, los chaflanes y radios, la división de piezas y el control de versiones del archivo; el ingeniero de procesos debe comprender las ventanas de material de procesos como SLA, SLS, MJF, SLM y FDM, por ejemplo, en piezas de resina el espesor de capa habitual es de 0,05 a 0,1 mm, en piezas funcionales de nylon SLS suele usarse 0,1 a 0,15 mm, y en piezas metálicas SLM también hay que prestar atención a la conducción térmica de los soportes y al tratamiento térmico posterior; el personal de posprocesado debe dominar la retirada de soportes, el lijado, el arenado, el teñido, la pintura, el curado UV y los estándares de limpieza del polvo; el personal de control de calidad debe conocer los escenarios de aplicación del calibre, los calibres pasa/no pasa, los galgues de rosca, la máquina de medición por coordenadas o el escáner 3D; y el jefe de proyecto debe enlazar la congelación de requisitos, el registro de cambios, los riesgos de entrega y los hitos de confirmación con el cliente.
II. Formación en normas de modelado: enseñar primero a los nuevos a identificar riesgos
Muchos retrabajos no se deben a un fallo de impresión, sino a que el modelo ya presentaba riesgos de fabricación desde el inicio. Durante la formación, debe establecerse una lista de verificación para la revisión del modelo: para piezas decorativas de pared delgada se recomienda un espesor no inferior a 0,8-1,2 mm; para piezas funcionales sometidas a carga, normalmente se necesitan más de 2,0 mm junto con nervaduras de refuerzo; en orificios ciegos y ranuras profundas debe comprobarse la evacuación del polvo; en SLS, las cavidades cerradas donde no pueda salir el polvo deben incorporar orificios de vaciado; y en piezas de ensamblaje debe dejarse una holgura de 0,15-0,4 mm según el proceso, añadiendo margen adicional si después habrá pintura o galvanizado. Cada nuevo integrante debería practicar con 20 a 30 modelos históricos reales, marcando los puntos de riesgo y comparándolos con el resultado final de entrega, para pasar de “mirar un modelo” a “predecir una pieza real”.
III. Formación en parámetros de proceso: usar una biblioteca de casos en lugar de experiencia verbal
En la formación de procesos, lo peor es transmitir solo conclusiones. Un método más eficaz es crear una biblioteca de casos de parámetros, que registre el lote de material, la orientación de colocación, el espesor de capa, la estrategia de soportes, el método de posprocesado y los resultados de inspección. Por ejemplo, para una pieza de exhibición de apariencia similar, la resina SLA puede ofrecer una superficie más fina, pero una placa grande y delgada puede deformarse durante el poscurado; del mismo modo, en una estructura de clip, la tenacidad del SLS PA12 es superior a la de una resina frágil convencional, pero el efecto granulado de la superficie y la contracción dimensional deben explicarse con antelación. La biblioteca de casos debe incluir ejemplos exitosos y revisiones de fallos, registrando como mínimo fotografías de defectos, diagnóstico de causas, acciones correctivas y resultados de verificación posterior. Así, cuando un nuevo miembro se enfrente a proyectos similares, no elegirá el proceso por intuición, sino mediante datos trazables para tomar decisiones de ingeniería.
IV. Formación en posprocesado y control de calidad: convertir el “se ve bien” en un estándar verificable
La formación en posprocesado debe transformar la estética subjetiva en criterios ejecutables. Si se permite o no que queden restos de puntos de soporte tras su retirada, si la rugosidad del arenado afecta a las superficies de ensamblaje, si una pieza teñida presenta diferencias de color entre lotes o si una resina transparente requiere lijado multietapa y protección con barniz, todo ello debe definirse en el instructivo de trabajo. El control de calidad también necesita niveles diferenciados: en muestras de apariencia, el foco está en la superficie, la diferencia de color y la deformación evidente; en piezas de ensamblaje, en la posición de los orificios, los clips y las holguras de ajuste; y en piezas funcionales, en la dirección de la carga, la resistencia de las roscas y el comportamiento frente a temperatura o productos químicos. Para dimensiones críticas, puede adoptarse un esquema de inspección total de la primera pieza, muestreo durante el proceso y verificación final de la última pieza, con una tasa de muestreo del 5% al 20% según el volumen y el nivel de riesgo.
V. Métodos de implantación de la formación: exámenes, tutoría y ciclo de retroalimentación
La formación realmente eficaz necesita un ciclo cerrado. La primera fase es el aprendizaje de los estándares, en la que se exige al nuevo integrante familiarizarse con los manuales de materiales, los límites de capacidad del proceso y los requisitos de entrada para la cotización; la segunda fase es el proyecto sombra, en el que un mentor guía la revisión del modelo y las recomendaciones de proceso; la tercera fase consiste en gestionar de forma independiente pedidos de bajo riesgo y evaluar los resultados según la aceptación de entrega; la cuarta fase entra en la revisión de proyectos complejos, donde se aprende a gestionar cambios del cliente, riesgos de retraso y disputas de calidad. Cada mes se pueden seleccionar de 5 a 10 proyectos típicos para sesiones de revisión, y dejar por escrito en la base de conocimiento “por qué falló”, “cómo se detectó” y “cómo prevenirlo la próxima vez”. A largo plazo, este sistema convierte la experiencia en capacidad organizativa en lugar de dejarla en la mente de ingenieros concretos.
Conclusión: el objetivo de la formación es la entrega estable, no una habilidad aislada
El núcleo de la formación de talento en impresión 3D no es formar a una sola persona que sepa operar equipos, sino construir una capacidad de colaboración que abarque la revisión del diseño, la selección del proceso, la ejecución de la producción, el posprocesado, la inspección y la comunicación con el cliente. Para una plataforma de gestión y realización de ciclo de vida como lantu3D, cuanto más estandarizado sea el sistema de formación, más controlables serán los riesgos del proyecto y más estable será la experiencia de entrega del cliente. Las empresas pueden empezar con cuatro herramientas: un mapa de competencias del puesto, una biblioteca de casos de revisión de modelos, una tabla de registro de parámetros y una lista de verificación de aceptación, para convertir la experiencia compleja en un activo de proceso que pueda aprenderse, verificarse y optimizarse de forma continua.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.