
Inleiding: de kwaliteit van de behoefteverheldering bepaalt de latere projectkosten
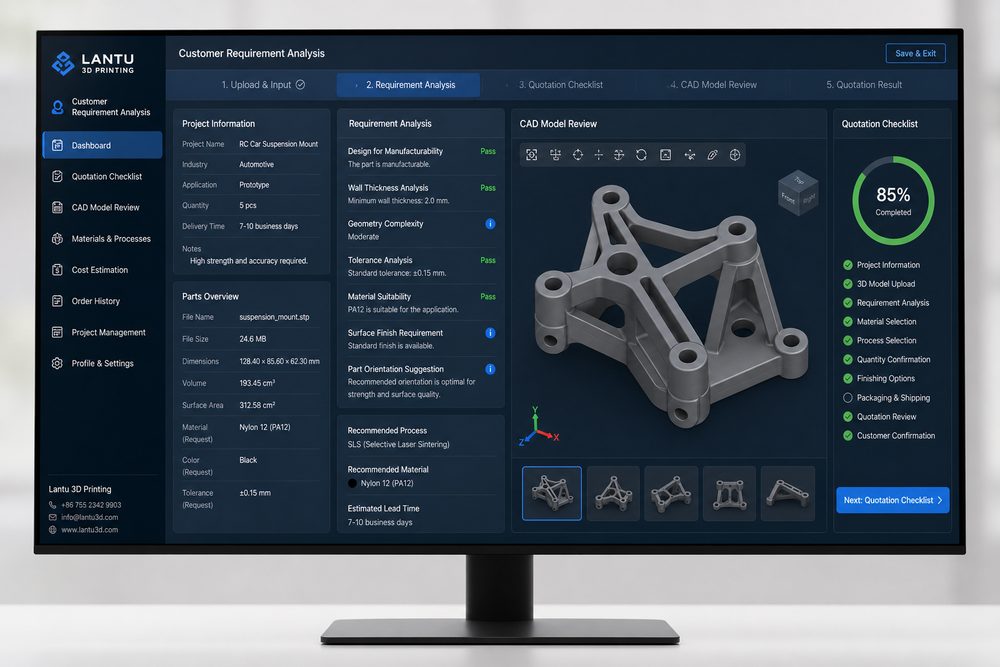
3D-print klantbehoefteanalyse is geen kwestie van één afzonderlijke stap, maar een systeemproces van behoefteverheldering, modelbeoordeling, materiaal- en proceskeuze, productieplanning tot levering en acceptatie. Voor een platform als lantu3D Printing, dat het volledige traject van blauwdruk/ontwerp tot fysieke levering beheert en realiseert, moet de kwaliteit van de behoefteverheldering worden opgesplitst in meetbare, terug te koppelen en continu te verbeteren werkzaamheden: is het invoerbestand compleet, zijn de kritieke afmetingen gemarkeerd, zijn materiaalbatch en machineparameters herleidbaar, en kunnen inspectierapporten de beslissing van de klant ondersteunen? Alleen door deze informatie vroeg in het project vast te leggen, kunnen offertes, prototypes, kleine series en kwaliteitsfeedback niet afhankelijk zijn van ad-hoc oordeel van individuen.
In de praktijk zien bedrijven 3D-print klantbehoefteanalyse vaak als een gespecialiseerde vaardigheid van één functie, maar de werkelijke resultaatbepaler is samenwerking over de hele keten. Een ogenschijnlijk eenvoudig proefstuk kan tegelijkertijd een laagdiktekeuze van 0,1–0,2 mm, dimensionale beheersing van ±0,2 mm, behandeling van steuncontactpunten, risico op thermische vervorming, doel voor oppervlakteruwheid en manier van transportbeveiliging vereisen. Zonder uniforme methode loopt de herbewerkingskost vaak vlak voor oplevering op.
1. Stel een vragenlijst op rond toepassing, aantallen, materiaal, nauwkeurigheid, uiterlijk en levertijd
Eerst moet een duidelijke technische basis worden vastgesteld. Bij de projectstart moeten de toepassing van het onderdeel, belastingsrichting, assemblagerelaties, afwerkingsniveau en leveringsaantal worden bevestigd, en moeten deze voorwaarden in procesparameters worden vertaald. Een functioneel testonderdeel vraagt bijvoorbeeld vooral om sterkte en dimensionele stabiliteit; een presentatiestuk om textuur, kleur en oppervlakconsistentie; een kleine serie om stukprijs, doorlooptijd en batchconsistentie. Verschillende doelen vragen om verschillende combinaties van materiaal en proces; dezelfde ervaring kan niet op alle scenario's worden toegepast.
Het is aan te raden de kernparameters in een projectkaart vast te leggen: aanbevolen materiaal, bouwrichting, laagdikterange, tolerantie op kritieke afmetingen, nabewerkingsvereisten, inspectiemethode en risiconiveau. Bij SLA-harsdelen moet aandacht uitgaan naar kromtrekken van dunne wanden, steunsporen en veranderingen in brosheid na uv-uitharding; bij SLS-nylondelen naar poederverversingsgraad, porositeit en gelijkmatigheid van kleuring; bij metalen SLM-delen naar restspanningen, warmtebehandelingsschema's en extra bewerkingsmarge voor kritieke gaten.
2. Vertaal vage eisen naar voorwaarden die te offreren, te produceren en te accepteren zijn
Probleemanalyse mag niet blijven steken bij een resultaatomschrijving als 'het printen is mislukt', maar moet teruggaan naar vijf dimensies: ontwerp, materiaal, machine, parameters en bediening. Scheurvorming in een onderdeel kan bijvoorbeeld voortkomen uit een plotselinge wanddikteverandering, inwendige spanningsconcentratie of een onjuist warmtebehandelingsprofiel; afwijking van een gatpositie kan het gevolg zijn van de bouwrichting, onvoldoende stijfheid van ondersteuningen of een onduidelijke referentie voor nabewerking; een ongelijk oppervlak kan tegelijk samenhangen met de steunlay-out, het straalmiddel, het polijstpad en de reinigings- en droogcondities.
Bij lantu3D Printing ligt de nadruk in projectmanagement sterker op de bewijsketen: bewaar slicing-screenshots, machinebatch, materiaalbatchnummer, kritieke parameters, procesfoto's en inspectiegegevens. De waarde daarvan is niet alleen aansprakelijkheid vastleggen, maar vooral ervoor zorgen dat een volgende ontwerpoptimalisatie onderbouwd is. Bijvoorbeeld: de lokale wanddikte verhogen van 1,0 mm naar 1,5 mm, de overhanghoek onder 45° houden en aan de achterzijde van een groot vlak ribben toevoegen, is vaak effectiever dan simpelweg van machine te wisselen.
3. Verminder verwachtingsverschillen bij klanten door risico's vroeg te signaleren
Een uitvoerbare oplossing moet processen, rollen en acceptatiecriteria bevatten. Qua proces kan een zesstappenmethode worden gebruikt: 'behoeftebeoordeling — DFAM-ontwerpcontrole — procesbeoordeling — proefproductie en verificatie — bevestiging vóór serieproductie — evaluatie na levering'; qua rollen participeren ontwerp, proces, productie, kwaliteitscontrole en projectmanagement op kritieke momenten samen; bij acceptatie moeten naast afmetingen ook afwerkingsniveau, assemblagetest, sterkteverificatie, verpakkingstoestand en klantfeedback worden vastgelegd.
Bij middelgrote en kleine series is het aan te raden een gelaagde beheersing in te voeren: niveau A voor veiligheidskritische of assemblagekritische onderdelen, waarbij eerste-artikelinspectie en 100% controle van kritieke afmetingen verplicht zijn; niveau B voor functionele testonderdelen, met steekproeven plus assemblageverificatie; niveau C voor uiterlijk- of displayonderdelen, met focus op oppervlakte en kleurconsistentie. Door deze indeling worden middelen gerichter ingezet en begrijpt de klant beter waar de grens tussen kosten en kwaliteit ligt.
4. Verhoog de communicatie-efficiëntie en leveringsconsistentie met een behoefte-template
Wat in de praktijk het snelst over het hoofd wordt gezien, is het evaluatiemechanisme. Na elk project moeten de werkelijke uren, het aantal mislukkingen, oorzaken van herbewerkingen, wijzigingspunten van de klant en de uiteindelijke parameters worden geregistreerd, zodat eenmalige leverervaringen worden omgezet in organisatiekennis. Voor terugkerende sectoren zoals medische hulpmiddelen, autoklemmen, behuizingen voor consumentenelektronica en lucht- en ruimtevaartproefstukken kunnen deze evaluatiegegevens leiden tot een materialenbibliotheek, parameterbibliotheek, risicolijst en offertetemplate.
Tegelijkertijd moet worden vermeden om 3D-printen simpelweg te bestempelen als 'snel even één onderdeel maken'. De kernwaarde zit in het verkorten van de validatiecyclus, het verlagen van de drempel voor complexe productie, en het verbinden van ontwerp-, productie-, inspectie- en leveringsgegevens. Wanneer bedrijven 3D-print klantbehoefteanalyse opnemen in een standaardproces, kan 3D-printen uitgroeien van een prototypingtool tot een stabiele digitale productiemogelijkheid.
Samenvatting
Een goede behoefteanalyse brengt onzekerheden vroegtijdig in kaart, zodat klant en productieteam op dezelfde blauwdruk werken. Voor professionals in de sector ligt de echte concurrentiekracht niet in het bezit van één bepaald type machine, maar in het snel kunnen beoordelen, stabiel uitvoeren en voortdurend vastleggen van ervaring bij complexe eisen. lantu3D Printing blijft zich richten op ontwerpbeoordeling, materiaalprocessen, productiemanagement en leveringsverificatie, en biedt klanten volledige ondersteuning van blauwdruk tot fysiek product.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.