
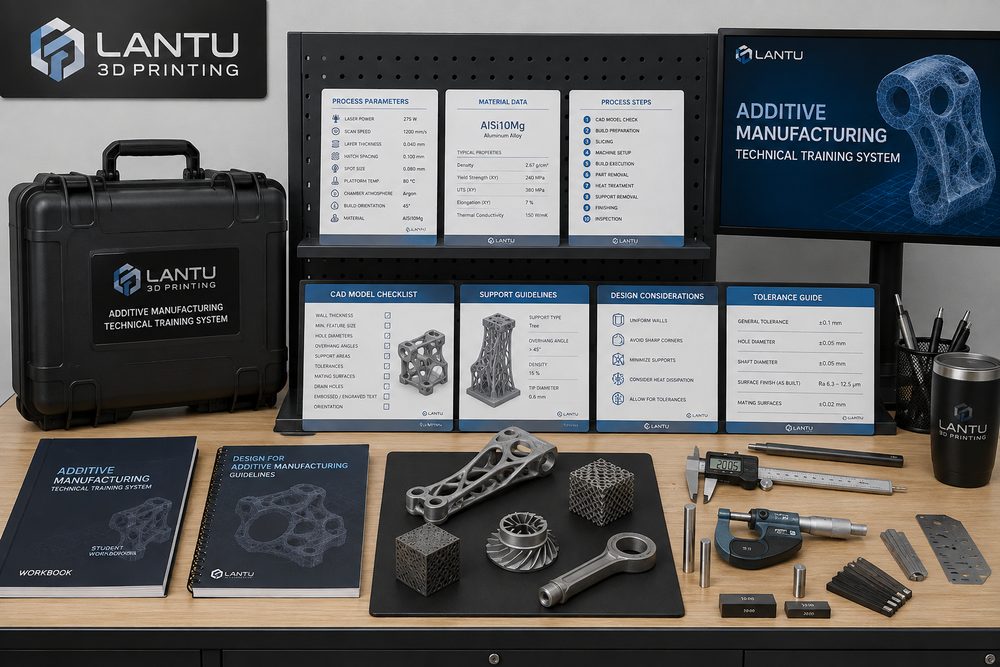
Pengenalan: Keupayaan bakat menentukan had bawah penghantaran projek pencetakan 3D
Dalam perkhidmatan pencetakan 3D, pelanggan biasanya hanya melihat sebut harga, sampel dan tempoh penghantaran, tetapi yang benar-benar mempengaruhi kestabilan penghantaran ialah satu set keupayaan jawatan seperti semakan model, pertimbangan proses, kawalan pasca pemprosesan dan komunikasi penerimaan. Walaupun menggunakan mesin yang sama dan bahan yang sama seperti PA12 nilon atau resin fotosensitif, perbezaan kefahaman pengendali terhadap ketebalan dinding, arah peletakan, ketumpatan sokongan, masa penyingkiran serbuk dan tetingkap pengawetan boleh menyebabkan sisihan dimensi, kecacatan permukaan, gangguan pemasangan atau kerja semula. lantu3D lebih menumpukan pada pengurusan kitar hayat penuh dari pelan/reka bentuk ke penghantaran fizikal, jadi latihan bakat tidak boleh berhenti pada “tahu mengendalikan mesin”, tetapi mesti membentuk sistem pertimbangan kejuruteraan yang boleh diulang.
1. Peta keupayaan jawatan: memecahkan pengalaman kepada modul yang boleh dilatih
Pertama sekali, sistem latihan perlu menjelaskan peta keupayaan jawatan. Petugas semakan pemodelan perlu menguasai ketebalan dinding minimum, pampasan diameter lubang, chamfer dan fillet, sambungan pemisahan bahagian serta kawalan versi fail; jurutera proses perlu memahami tingkap bahan bagi proses SLA, SLS, MJF, SLM dan FDM, contohnya ketebalan lapisan biasa untuk bahagian resin ialah 0.05-0.1mm, bahagian fungsi nilon SLS lazimnya menggunakan ketebalan lapisan 0.1-0.15mm, manakala komponen logam SLM juga perlu memberi perhatian kepada pengaliran haba pada sokongan dan rawatan haba seterusnya; petugas pasca pemprosesan perlu menguasai penyingkiran sokongan, pengisaran, penyemburan pasir, pewarnaan, pengecatan, pengawetan UV dan piawaian penyingkiran serbuk; petugas kawalan kualiti perlu biasa dengan kaliper, tolok palam, tolok ulir, mesin koordinat tiga dimensi atau pengimbas 3D; manakala pengurus projek pula perlu menghubungkan pembekuan keperluan, rekod perubahan, risiko penghantaran dan nod pengesahan pelanggan.
2. Latihan piawaian pemodelan: bantu staf baharu belajar mengenal pasti risiko dahulu
Banyak kerja semula bukanlah kerana kegagalan cetakan, tetapi kerana model itu sendiri sudah mempunyai risiko pembuatan sejak awal. Semasa latihan, senarai semak semakan model perlu diwujudkan: bagi bahagian hiasan berdinding nipis, ketebalan dinding disyorkan tidak kurang daripada 0.8-1.2mm; bagi bahagian fungsi yang menanggung beban, biasanya memerlukan lebih daripada 2.0mm dan digabungkan dengan rusuk pengukuh; lubang buta dan alur dalam perlu diperiksa dari segi kebolehcapaian penyingkiran serbuk; rongga tertutup yang tidak dapat menyalurkan serbuk SLS mesti ditambah lubang pelepasan serbuk; bahagian pemasangan perlu meninggalkan kelegaan 0.15-0.4mm mengikut proses, dan untuk pengecatan atau penyaduran, elaun tambahan bagi salutan permukaan juga perlu dipertimbangkan. Setiap staf baharu harus berlatih menandakan titik risiko pada 20-30 model sejarah sebenar dan membandingkannya dengan hasil penghantaran akhir, barulah mereka boleh beralih daripada “melihat model” kepada “meramalkan objek sebenar”.
3. Latihan parameter proses: gantikan pengalaman lisan dengan perpustakaan kes
Latihan proses paling penting jangan hanya menyampaikan kesimpulan. Kaedah yang lebih berkesan ialah membina perpustakaan kes parameter, merekodkan kelompok bahan, arah peletakan, ketebalan lapisan, strategi sokongan, kaedah pasca pemprosesan dan hasil pemeriksaan. Contohnya, walaupun kedua-duanya ialah bahagian paparan visual, resin SLA boleh menghasilkan permukaan yang lebih halus, tetapi plat nipis yang besar mudah melengkung semasa peringkat pasca pengawetan; bagi struktur klip yang sama, ketangguhan PA12 SLS lebih baik berbanding resin biasa yang rapuh, tetapi rasa berbutir pada permukaan dan pengecutan dimensi perlu dijelaskan lebih awal. Perpustakaan kes hendaklah mengandungi contoh yang berjaya dan juga post-mortem bagi kegagalan, sekurang-kurangnya merakam foto kecacatan, penilaian punca, tindakan pembaikan dan keputusan pengesahan semula. Dengan cara ini, apabila staf baharu berhadapan projek serupa, mereka tidak memilih proses berdasarkan perasaan, tetapi membuat keputusan kejuruteraan berdasarkan data yang boleh dijejaki.
4. Latihan pasca pemprosesan dan pemeriksaan kualiti: ubah “nampak bagus” menjadi standard yang boleh diterima
Latihan pasca pemprosesan perlu menukarkan estetika subjektif kepada standard yang boleh dilaksanakan. Sama ada sisa titik sokongan dibenarkan selepas penyingkiran sokongan, sama ada kekasaran penyemburan pasir akan menjejaskan permukaan pemasangan, sama ada bahagian yang diwarnakan mempunyai perbezaan warna antara kelompok, atau sama ada resin telus memerlukan pengisaran berbilang peringkat dan perlindungan varnis jernih, semuanya hendaklah ditakrifkan dalam arahan kerja. Proses pemeriksaan kualiti juga perlu dibuat secara berperingkat: sampel penampilan menumpukan pada permukaan, perbezaan warna dan ubah bentuk yang jelas; sampel pemasangan menumpukan pada kedudukan lubang, klip dan kelegaan padanan; bahagian berfungsi pula perlu memberi perhatian kepada arah beban, kekuatan ulir, serta rintangan suhu atau rintangan kimia. Untuk dimensi kritikal, kaedah pemeriksaan boleh menggunakan pemeriksaan penuh pada item pertama, persampelan semasa proses dan semakan semula pada item terakhir, dengan kadar persampelan ditetapkan antara 5%-20% mengikut saiz kelompok dan tahap risiko.
5. Kaedah pelaksanaan latihan: peperiksaan, sistem mentor dan gelung penambahbaikan
Latihan yang benar-benar berkesan memerlukan gelung penambahbaikan. Peringkat pertama ialah pembelajaran standard, di mana staf baharu perlu memahami manual bahan, sempadan keupayaan proses dan keperluan input sebut harga; peringkat kedua ialah projek bayangan, dengan mentor membimbing semakan model dan cadangan proses; peringkat ketiga ialah pengendalian bebas bagi pesanan berisiko rendah dan dinilai melalui keputusan penerimaan serahan; peringkat keempat ialah post-mortem projek kompleks untuk mempelajari cara menangani perubahan pelanggan, risiko kelewatan dan pertikaian kualiti. Setiap bulan, 5-10 projek tipikal boleh dipilih untuk sesi post-mortem, dan soalan seperti “mengapa gagal”, “bagaimana ia dikesan” dan “bagaimana mencegahnya pada masa hadapan” dimasukkan ke dalam pangkalan pengetahuan. Dalam jangka panjang, sistem ini membolehkan pengalaman menjadi keupayaan organisasi, bukan terperangkap dalam minda seorang jurutera sahaja.
Kesimpulan: Matlamat latihan ialah penghantaran yang stabil, bukan kemahiran titik tunggal
Inti pati latihan bakat pencetakan 3D bukanlah melahirkan seorang operator mesin semata-mata, tetapi membina keupayaan kerjasama daripada semakan reka bentuk, pemilihan proses, pelaksanaan pengeluaran, pasca pemprosesan, pemeriksaan hinggalah komunikasi pelanggan. Bagi platform pengurusan dan realisasi kitar hayat seperti lantu3D, semakin piawai sistem latihannya, semakin terkawal risiko projek, dan semakin stabil pengalaman penghantaran yang diterima pelanggan. Syarikat boleh bermula dengan empat alat: peta keupayaan jawatan, perpustakaan kes semakan model, jadual rekod parameter dan senarai semak penerimaan, lalu menukar pengalaman kompleks menjadi aset proses yang boleh dipelajari, disahkan dan terus dioptimumkan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.