
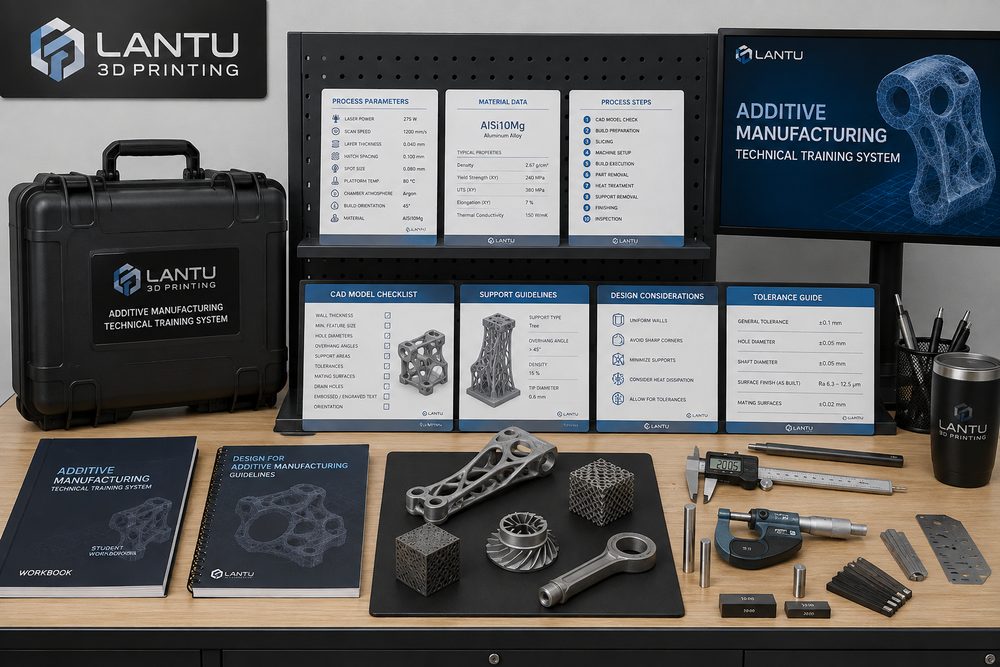
परिचय: प्रतिभा की क्षमता तय करती है 3D प्रिंटिंग प्रोजेक्ट की डिलीवरी की न्यूनतम सीमा
3D प्रिंटिंग सेवाओं में ग्राहक आम तौर पर केवल कोटेशन, नमूना और डिलीवरी समय देखते हैं, लेकिन डिलीवरी की स्थिरता को वास्तव में मॉडल समीक्षा, प्रक्रिया-निर्णय, पोस्ट-प्रोसेसिंग नियंत्रण और स्वीकृति संवाद जैसी पूरी भूमिका-क्षमता की श्रृंखला तय करती है। चाहे वही मशीन हो, या वही PA12 नायलॉन अथवा फोटोपॉलीमर रेज़िन, ऑपरेटर की दीवार मोटाई, रखने की दिशा, सपोर्ट घनत्व, पाउडर साफ़ करने का समय और क्योरिंग विंडो की समझ अलग हो, तो आकार में विचलन, सतही दोष, असेंबली में बाधा या रीवर्क हो सकता है। ब्लूप्रिंट 3D ब्लूप्रिंट/डिज़ाइन से वास्तविक वस्तु तक की पूरी जीवन-चक्र प्रबंधन प्रक्रिया पर अधिक ध्यान देता है, इसलिए प्रतिभा प्रशिक्षण केवल इतना नहीं होना चाहिए कि कोई मशीन चला सके; इसे एक दोहराने योग्य इंजीनियरिंग निर्णय प्रणाली बनना चाहिए।
एक, पद-क्षमता मानचित्र: अनुभव को प्रशिक्षित किए जा सकने वाले मॉड्यूल में बाँटना
प्रशिक्षण प्रणाली में सबसे पहले पद-क्षमता मानचित्र स्पष्ट होना चाहिए। मॉडल समीक्षा करने वाले कर्मचारियों को न्यूनतम दीवार मोटाई, छेदों का मुआवजा, चैम्फर और फिलेट, पार्टिंग और जोड़, तथा फ़ाइल संस्करण नियंत्रण समझना चाहिए; प्रक्रिया इंजीनियरों को SLA, SLS, MJF, SLM, FDM जैसी प्रक्रियाओं की सामग्री-सीमा समझनी चाहिए, जैसे रेज़िन पार्ट्स में सामान्य परत मोटाई 0.05-0.1 मिमी होती है, SLS नायलॉन कार्यात्मक भागों में आम तौर पर 0.1-0.15 मिमी परत मोटाई उपयोग होती है, और धातु SLM भागों में सपोर्ट की ऊष्मा-चालकता तथा बाद की हीट ट्रीटमेंट भी देखनी पड़ती है; पोस्ट-प्रोसेसिंग कर्मियों को सपोर्ट हटाना, सैंडिंग, सैंडब्लास्टिंग, रंगाई, स्प्रे पेंट, UV क्योरिंग और पाउडर सफ़ाई के मानक आने चाहिए; गुणवत्ता-जांच कर्मियों को वर्नियर कैलिपर, प्लग गेज, थ्रेड गेज, त्रि-समन्वय माप मशीन या 3D स्कैनर के उपयोग-परिदृश्य समझने चाहिए; और प्रोजेक्ट मैनेजर को आवश्यकता-स्थिरीकरण, परिवर्तन रिकॉर्ड, डिलीवरी जोखिम और ग्राहक पुष्टि के चरणों को एक साथ जोड़ना चाहिए।
दो, मॉडलिंग मानक प्रशिक्षण: नए लोगों को पहले जोखिम पहचानना सिखाएँ
कई रीवर्क प्रिंटिंग विफलता के कारण नहीं होते, बल्कि इसलिए होते हैं क्योंकि मॉडल शुरू से ही निर्माण-जोखिम लिए हुए होता है। प्रशिक्षण के दौरान एक मॉडल समीक्षा चेकलिस्ट बनानी चाहिए: पतली दीवार वाले सजावटी भागों की दीवार मोटाई 0.8-1.2 मिमी से कम नहीं होनी चाहिए; भार वहन करने वाले कार्यात्मक भागों में आम तौर पर 2.0 मिमी से अधिक की जरूरत होती है और उसे रिब्स के साथ जोड़ा जाना चाहिए; ब्लाइंड होल और गहरी नालियों में पाउडर निकालने की पहुंच जाँची जानी चाहिए; SLS पाउडर को बाहर न निकाल पाने वाली बंद कैविटी में पाउडर-निकासी छेद जोड़ने पड़ते हैं; असेंबली भागों में प्रक्रिया के अनुसार 0.15-0.4 मिमी का अंतर छोड़ना चाहिए, और यदि बाद में पेंटिंग या प्लेटिंग होनी है, तो सतही कोटिंग के लिए अतिरिक्त मार्जिन भी रखना चाहिए। हर नए कर्मचारी को 20-30 वास्तविक ऐतिहासिक मॉडलों पर जोखिम बिंदु चिन्हित करने का अभ्यास कराना चाहिए और फिर उन्हें अंतिम डिलीवरी परिणाम से मिलाना चाहिए, तभी वह केवल मॉडल देखने से आगे बढ़कर वास्तविक वस्तु का अनुमान लगाना सीख पाएगा।
तीन, प्रक्रिया पैरामीटर प्रशिक्षण: मौखिक अनुभव की जगह केस लाइब्रेरी
प्रक्रिया प्रशिक्षण में केवल निष्कर्ष सिखाना सबसे बड़ी गलती है। अधिक प्रभावी तरीका एक पैरामीटर केस लाइब्रेरी बनाना है, जिसमें सामग्री बैच, रखने की दिशा, परत मोटाई, सपोर्ट रणनीति, पोस्ट-प्रोसेसिंग तरीका और निरीक्षण परिणाम दर्ज हों। उदाहरण के लिए, चाहे वह बाहरी प्रदर्शन भाग हो, SLA रेज़िन से अधिक सूक्ष्म सतह मिल सकती है, लेकिन बड़े क्षेत्र की पतली प्लेट बाद की क्योरिंग के दौरान मुड़ सकती है; चाहे वह स्नैप-फिट संरचना हो, SLS PA12 की लचक सामान्य भंगुर रेज़िन से बेहतर होती है, लेकिन सतही कणीयता और आयामी सिकुड़न पहले ही स्पष्ट करनी पड़ती है। केस लाइब्रेरी में सफल नमूने और विफलताओं का पुनरावलोकन दोनों होने चाहिए, और कम से कम दोष तस्वीरें, कारण का आकलन, सुधारात्मक कार्रवाई और दोबारा सत्यापन के परिणाम दर्ज होने चाहिए। इस तरह नए कर्मचारी समान परियोजनाओं में केवल अनुमान से प्रक्रिया नहीं चुनते, बल्कि ट्रेस किए जा सकने वाले डेटा के आधार पर इंजीनियरिंग निर्णय लेते हैं।
चार, पोस्ट-प्रोसेसिंग और गुणवत्ता-जांच प्रशिक्षण: 'अच्छा दिखना' को सत्यापित मानक में बदलना
पोस्ट-प्रोसेसिंग प्रशिक्षण में व्यक्तिगत सौंदर्यबोध को लागू करने योग्य मानकों में बदलना चाहिए। सपोर्ट हटाने के बाद क्या सपोर्ट-पॉइंट का थोड़ा अवशेष स्वीकार्य है, सैंडब्लास्टिंग की खुरदरापन असेंबली सतह को प्रभावित करती है या नहीं, रंगे हुए भागों में बैच-टू-बैच रंग अंतर है या नहीं, और पारदर्शी रेज़िन के लिए क्या बहु-स्तरीय सैंडिंग और क्लियर कोट सुरक्षा जरूरी है — ये सब कार्य निर्देश में स्पष्ट होने चाहिए। गुणवत्ता-जांच चरण भी स्तरों में होना चाहिए: बाहरी नमूनों में मुख्य रूप से सतह, रंग अंतर और स्पष्ट विकृति देखी जाए; असेंबली नमूनों में छेदों की स्थिति, स्नैप-फिट और फिटमेंट गैप पर ध्यान दिया जाए; कार्यात्मक भागों में लोड दिशा, थ्रेड शक्ति, ताप-प्रतिरोध या रासायनिक प्रतिरोध की जाँच की जाए। महत्वपूर्ण आयामों के लिए, पहले पीस की 100% जाँच, प्रक्रिया के दौरान सैंपलिंग, और अंतिम पीस की पुनः-जाँच अपनाई जा सकती है; सैंपलिंग अनुपात बैच और जोखिम स्तर के अनुसार 5%-20% रखा जा सकता है।
पाँच, प्रशिक्षण को लागू करने के तरीके: परीक्षा, मेंटरशिप और समीक्षा-चक्र
वास्तव में प्रभावी प्रशिक्षण के लिए एक बंद-लूप प्रणाली चाहिए। पहला चरण मानक अध्ययन है, जिसमें नए कर्मचारी सामग्री मैनुअल, प्रक्रिया क्षमता सीमा और कोटेशन इनपुट आवश्यकताओं से परिचित होते हैं; दूसरा चरण शैडो प्रोजेक्ट है, जहाँ मेंटर के साथ मिलकर मॉडल समीक्षा और प्रक्रिया सुझाव दिए जाते हैं; तीसरा चरण कम-जोखिम वाले ऑर्डर को स्वतंत्र रूप से संभालना है और डिलीवरी स्वीकृति परिणामों के आधार पर स्कोरिंग होती है; चौथा चरण जटिल परियोजनाओं का पुनरावलोकन है, जहाँ ग्राहक परिवर्तन, देरी के जोखिम और गुणवत्ता विवादों को संभालना सीखा जाता है। हर महीने 5-10典型 परियोजनाएँ चुनकर समीक्षा बैठक की जा सकती है, और 'क्यों विफल हुआ', 'समस्या कैसे पकड़ी गई', 'अगली बार कैसे रोका जाए' जैसी बातें ज्ञान-भंडार में दर्ज की जा सकती हैं। दीर्घकाल में, ऐसी प्रणाली अनुभव को संगठनात्मक क्षमता में बदल देती है, न कि केवल कुछ इंजीनियरों के दिमाग में सीमित रखती है।
सारांश: प्रशिक्षण का लक्ष्य स्थिर डिलीवरी है, न कि केवल एकल कौशल
3D प्रिंटिंग प्रतिभा प्रशिक्षण का मूल उद्देश्य ऐसे लोगों को तैयार करना नहीं है जो केवल मशीन चला सकें, बल्कि डिजाइन समीक्षा, प्रक्रिया चयन, उत्पादन निष्पादन, पोस्ट-प्रोसेसिंग, निरीक्षण और ग्राहक संवाद तक सहयोगी क्षमता बनाना है। ब्लूप्रिंट 3D जैसे जीवन-चक्र प्रबंधन और कार्यान्वयन मंच के लिए, जितनी अधिक मानकीकृत प्रशिक्षण प्रणाली होगी, परियोजना जोखिम उतना ही अधिक नियंत्रित होगा, और ग्राहक का डिलीवरी अनुभव उतना ही स्थिर होगा। कंपनियाँ पद-क्षमता मानचित्र, मॉडल समीक्षा केस लाइब्रेरी, पैरामीटर रिकॉर्ड शीट और स्वीकृति चेकलिस्ट जैसे चार टूल्स से शुरुआत कर सकती हैं, ताकि जटिल अनुभवों को ऐसे प्रक्रिया-आधारित परिसंपत्तियों में बदला जा सके जिन्हें सीखा, सत्यापित और लगातार बेहतर किया जा सके।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।