
Giriş: İnsan kaynağı yetkinliği, 3D baskı projelerinin teslimat taban çizgisini belirler
3D baskı hizmetlerinde müşteriler çoğunlukla yalnızca fiyat teklifini, numuneyi ve teslim süresini görür; ancak teslimatın istikrarını asıl etkileyen şey model inceleme, proses kararı, son işlem kontrolü ve kabul iletişimi gibi uçtan uca görev yetkinlikleridir. Aynı cihaz, aynı PA12 naylon veya aynı fotopolimer reçine kullanılsa bile; operatörün duvar kalınlığı, yerleşim yönü, destek yoğunluğu, toz temizleme süresi ve kürleme penceresini farklı yorumlaması boyutsal sapmalara, yüzey kusurlarına, montaj girişmelerine ya da yeniden üretime yol açabilir. lantu3D, tasarımdan fiziksel teslimata kadar tüm yaşam döngüsü yönetimine odaklandığı için, yetenek eğitimi yalnızca “makineyi çalıştırmayı bilmek” seviyesinde kalmamalı; kopyalanabilir bir mühendislik karar sistemi oluşturmalıdır.
1. Görev yetkinlik haritası: Deneyimi eğitilebilir modüllere ayırmak
Eğitim sistemi öncelikle görev yetkinlik haritasını netleştirmelidir. Model inceleme personeli en küçük duvar kalınlığı, delik toleransı, pah ve radyüs, parçalı montaj ve dosya sürüm kontrolü gibi konulara hâkim olmalıdır; proses mühendisleri SLA, SLS, MJF, SLM ve FDM gibi teknolojilerin malzeme pencerelerini anlamalıdır. Örneğin reçine parçalarında tipik katman kalınlığı 0,05-0,1 mm iken, SLS naylon fonksiyon parçalarında genellikle 0,1-0,15 mm katman kalınlığı kullanılır; metal SLM parçalarında ise desteklerin ısı iletimi ve sonrasındaki ısıl işlem de dikkate alınmalıdır. Son işlem personeli destek temizleme, zımparalama, kumlama, renklendirme, boyama, UV kürleme ve toz temizleme standartlarını bilmeli; kalite kontrol personeli kumpas, mastar, diş mastarı, CMM veya 3B taramanın hangi senaryolarda uygun olduğunu ayırt edebilmelidir. Proje yöneticisi ise gereksinimlerin dondurulması, değişiklik kayıtları, teslimat riskleri ve müşteri onay noktalarını birbirine bağlayabilmelidir.
2. Modelleme standardı eğitimi: Yeni başlayanlara önce riski tanımayı öğretmek
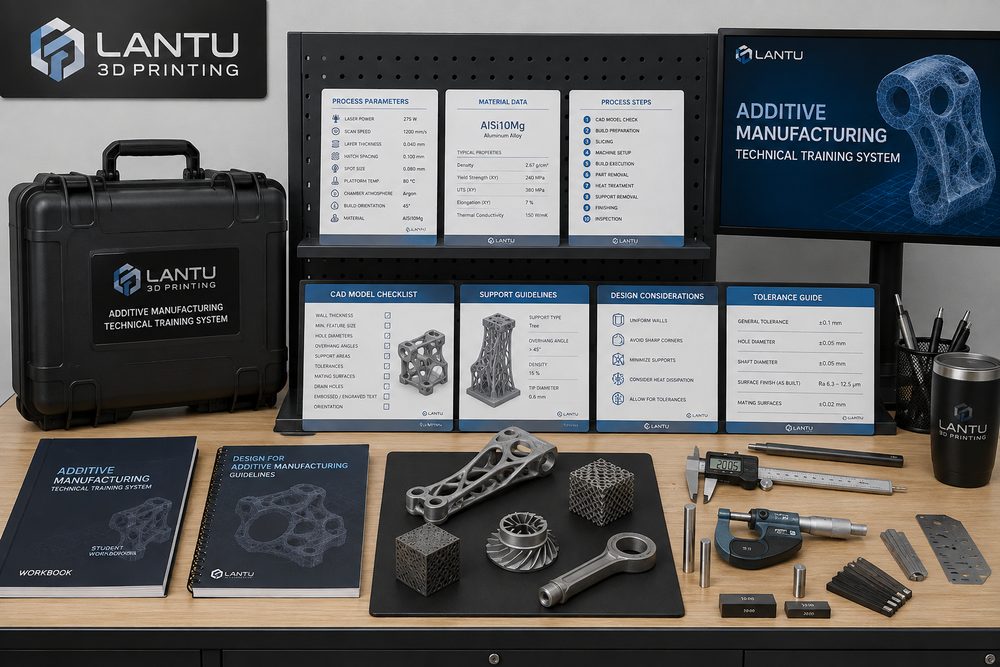
Birçok yeniden üretim vakası baskı hatasından değil, modelin baştan üretim riski taşımasından kaynaklanır. Eğitim sırasında bir model inceleme kontrol listesi oluşturulmalıdır: ince cidarlı dekoratif parçalarda duvar kalınlığı genellikle 0,8-1,2 mm'nin altına düşmemelidir; yük taşıyan fonksiyonel parçalarda ise çoğu zaman 2,0 mm ve üzeri kalınlık ile birlikte takviye nervürleri gerekir. Kör delikler ve derin kanallar toz temizleme erişimi açısından kontrol edilmelidir; SLS tozunun çıkamadığı kapalı boşluklara mutlaka toz boşaltma delikleri eklenmelidir. Montaj parçalarında teknolojiye göre 0,15-0,4 mm montaj boşluğu bırakılmalı; boyama veya kaplama sonrası yüzey tabakası payı da ayrıca düşünülmelidir. Her yeni başlayan, 20-30 gerçek geçmiş model üzerinde risk noktalarını işaretleme pratiği yapmalı ve bunları nihai teslim sonuçlarıyla karşılaştırarak “modele bakma” aşamasından “fiziksel parçayı öngörebilme” aşamasına geçmelidir.
3. Proses parametre eğitimi: Sözlü deneyim yerine vaka arşivi kullanmak
Proses eğitiminde yalnızca sonuçları ezberletmek en yanlış yaklaşımdır. Daha etkili yöntem, malzeme partisi, yerleşim yönü, katman kalınlığı, destek stratejisi, son işlem yöntemi ve test sonucunu kaydeden bir parametre vaka arşivi oluşturmaktır. Örneğin görünüm odaklı aynı parça için SLA reçine daha ince ve pürüzsüz bir yüzey sağlayabilir; ancak geniş ince levhalar son kürleme aşamasında eğilme riski taşır. Aynı geçme yapısı için SLS PA12'nin tokluğu sıradan kırılgan reçinelere göre daha iyidir; ancak yüzey granül dokusu ve boyutsal çekme önceden açıklanmalıdır. Vaka arşivi hem başarılı örnekleri hem de hata analizlerini içermeli; en azından kusur fotoğrafları, neden analizi, düzeltici aksiyonlar ve yeniden doğrulama sonuçları kayıt altına alınmalıdır. Böylece yeni başlayanlar benzer projelerle karşılaştığında, teknolojiyi sezgiyle seçmek yerine izlenebilir verilere dayanarak mühendislik kararı verir.
4. Son işlem ve kalite kontrol eğitimi: “İyi görünüyor” ifadesini kabul edilebilir bir standarda dönüştürmek
Son işlem eğitiminde öznel estetik, uygulanabilir standartlara çevrilmelidir. Destekler çıkarıldıktan sonra destek izi kalmasına izin verilip verilmeyeceği, kumlamanın montaj yüzeyini etkileyip etkilemediği, boyalı parçalarda parti bazlı renk farkının kabul edilip edilmeyeceği, şeffaf reçinelerde çok aşamalı zımparalama ve vernik koruması gerekip gerekmediği iş talimatlarında tanımlanmalıdır. Kalite kontrol de kademeli olmalıdır: görünüm numunelerinde yüzey, renk farkı ve belirgin deformasyonlar; montaj numunelerinde delik konumları, geçmeler ve tolerans boşlukları; fonksiyonel parçalarda ise yük yönü, diş dayanımı, sıcaklık veya kimyasal direnç ön plandadır. Kritik boyutlar için ilk parça tam kontrolü, süreç içi numune kontrolü ve son parça doğrulaması uygulanabilir; örnekleme oranı parti büyüklüğü ve risk seviyesine göre %5-%20 aralığında belirlenebilir.
5. Eğitim uygulama yöntemi: Sınav, mentor desteği ve geri bildirim döngüsü
Gerçekten etkili bir eğitim mutlaka kapalı döngüye sahip olmalıdır. İlk aşama standart öğrenimdir; yeni başlayanlardan malzeme kataloglarını, proses yetenek sınırlarını ve teklif girdisi gereksinimlerini öğrenmeleri beklenir. İkinci aşama gölge projelerdir; mentor eşliğinde model inceleme ve proses önerisi yapılır. Üçüncü aşama, düşük riskli siparişlerin bağımsız olarak ele alınması ve teslimat kabul sonuçları üzerinden puanlanmasıdır. Dördüncü aşama ise karmaşık projelerin geri bildirimidir; müşteri değişiklikleri, gecikme riskleri ve kalite anlaşmazlıklarının nasıl yönetileceği burada öğretilir. Her ay 5-10 tipik proje seçilerek bir geri bildirim toplantısı yapılabilir; “neden başarısız oldu”, “nasıl fark edildi”, “bir dahaki sefere nasıl önlenecek” sorularının yanıtları bilgi tabanına işlenir. Uzun vadede bu sistem, deneyimi tekil mühendislerin zihninde değil, organizasyonun ortak yeteneğinde biriktirir.
Sonuç: Eğitimde amaç tekil beceri değil, istikrarlı teslimattır
3D baskı yetenek eğitiminin özü, yalnızca cihaz çalıştırabilen bireyler yetiştirmek değil; tasarım incelemesi, proses seçimi, üretim uygulaması, son işlem, ölçüm ve müşteri iletişimi arasında koordinasyon kurabilen bir yapı oluşturmaktır. lantu3D gibi yaşam döngüsü yönetimi ve gerçekleştirme platformlarında eğitim sistemi ne kadar standart olursa, proje riski o kadar kontrol edilebilir olur ve müşterinin teslimat deneyimi de o kadar istikrarlı hale gelir. Şirketler görev yetkinlik haritası, model inceleme vaka arşivi, parametre kayıt formu ve kabul kontrol listesi gibi dört araçla başlayarak, karmaşık deneyimi öğrenilebilir, doğrulanabilir ve sürekli iyileştirilebilir bir süreç varlığına dönüştürebilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.